Vibro pres beton blok makinesinde saatlik üretim kapasitesi, yalnızca makinenin çevrim süresine bakılarak belirlenemez. Bir çevrimde kalıptan çıkan ürün adedi, üretim paletinin ölçüsü, beton besleme süresi, vibrasyon ve baskı aşamaları, palet değişimi, ürün tipi ve hattın diğer bölümlerinin çalışma hızı birlikte değerlendirilmelidir. Kağıt üzerinde çok yüksek görünen bir kapasite, gerçek fabrika koşullarında beton santrali, kürleme veya kuru hat tarafından sınırlandırılabilir.
Bu nedenle profesyonel kapasite hesabı iki ayrı sonucu göstermelidir: makinenin teorik saatlik kapasitesi ve tesisin gerçek çalışma koşullarında ulaşabileceği sürdürülebilir satılabilir üretim kapasitesi. Yatırım planlamasında esas alınması gereken ikinci değerdir. Çünkü fabrikanın ekonomik performansını bir saatte kaç kez pres yaptığı değil, vardiya sonunda kaç adet kabul edilebilir ürünü satışa hazır hale getirdiği belirler.
Kapasite Hesabının Temeli Çevrim Süresidir
Vibro pres makinesi her üretim çevriminde belirli bir işlem sırası gerçekleştirir. Boş üretim paleti makinenin çalışma alanına gelir, kalıp betonla doldurulur, vibrasyon ve baskı uygulanır, ürün şekillendirilir ve dolu palet yaş hatta aktarılır. Ardından yeni palet gelir ve çevrim tekrar başlar.
Bu işlemlerin tamamlanması için geçen süre çevrim süresidir. Örneğin makinenin bir tam çevrimi 15 saniyede tamamladığını varsayarsak, teorik olarak bir saat içerisindeki çevrim sayısı şu şekilde hesaplanabilir:
Saatlik Teorik Çevrim Sayısı = 3.600 saniye / Çevrim Süresi
15 saniyelik çevrim için:
3.600 / 15 = 240 çevrim/saat
Bu rakam henüz ürün kapasitesi değildir. Bir çevrimde kaç adet ürün çıktığının ayrıca hesaba katılması gerekir.
Kalıptaki Ürün Adedi Saatlik Kapasiteyi Doğrudan Belirler
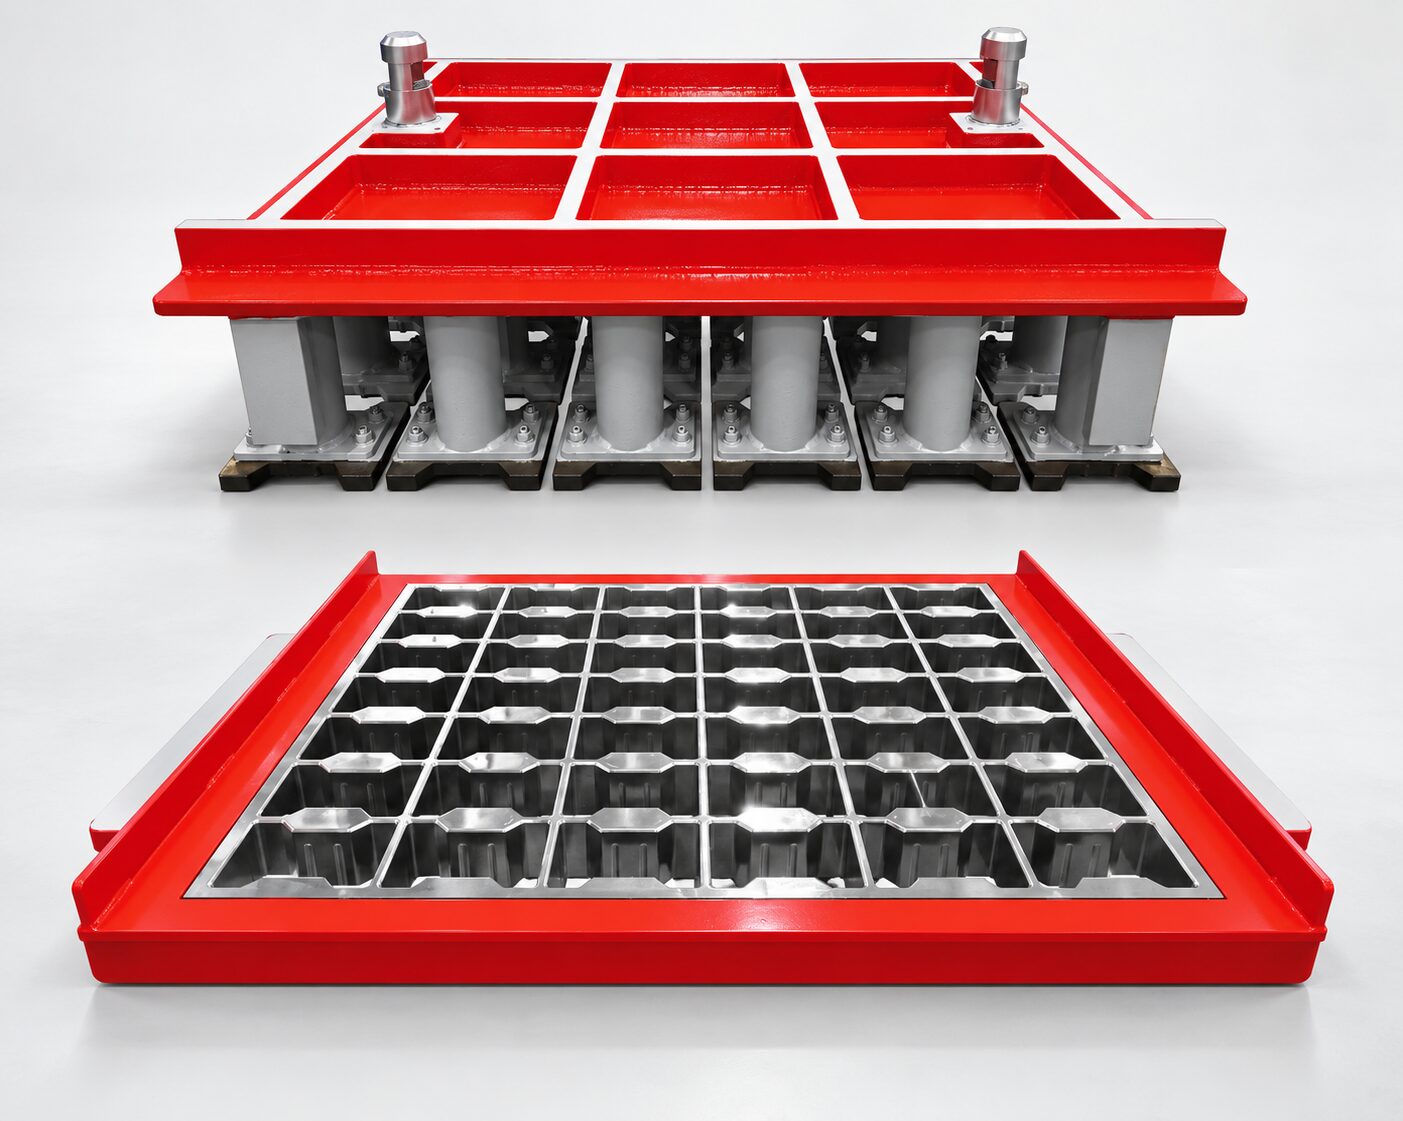
Bir çevrimde üretilen ürün miktarı, kalıbın üretim paleti üzerindeki yerleşimine bağlıdır. Aynı vibro pres makinesi bir kalıpla 10 ürün, başka bir kalıpla 12 veya daha farklı sayıda ürün üretebilir. Bu nedenle kapasite hiçbir zaman ürün ölçüsü belirtilmeden yalnız “adet/saat” olarak karşılaştırılmamalıdır.
Saatlik teorik üretim formülü basit biçimde şu şekilde yazılabilir:
Saatlik Teorik Üretim = Saatlik Çevrim Sayısı × Kalıptaki Ürün Adedi
15 saniyelik çevrim ve çevrim başına 12 ürün varsayalım:
240 çevrim × 12 ürün = 2.880 adet/saat
Bu değer, hiçbir duruş yaşanmayan ve her çevrimin tam 15 saniyede tamamlandığı teorik üretimdir. Gerçek fabrika üretimi ise bundan daha düşük olacaktır.
Ürün Ölçüsü Belirtilmeden Kapasite Karşılaştırması Yapılmamalıdır
Vibro pres makinelerinde en sık yapılan karşılaştırma hatalarından biri, iki üreticinin adet/saat rakamlarını doğrudan karşılaştırmaktır. Bir teklif 3.000 adet/saat, başka bir teklif 2.500 adet/saat gösterebilir; ancak ilk üretici daha küçük ürün veya farklı kalıp yerleşimi kullanıyorsa bu iki rakam aynı şeyi ifade etmez.
Standart 20x40x20 cm beton blok, farklı ölçülerde briket, parke taşı, bordür ve çim taşı birbirinden farklı üretim koşullarına sahiptir. Kalıp göz sayısı, ürün yüksekliği, beton hacmi ve gereken sıkıştırma süresi değişir. Bu nedenle kapasite değerlendirilirken mutlaka ürün ölçüsü + kalıptaki adet + çevrim süresi birlikte verilmelidir.
Kurumsal bir teknik teklifin kapasite ifadesi, yatırımcının hangi ürün üzerinden hesap yapıldığını açıkça görebileceği kadar net olmalıdır.
Üretim Paleti Ölçüsü Bir Çevrimdeki Ürün Sayısını Etkiler
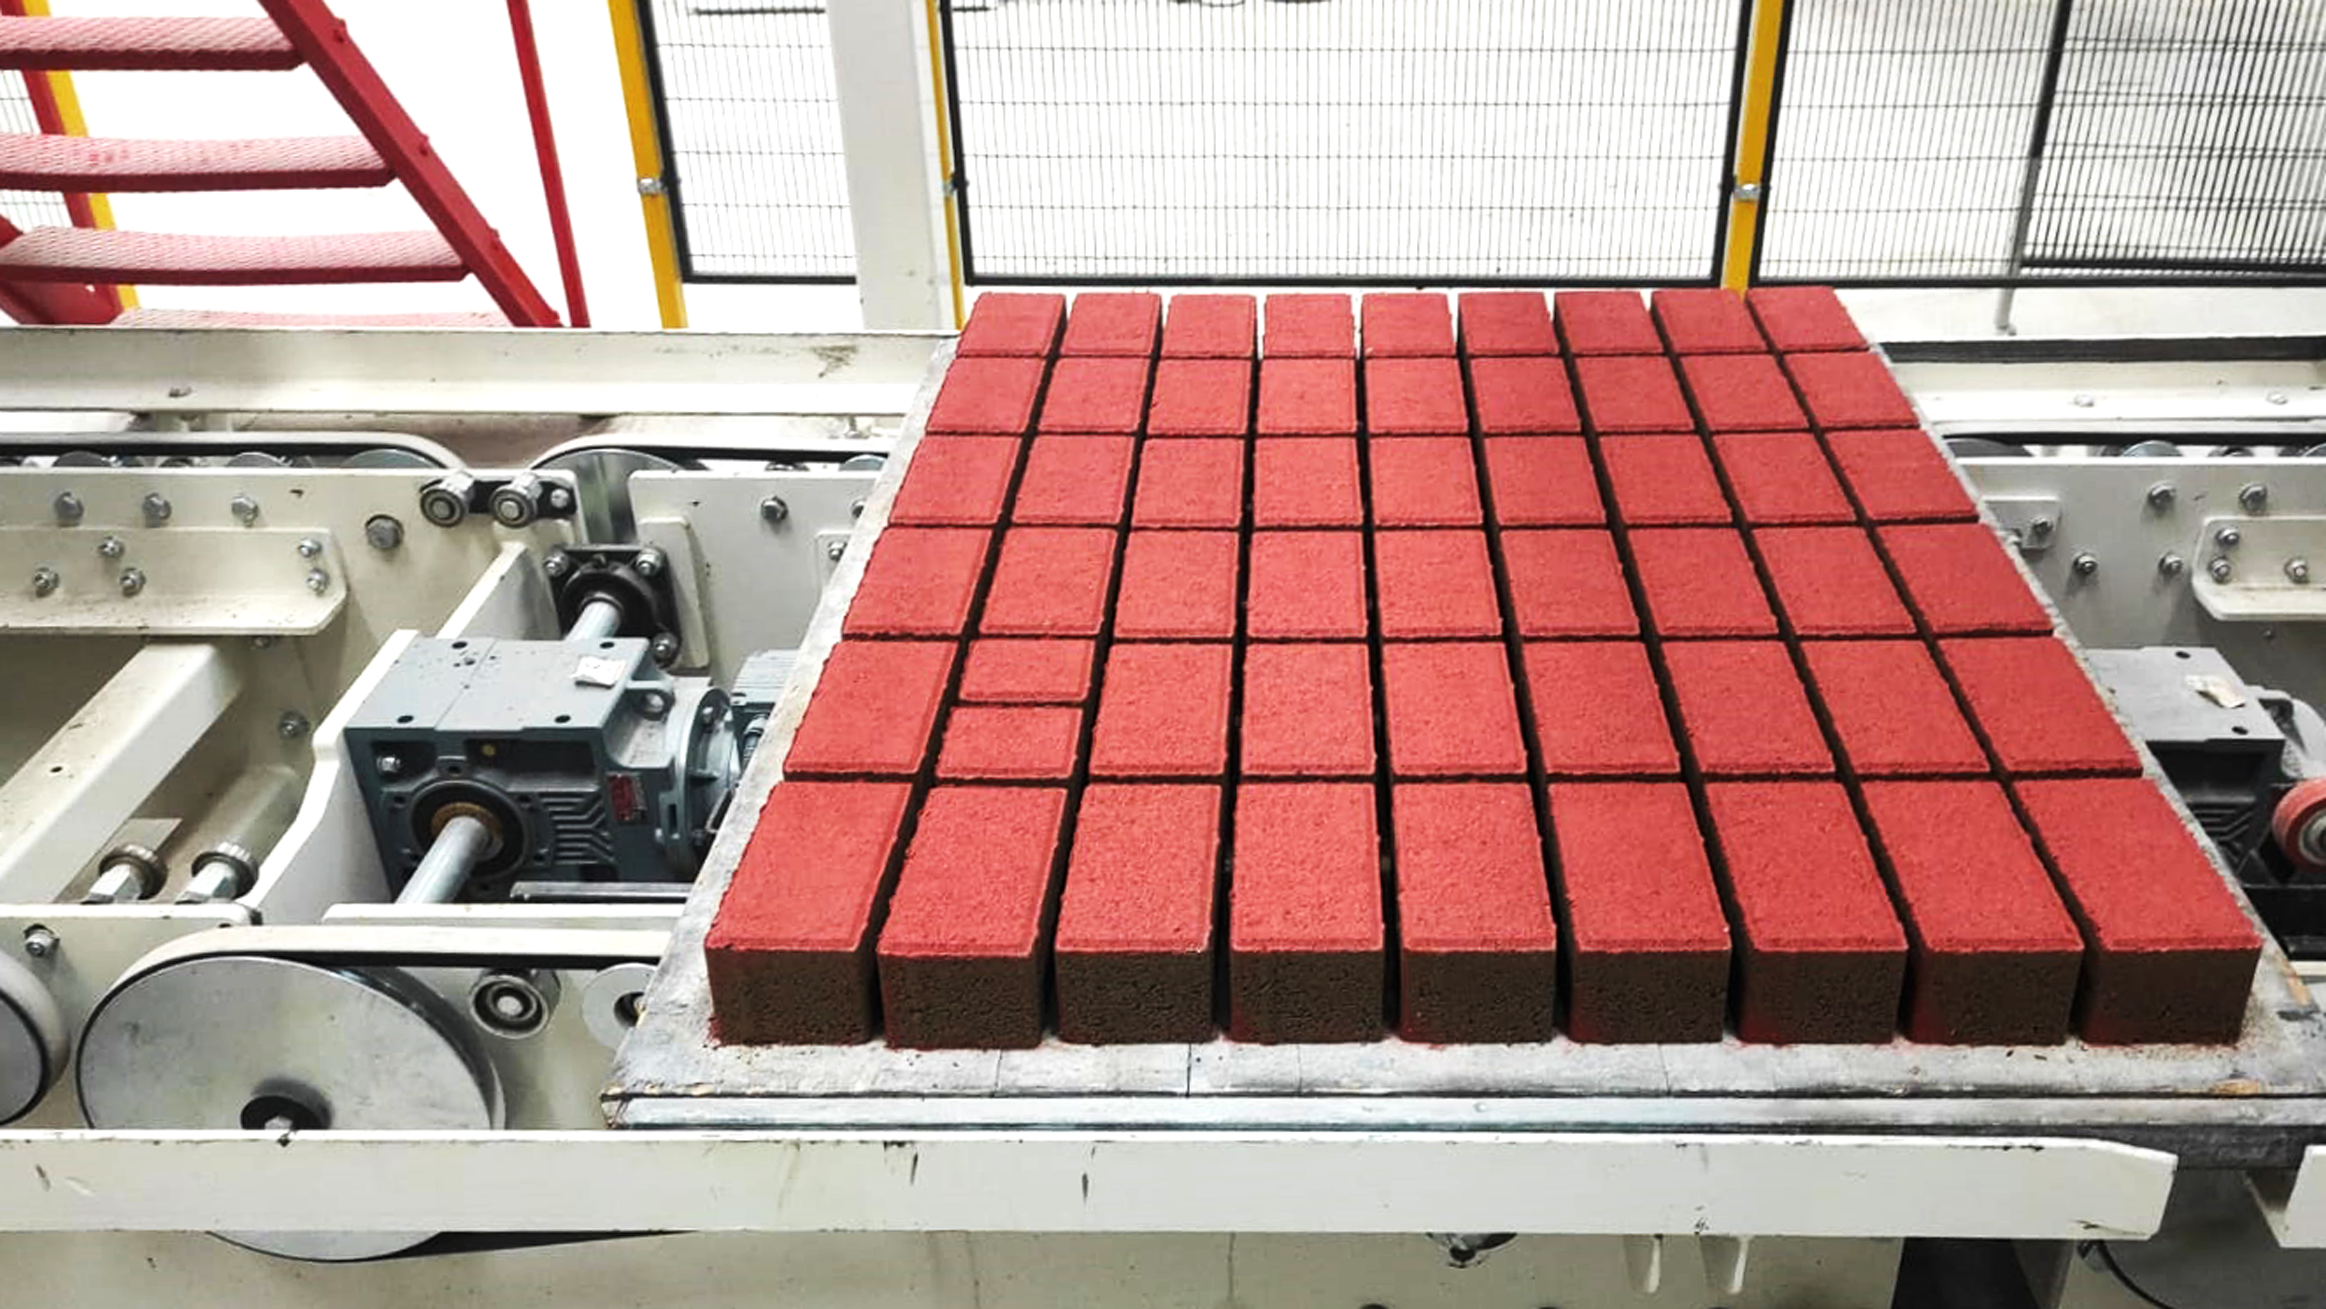
Vibro pres makinelerinde üretim paletinin genişliği ve uzunluğu, kullanılabilecek kalıp alanını belirler. Daha büyük üretim paleti aynı çevrimde daha fazla ürün üretilmesine imkan sağlayabilir. Ancak daha büyük palet aynı zamanda daha büyük kalıp, daha fazla beton tüketimi ve daha yüksek kapasiteli yaş-kuru hat ekipmanı anlamına gelir.
Bu nedenle yalnız çevrim süresine bakarak kapasite karşılaştırmak yeterli değildir. 14 saniyelik çevrime sahip küçük paletli bir makine, 16 saniyelik çevrime sahip daha büyük paletli bir sistemden saatlik ürün miktarı açısından daha düşük kalabilir.
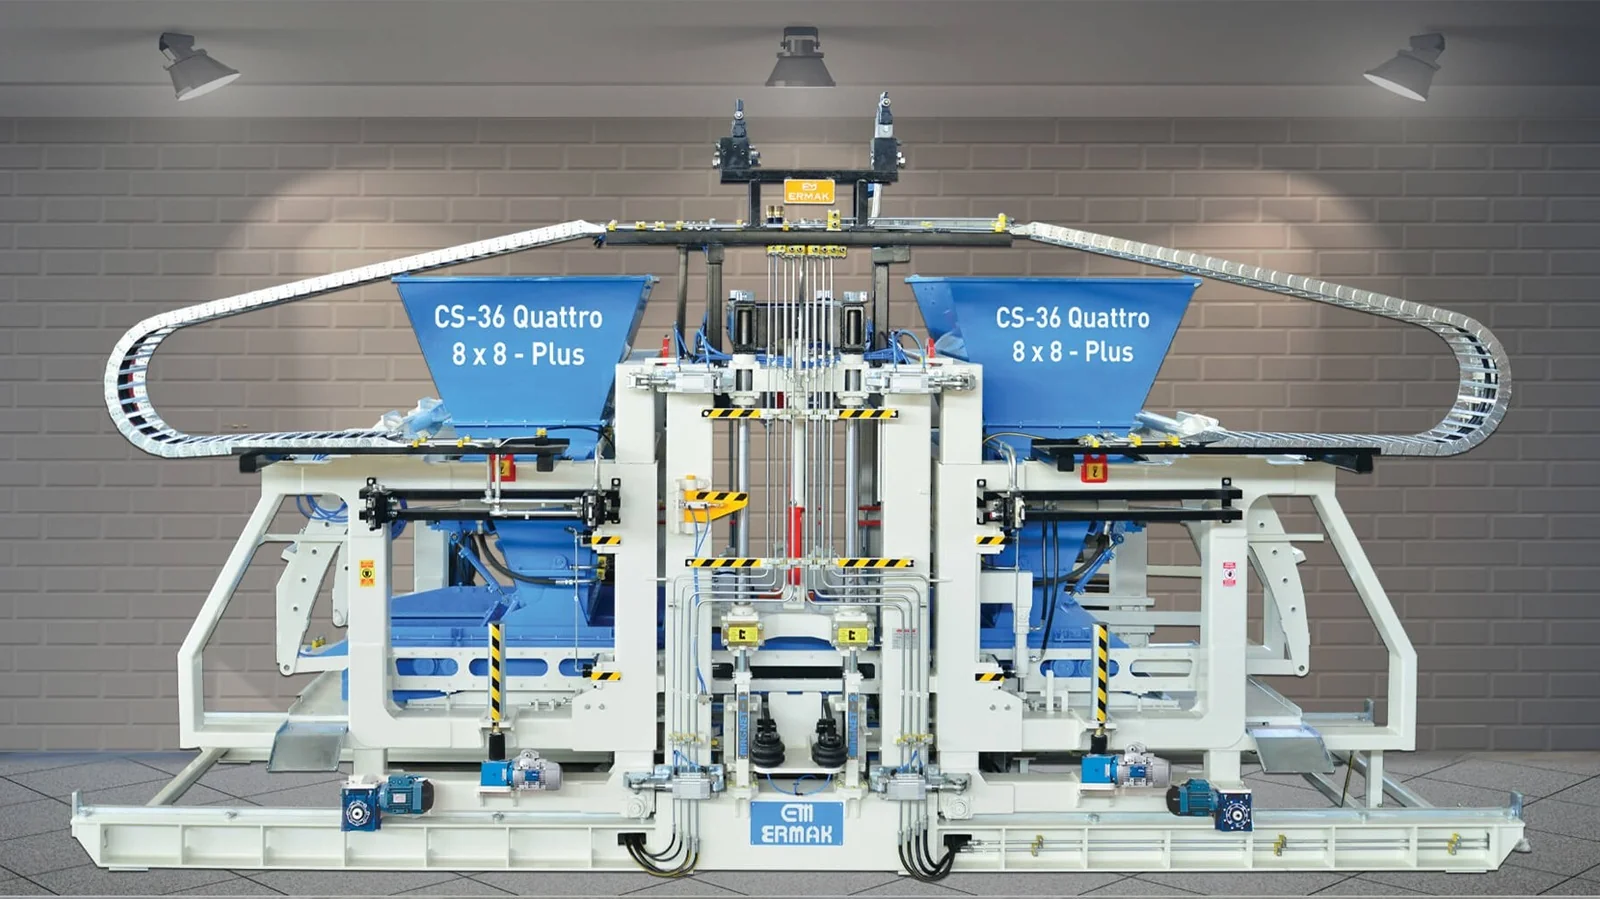
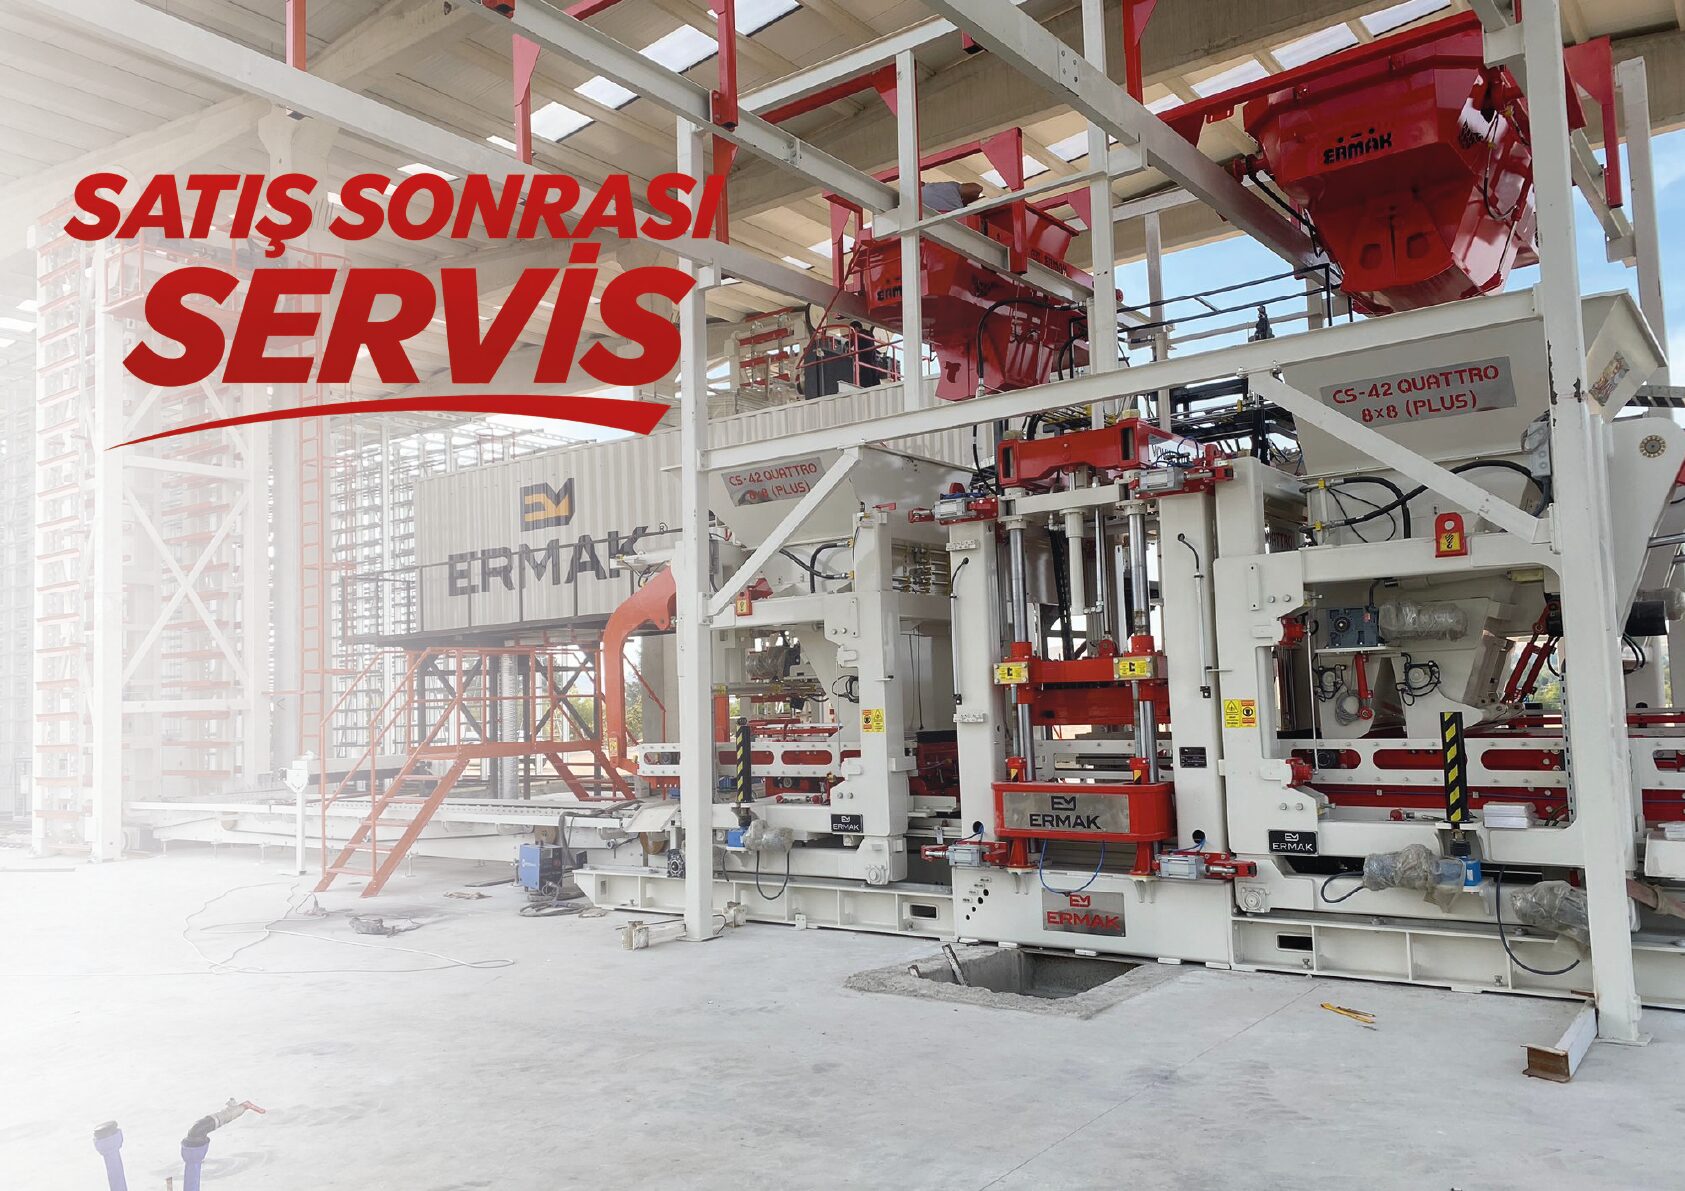
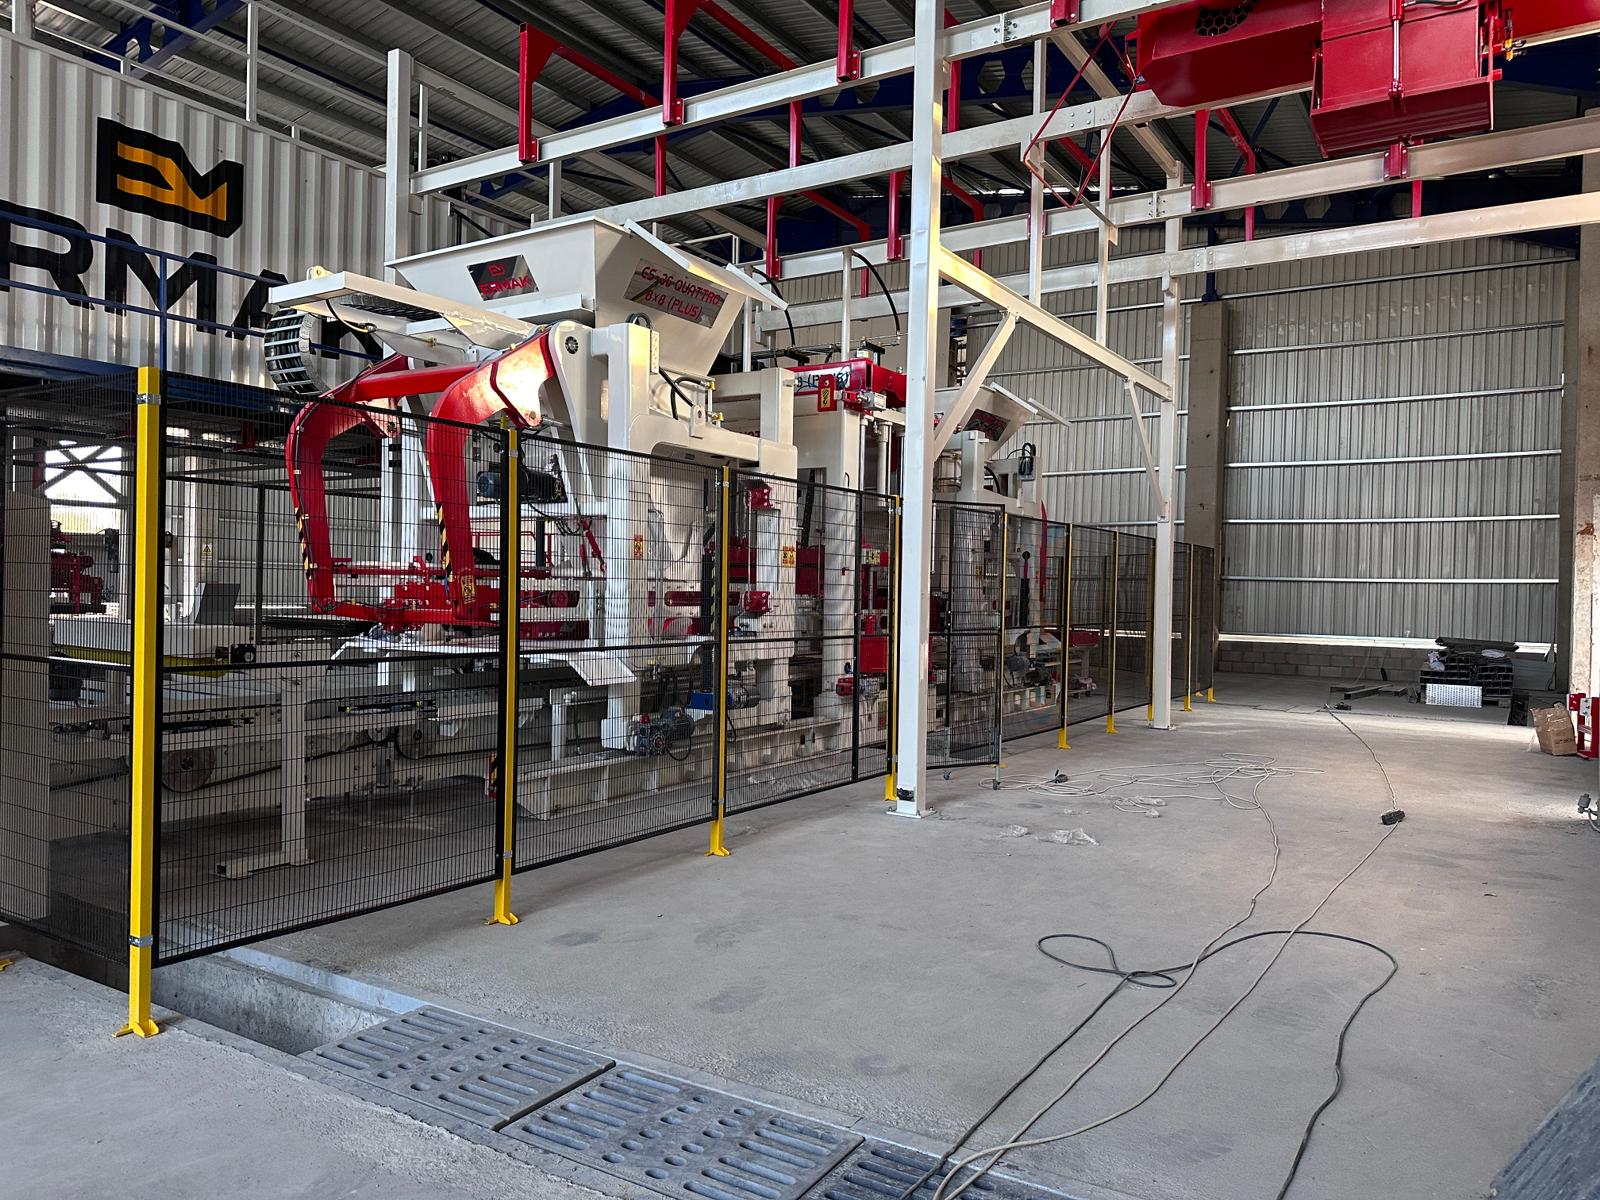
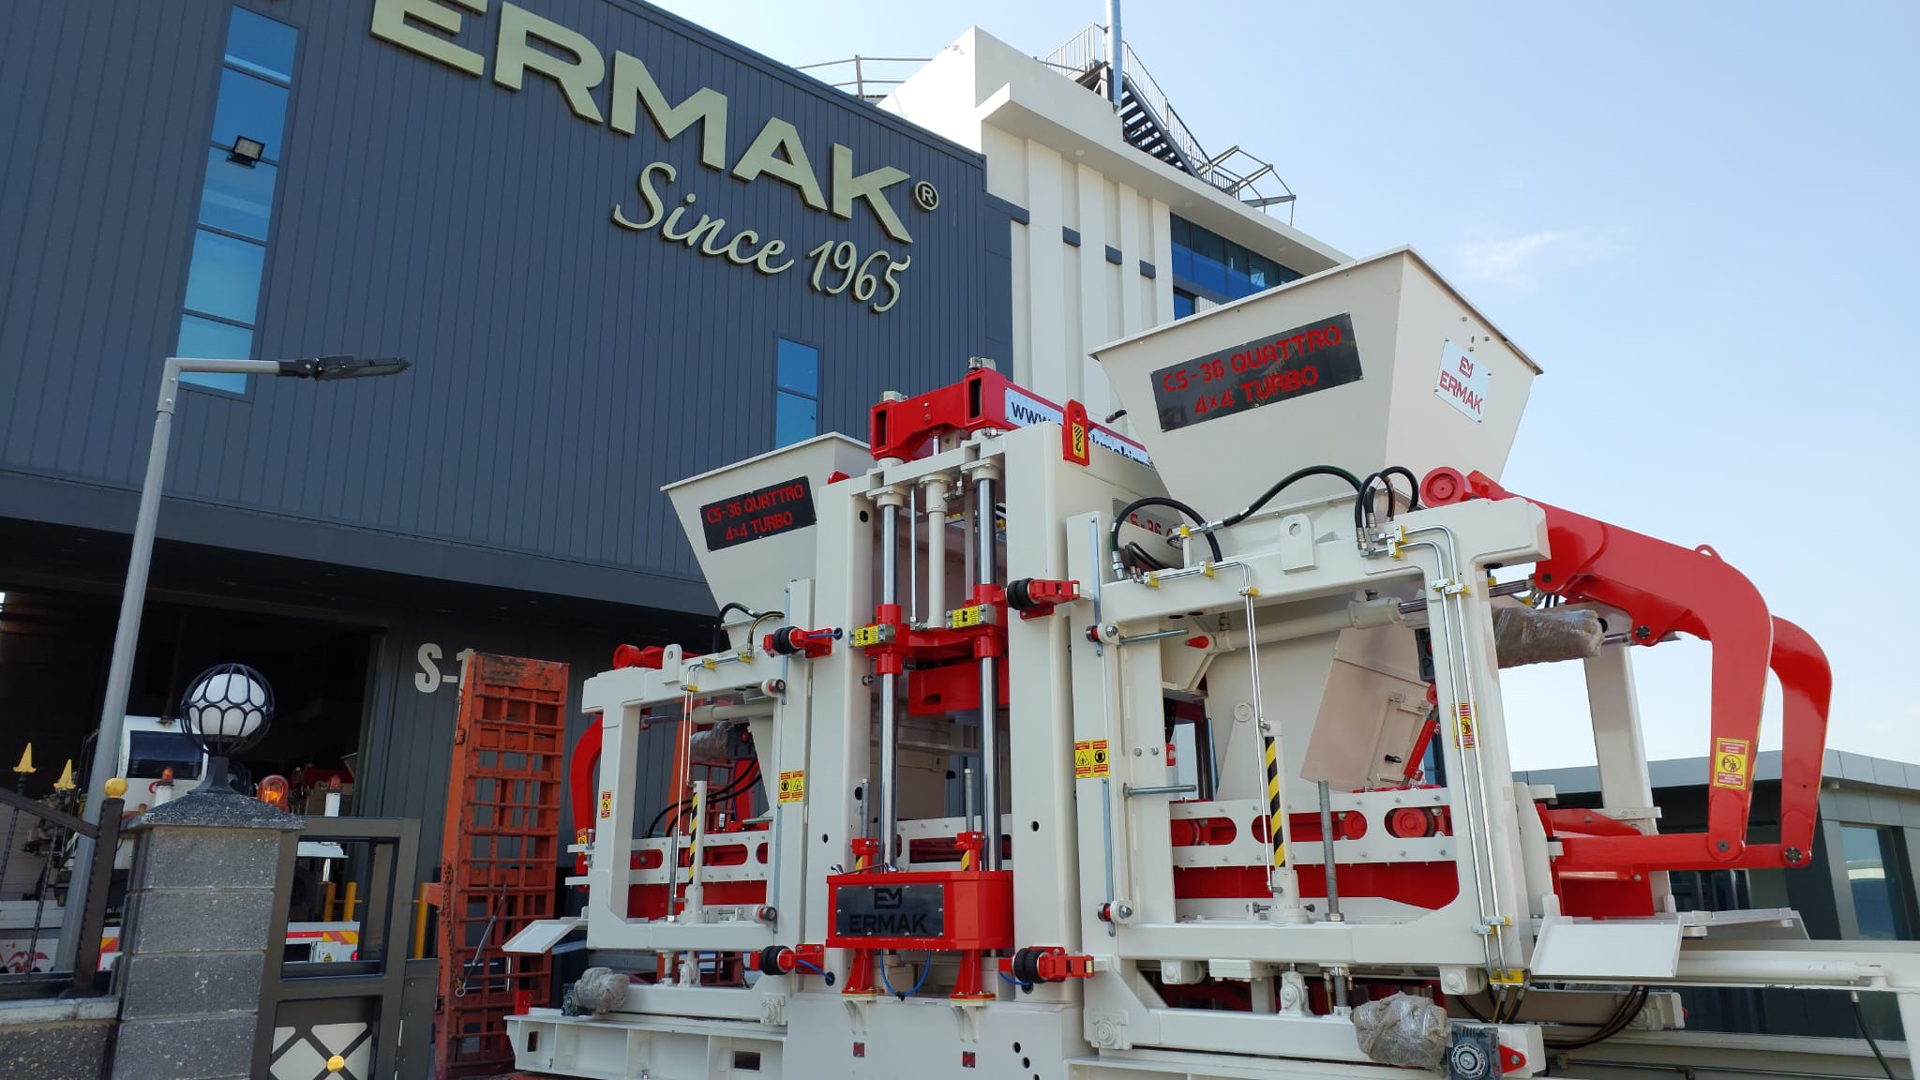
Yüksek kapasiteli üretim sistemlerinde Quattro 8X8 Plus beton blok makinesi gibi platformlar değerlendirilirken üretim paleti, kalıp yerleşimi ve komple hat kapasitesinin birlikte ele alınması bu nedenle önemlidir.
Çevrim Süresi Her Üründe Aynı Değildir
Makinenin teknik olarak belirli bir minimum çevrim süresine ulaşabilmesi, bütün ürünlerin o sürede üretileceği anlamına gelmez. Ürünün geometrisi, yüksekliği, beton hacmi, kalıp yapısı ve istenen yüzey kalitesi çevrim süresini değiştirebilir.
Standart bir beton blok hızlı bir çevrimle üretilebilirken daha yüksek veya karmaşık geometrili bir ürün daha uzun dolum ve vibrasyon süresi gerektirebilir. Dekoratif parke üretiminde yüz betonu kullanılıyorsa ikinci besleme aşaması da çevrime eklenebilir.
Bu nedenle yatırım fizibilitesinde tek bir “makine çevrim süresi” yerine üretilecek ana ürün grupları için ayrı üretim değerleri kullanmak daha doğrudur.
Vibrasyon Süresi Kapasite ile Kalite Arasında Denge Kurar
Vibro pres teknolojisinin temelinde, yarı kuru betonun kontrollü vibrasyon ve baskıyla sıkıştırılması bulunur. Çevrim süresini azaltmak amacıyla vibrasyon süresini gereğinden fazla kısaltmak, teorik kapasiteyi yükseltebilir ancak ürün kalitesini düşürebilir.
Eksik sıkışmış beton, düşük yoğunluk, zayıf kenarlar veya ölçü kararsızlığı oluşturabilir. Bu durumda makine daha fazla çevrim yapmasına rağmen satılabilir ürün miktarı beklenen düzeyde artmaz.
Doğru kapasite, en kısa çevrim değil; gerekli ürün kalitesinin korunabildiği en verimli sürdürülebilir çevrim üzerinden hesaplanmalıdır.
Beton Besleme Süresi Üretim Hızını Belirleyen Kritik Aşamalardandır
Kalıbın her çevrimde homojen biçimde doldurulması gerekir. Betonun ürün kalıbına yeterli miktarda ve dengeli ulaşması için besleme sistemiyle beton özelliklerinin birbiriyle uyumlu olması gerekir.
Beton çok kuru, fazla nemli veya granülometrik olarak uygunsuzsa doldurma süresi uzayabilir. Operatörün kapasiteyi korumak için besleme süresini aşırı kısaltması ise bazı kalıp gözlerinin eksik dolmasına yol açabilir.
Bu nedenle gerçek çevrim süresinin önemli kısmı yalnız makinenin mekanik hızından değil, betonun kalıp içerisinde nasıl davrandığından kaynaklanır. Kapasite hesabı yaparken hammadde ve reçete koşulları da göz önünde bulundurulmalıdır.
Beton Santrali Yetişmiyorsa Makine Kapasitesinin Önemi Kalmaz
Bir vibro pres makinesi teorik olarak 240 çevrim/saat yapabiliyor olabilir; ancak mikser aynı süre içerisinde yeterli betonu hazırlayamıyorsa ana makine düzenli olarak beton bekler. Bu bekleme gerçek üretim kapasitesini doğrudan düşürür.
Saatlik beton ihtiyacı, bir çevrimde kullanılan beton miktarı ile çevrim sayısının çarpılmasıyla yaklaşık olarak hesaplanabilir. Ana betonun yanında face-mix üretimi varsa ikinci beton hattının kapasitesi de ayrıca dikkate alınmalıdır.
Komple tesis tasarımında bu nedenle ana makine ile beton santralinin kapasitesi birbirinden bağımsız seçilmemelidir. Mikser, dozajlama ve beton transfer sistemleri ana makinenin sürdürülebilir tüketimini karşılayabilmelidir.
Teorik Saatlik Kapasiteden Gerçek Saatlik Kapasiteye Geçiş
Gerçek üretimde makine 60 dakika boyunca kesintisiz çevrim yapmaz. Sensör kaynaklı kısa beklemeler, beton tedariki, palet geçişleri, kalite kontrolleri ve operatör müdahaleleri meydana gelir.
Bu nedenle daha gerçekçi bir hesapta çalışma verimliliği veya kullanılabilir üretim oranı dikkate alınabilir.
Örneğin teorik kapasite 2.880 adet/saat ve pratik üretim verimliliği yüzde 85 kabul edilirse:
2.880 × 0,85 = 2.448 adet/saat
Bu değer, teorik maksimumdan daha sağlıklı bir fizibilite başlangıç noktasıdır. Ancak gerçek oran her tesis, ürün ve vardiya düzeninde farklı olacaktır.
Kullanılabilirlik Oranı Kapasitenin Gerçeğe Dönüşmesini Sağlar
Makine fiziksel olarak üretim yapabilecek durumda olmadığı zaman kapasite kaybedilir. Hidrolik arıza, sensör problemi, plansız bakım veya diğer teknik duruşlar kullanılabilirliği düşürür.
Örneğin sekiz saatlik vardiyada toplam 30 dakika plansız duruş yaşanıyorsa makinenin bütün vardiya boyunca teorik kapasitesini kullanması mümkün değildir. Küçük duruşların toplamı da aynı şekilde ciddi kayıplara ulaşabilir.
Bu nedenle yüksek kaliteli üretim makinesinin avantajı yalnız hızlı çevrim yapabilmesi değil, vardiya boyunca üretimde kalabilmesidir.
Mikro Duruşlar Kapasite Hesabında Görünmeyen Kayıplardır
Üretimde en fazla gözden kaçan kayıplardan biri birkaç saniye veya birkaç dakikalık mikro duruşlardır. Palet sensörünün geç algılaması, konveyörün kısa süre beklemesi veya beton beslemede yaşanan küçük gecikmeler vardiya sonunda önemli miktarda üretim kaybına dönüşebilir.
Operatör gün sonunda “makine neredeyse hiç durmadı” diyebilir; ancak PLC kayıtları yüzlerce küçük beklemeyi ortaya çıkarabilir. Bu nedenle modern tesislerde alarm geçmişi ve çevrim verilerinin izlenmesi gerçek kapasiteyi anlamak açısından değerlidir.
Satılabilir Üretim İçin Kalite Oranı da Hesaba Katılmalıdır
Makine saatte 2.500 ürün çıkarıyor olabilir ancak bunların yüzde 5’i kalite kontrolünden geçmiyorsa gerçek satılabilir kapasite daha düşüktür.
Basitleştirilmiş hesap:
Satılabilir Saatlik Üretim = Gerçek Üretim × Kalite Oranı
Örneğin gerçek üretim 2.448 adet/saat ve kalite oranı yüzde 97 ise:
2.448 × 0,97 = yaklaşık 2.375 satılabilir ürün/saat
Yatırımcı açısından ekonomik değeri olan rakam budur. Çünkü fire olan ürün için çimento, agrega, enerji ve makine zamanı harcanmış ancak satış geliri oluşmamıştır.
OEE Kapasiteyi Daha Gerçekçi Değerlendirmek İçin Kullanılabilir
Overall Equipment Effectiveness yani OEE; kullanılabilirlik, performans ve kaliteyi birlikte değerlendirir. Vibro pres hattında teorik kapasiteden gerçek satılabilir kapasiteye geçişi anlamak için oldukça kullanışlıdır.
Örneğin kullanılabilirlik yüzde 90, performans yüzde 92 ve kalite yüzde 97 ise:
OEE = 0,90 × 0,92 × 0,97 ≈ %80,3
Teorik kapasitesi 2.880 adet/saat olan bir sistemde bu koşullar altında yaklaşık:
2.880 × 0,803 ≈ 2.313 satılabilir adet/saat
elde edilir.
Bu örnek, yalnız katalog kapasitesiyle gerçek üretim arasındaki farkın ne kadar büyük olabileceğini açık biçimde gösterir.
Vardiyalık Kapasite Saatlik Değerin Sekizle Çarpılması Değildir
Sekiz saatlik vardiyanın tamamı üretim süresi olmayabilir. Mola, temizlik, kalıp değişimi, planlı bakım ve ürün ayarları gibi faaliyetler üretim zamanını azaltır.
Bu nedenle saatlik gerçek üretim belirlenirken vardiyanın net kullanılabilir üretim süresi ayrıca hesaplanmalıdır. Örneğin sekiz saatlik vardiyada toplam 45 dakika planlı ve plansız üretim dışı süre bulunuyorsa gerçek üretim zamanı 7 saat 15 dakikadır.
Saatlik kapasite bu net süreyle çarpılarak vardiyalık satılabilir üretime ulaşılmalıdır.
Kalıp Değişimi Günlük Kapasiteyi Değiştirir
Bir fabrika bütün gün aynı ürünü üretirse kapasite kaybı daha sınırlı olabilir. Ancak günde birkaç kez kalıp değiştiren bir işletmede değişim süreleri toplam üretim üzerinde belirgin etki yaratır.
Kalıbın fiziksel olarak sökülmesi, yeni kalıbın takılması, mekanik ayarlar, yeni ürün reçetesinin çağrılması ve ilk kabul edilebilir ürünün elde edilmesi arasındaki sürenin tamamı kapasite kaybıdır.
Bu nedenle geniş ürün portföyüne sahip fabrikalarda hızlı kalıp değişimi ve PLC/HMI reçete yönetimi gerçek günlük kapasiteyi artırabilir.
Kürleme Kapasitesi Saatlik Ana Makine Üretimini Sınırlayabilir
Ana makine saatte çok yüksek sayıda üretim paleti çıkarıyor olsa bile bu paletlerin tamamının kürleme sisteminde yer bulması gerekir. Kürleme alanı dolduğunda yaş hat üretimi almaya devam edemez.
Bu nedenle saatlik kapasitenin vardiya ve günlük kapasiteye dönüşebilmesi için kürleme pozisyonlarının yeterli olması gerekir. Özellikle iki veya üç vardiyalı tesislerde paletlerin bir sonraki vardiya başladığında hâlâ kürleme alanında olabileceği dikkate alınmalıdır.
Kürleme kapasitesi, ana makinenin üretim hızını gerçek fabrika kapasitesine dönüştüren temel unsurlardan biridir.
Kuru Hat ve Palet Dönüş Hızı da Hesaba Dahildir
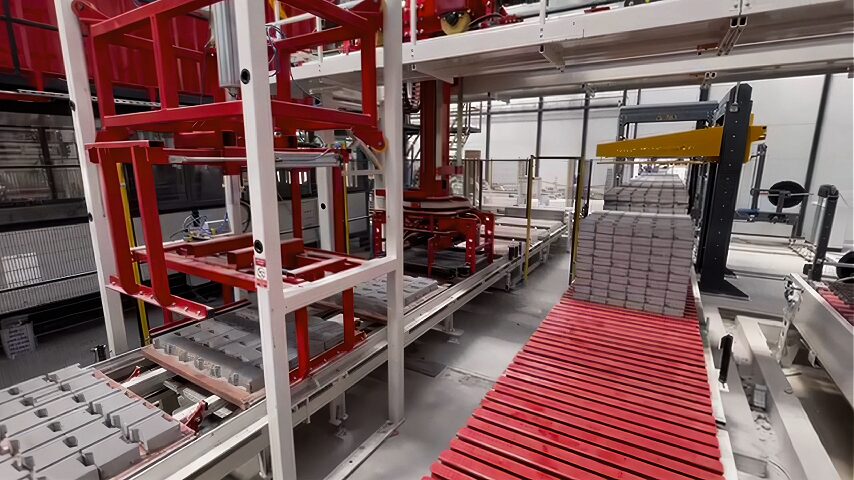
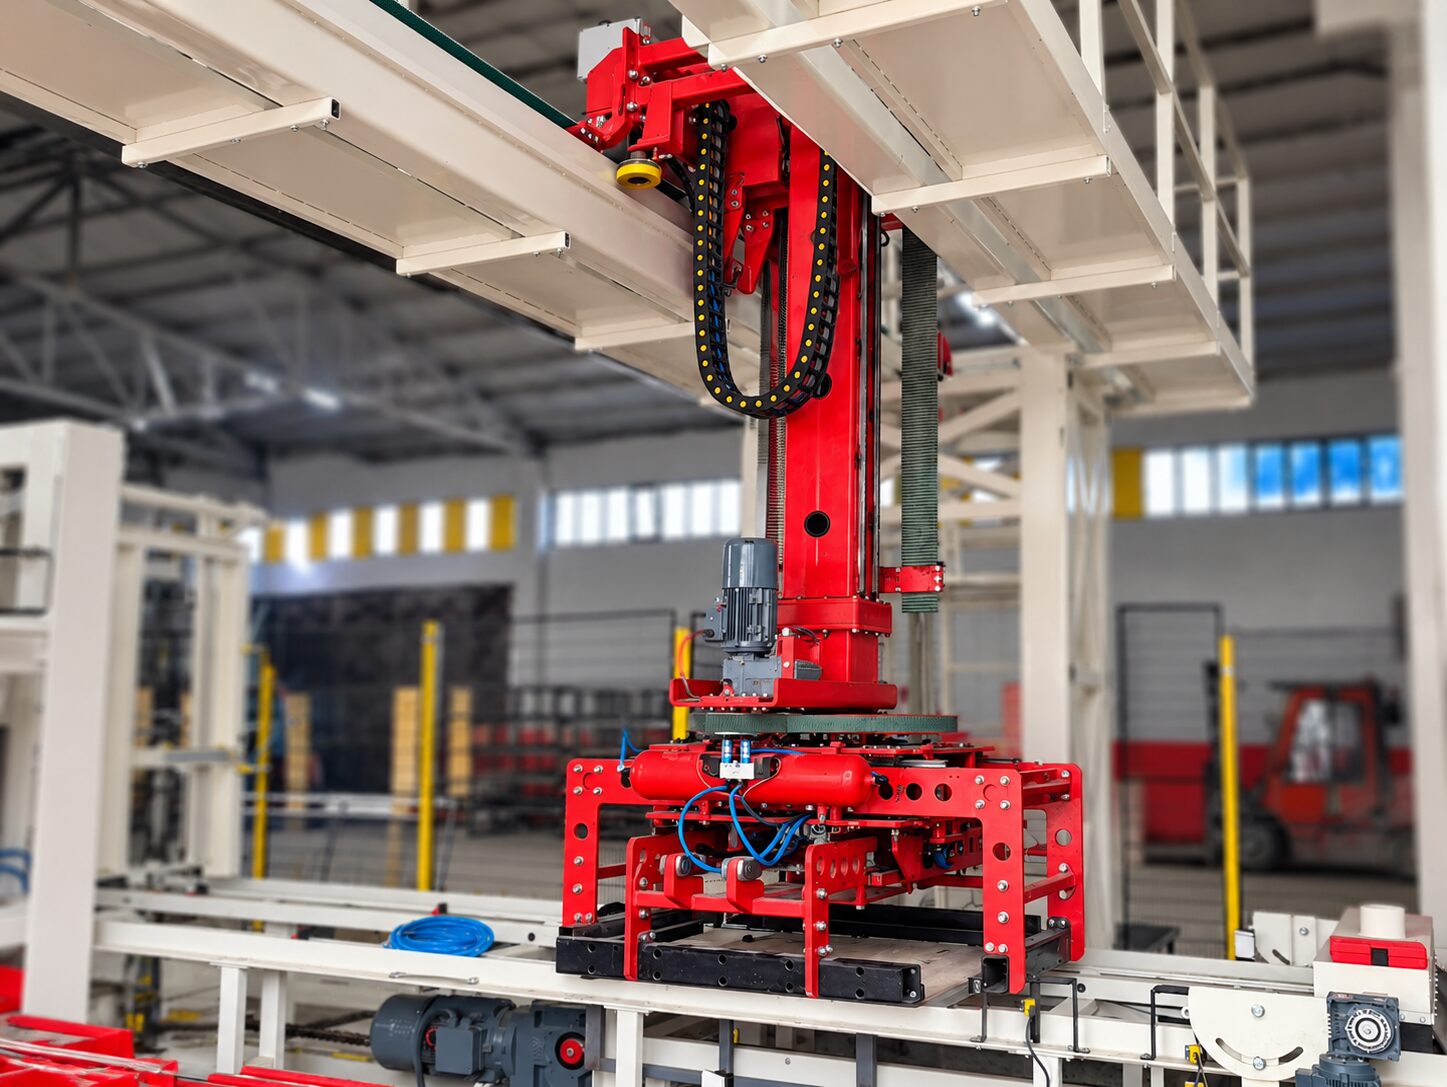
Kürlenmiş ürünler üretim paletlerinden alınmalı ve boş paletler ana makineye geri gönderilmelidir. Kuru hat bu işlemi yeterince hızlı gerçekleştiremiyorsa üretim paleti dolaşımı yavaşlar.
Ana makine hazır, beton mevcut ve kürleme alanında yer olsa bile boş üretim paleti yoksa üretim yapılamaz. Bu nedenle teorik saatlik kapasite komple palet dolaşımıyla desteklenmelidir.
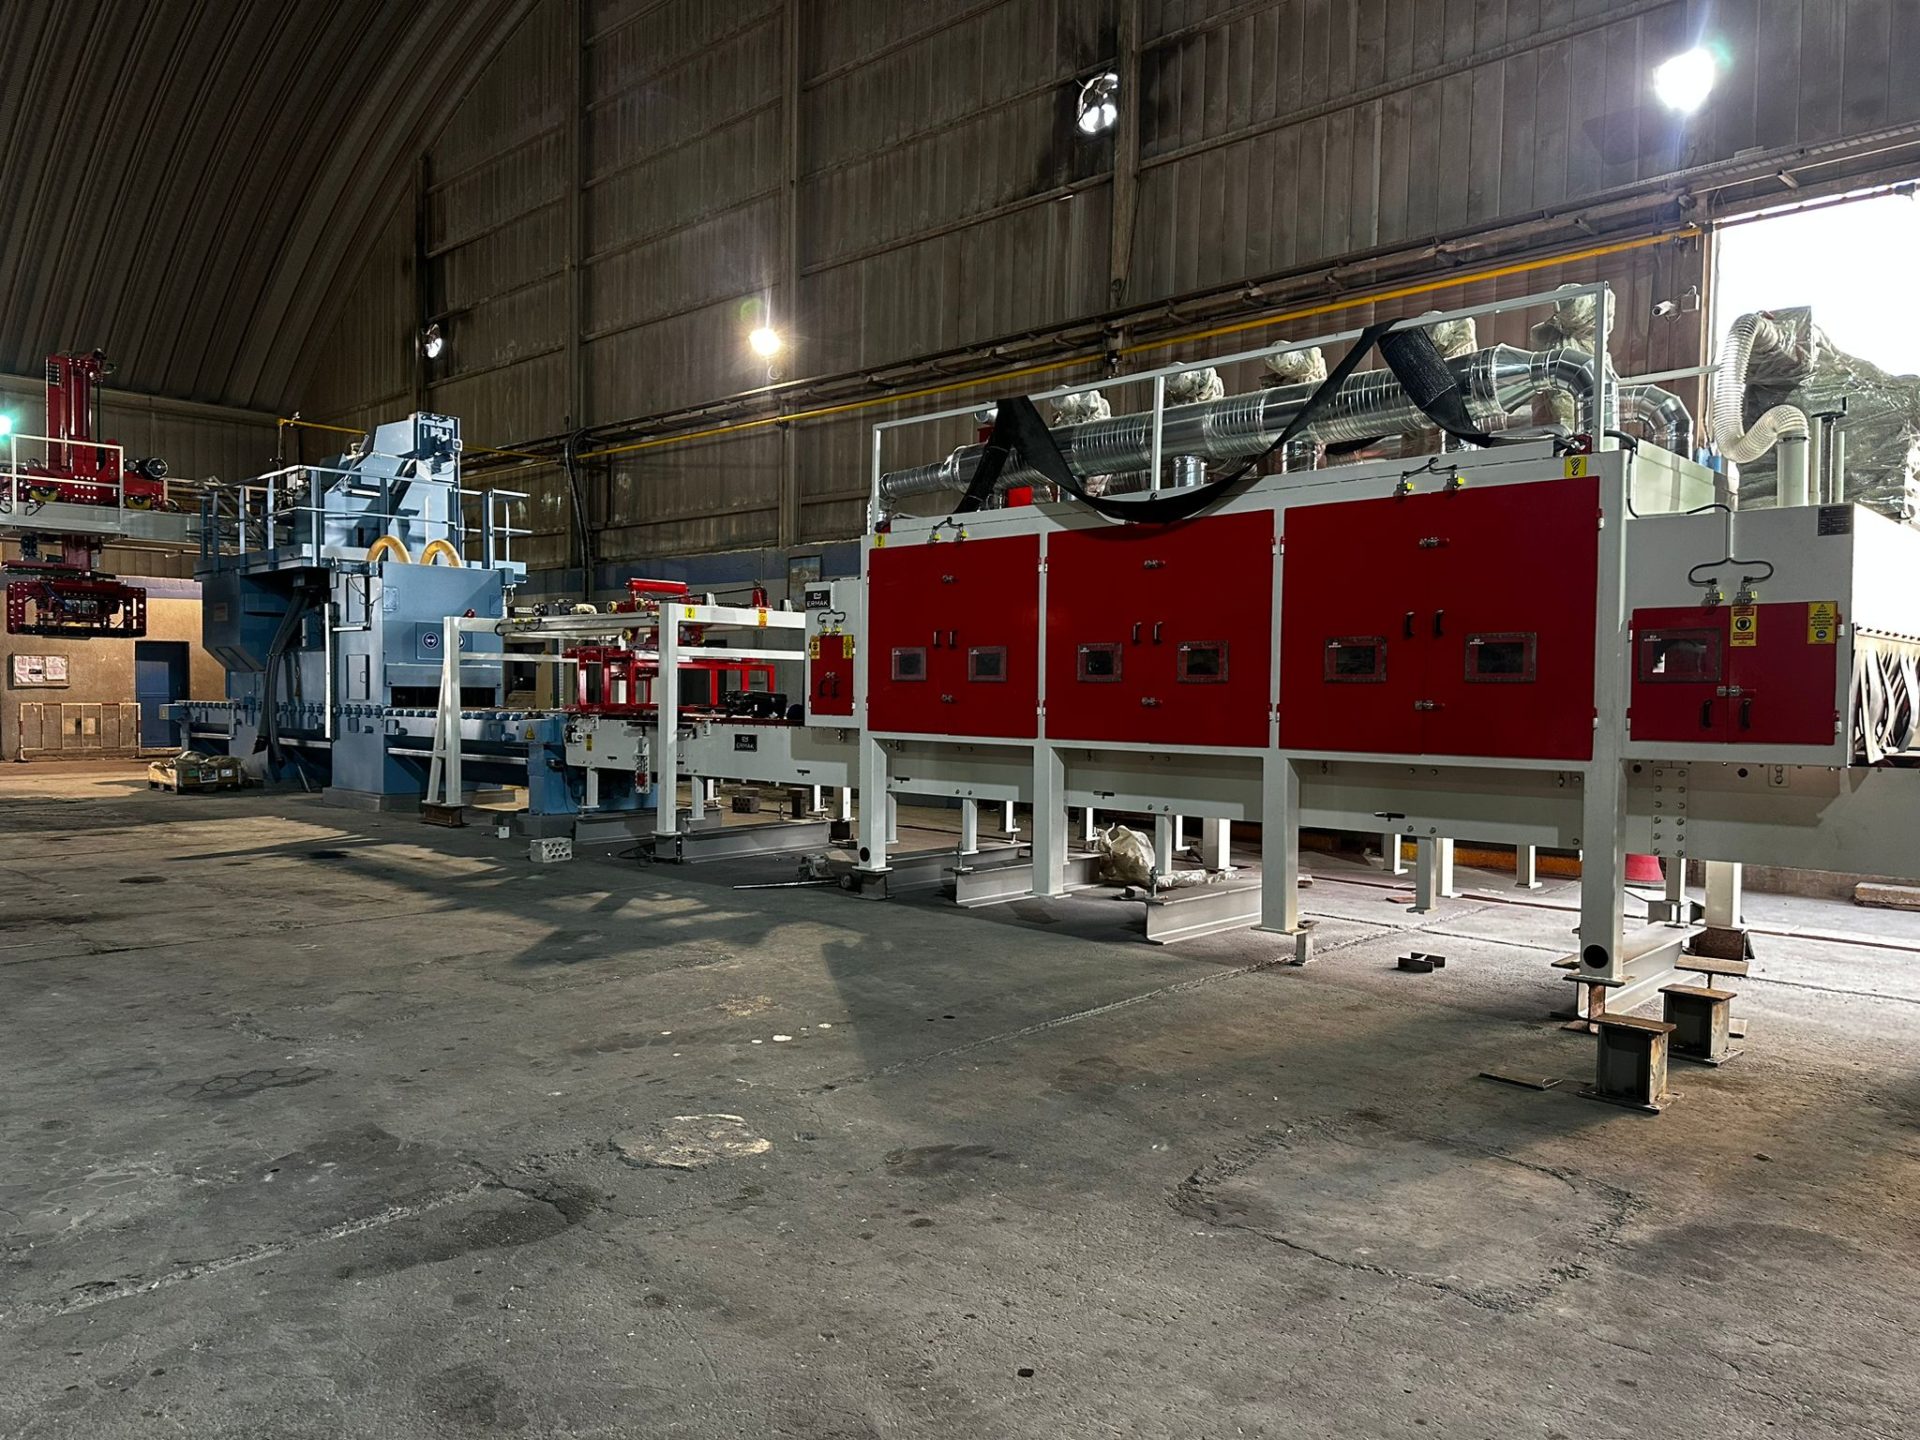
Farklı ana makine ve komple tesis seçeneklerini değerlendirirken Ermak Makine katalogları üzerinden beton hazırlama, yaş hat, kürleme ve kuru hat sistemlerinin ana makine kapasitesiyle birlikte incelenmesi doğru yatırım planlaması açısından önemlidir.
Parke Taşı Kapasitesi Adet Yerine m² Olarak Hesaplanabilir
Parke üretiminde adet/saat her zaman en anlamlı ticari ölçü değildir. Ürünler piyasada çoğunlukla metrekare üzerinden değerlendirildiği için kapasite m²/saat veya m²/vardiya olarak ifade edilebilir.
Örneğin bir kalıp her çevrimde 1 m² parke üretiyor ve gerçek üretim hızı 200 çevrim/saat ise:
200 çevrim × 1 m² = 200 m²/saat
Eğer kalıp çevrim başına 0,8 m² üretiyorsa:
200 × 0,8 = 160 m²/saat
Bu yaklaşım farklı parke geometrilerini ticari açıdan daha kolay karşılaştırmayı sağlar.
Bordür ve Özel Ürünlerde Kapasite Ayrı Hesaplanmalıdır
Bordür gibi yüksek veya ağır ürünlerde kalıp göz sayısı daha düşük olabilir ve çevrim süresi standart blok üretiminden farklılaşabilir. Benzer şekilde özel peyzaj ürünleri veya karmaşık geometriye sahip beton elemanlar daha uzun besleme ve vibrasyon süresi gerektirebilir.
Bu nedenle bir makinenin blok kapasitesi üzerinden bordür üretim fizibilitesi yapmak doğru değildir. Her ana ürün ailesi için ayrı kapasite tablosu hazırlanmalıdır.
Bu çalışma aynı zamanda fabrikanın yıllık ürün karmasının gerçekçi biçimde planlanmasını sağlar.
Saatlik Kapasite Tek Başına Yatırım Kararı İçin Yeterli Değildir
İki vibro pres makinesi arasında 200 adet/saat fark bulunması yatırımcı açısından önemli görünebilir. Ancak daha hızlı makine daha yüksek enerji tüketiyor, daha fazla bakım gerektiriyor veya yardımcı ekipmanları ciddi biçimde büyütüyorsa ekonomik sonuç farklı olabilir.
Kapasite, enerji, işçilik, kalite, bakım ve Toplam Sahip Olma Maliyeti birlikte değerlendirilmelidir. Yatırımın amacı en yüksek çevrim rakamına sahip makineyi satın almak değil, hedeflenen yıllık üretimi en uygun toplam maliyetle gerçekleştirmektir.
Bu nedenle kapasite hesabı teknik olduğu kadar ekonomik bir karar aracıdır.
Kapasite Karşılaştırmasında Aynı Şartlar Kullanılmalıdır
Farklı üreticilerden gelen tekliflerde referans ürün, kalıp yerleşimi, palet ölçüsü ve çevrim süresi aynı formatta karşılaştırılmalıdır. Kapasitenin teorik mi, sürdürülebilir mi olduğu ayrıca belirtilmelidir.
Beton santrali kapasitesi, üretim paleti adedi, kürleme kapasitesi ve kuru hat da aynı tabloya eklenmelidir. Böylece yüksek ana makine kapasitesinin gerçekten komple tesis tarafından desteklenip desteklenmediği görülebilir.
Sadece katalogdaki en büyük adet değerini seçmek yerine, bu değerin hangi teknik varsayımlarla elde edildiğini anlamak çok daha sağlıklı bir yatırım yaklaşımıdır.
Fabrika Kabul Testinde Kapasite Nasıl Kontrol Edilebilir?
FAT sırasında gerçek üretim yapılabiliyorsa makinenin çevrim süresi ve ürün çıkışı gözlemlenebilir. Ancak test başlamadan önce hangi ürünün, hangi kalıpla ve hangi beton koşullarında üretileceği tanımlanmalıdır.
Tek bir en hızlı çevrimin kronometreyle ölçülmesi yeterli değildir. Belirli sayıda çevrim veya belirli bir süre boyunca üretim yapılması ve ortalama çevrim süresinin hesaplanması daha sağlıklıdır.
Aynı zamanda ürünlerin yükseklik, görünüm ve diğer temel kalite kriterleri kontrol edilmelidir. Kapasite kabulü, kalite kabulünden bağımsız olmamalıdır.
Saha Kabul Testi Gerçek Tesis Kapasitesini Daha Net Gösterir
SAT sırasında makine gerçek beton santrali, yaş hat, kürleme ve kuru hat ile birlikte çalışır. Bu aşamada ana makine kapasitesinin gerçek tesis kapasitesine dönüşüp dönüşmediği daha net görülebilir.
Makine sık sık beton bekliyorsa mikser veya taşıma sistemi; boş palet bekliyorsa kuru hat; yaş hatta birikme varsa transfer sistemi sınır oluşturuyor olabilir. Bu nedenle SAT yalnız makinenin çalıştığını göstermek için değil, komple hattın dengeli çalıştığını doğrulamak için kullanılmalıdır.
Ermak Makine’de Kapasite Yaklaşımı
Ermak Makine olarak beton blok, briket, parke ve bordür üretiminde kapasiteyi yalnızca en kısa makine çevrimi üzerinden değerlendirmiyoruz. Üretim paleti ölçüsü, kalıp yerleşimi, beton hazırlama, yaş hat, kürleme, kuru hat ve ürün kalite hedefleri birlikte ele alındığında gerçek tesis kapasitesi ortaya çıkar.
Yüksek teorik kapasite ancak fabrikanın geri kalan ekipmanları aynı üretim ritmini desteklediğinde ekonomik değere dönüşür. Bu nedenle yeni tesis projelerinde ürün portföyü, vardiya sayısı ve hedef günlük üretim üzerinden komple hat dengesi oluşturmak gerekir.
Projesine özel kapasite hesabı ve üretim hattı konfigürasyonu üzerinde çalışmak isteyen yatırımcılar Ermak Makine ile iletişime geçerek üretilecek ürünler ve hedef kapasite doğrultusunda uygun sistem alternatiflerini değerlendirebilir.
Sağlıklı Kapasite Hesabı Nasıl Yapılmalı?
Profesyonel bir kapasite hesabında önce referans ürün ve kalıp yerleşimi belirlenmeli, ardından sürdürülebilir çevrim süresi üzerinden teorik saatlik üretim hesaplanmalıdır. Daha sonra kullanılabilirlik, kısa duruşlar, kalite oranı ve ürün değişimleri dikkate alınarak gerçek saatlik ve vardiyalık kapasiteye ulaşılmalıdır.
Bunun ardından beton santrali, kürleme, üretim paletleri ve kuru hattın bu kapasiteyi destekleyip desteklemediği kontrol edilmelidir. Eğer yardımcı sistemlerden biri daha düşük kapasitedeyse fabrikanın gerçek üretim sınırı o bölüm olacaktır.
Vibro pres beton blok makinesinde doğru kapasite yaklaşımı, 3.600 saniyeyi çevrim süresine bölüp çıkan rakamı doğrudan katalog kapasitesi olarak kabul etmek değil; ürün, kalıp, kalite, duruşlar ve komple hat performansını birlikte değerlendirerek satılabilir saatlik üretimi hesaplamaktır.
Sık Sorulan Sorular
Vibro pres makinesinde teorik saatlik çevrim sayısı nasıl hesaplanır?
3.600 saniye, makinenin saniye cinsinden çevrim süresine bölünür.
Saatlik ürün kapasitesi nasıl bulunur?
Saatlik çevrim sayısı, kalıpta bir çevrimde üretilen ürün adediyle çarpılır.
15 saniyelik çevrim saatte kaç çevrim yapar?
Teorik olarak 3.600 / 15 hesabıyla 240 çevrim/saat elde edilir.
240 çevrim/saat yapan ve 12 ürün çıkaran makine kaç ürün üretir?
Teorik olarak 240 × 12 hesabıyla 2.880 adet/saat üretim elde edilir.
Bu değer gerçek üretim kapasitesi midir?
Hayır. Duruşlar, beton bekleme, kalite kaybı ve diğer üretim koşulları dikkate alınmadan hesaplanan teorik değerdir.
Üretim paleti kapasiteyi etkiler mi?
Evet. Palet ölçüsü kalıpta bir çevrimde kaç ürün yerleştirilebileceğini doğrudan etkiler.
Çevrim süresi bütün ürünlerde aynı mıdır?
Hayır. Ürün geometrisi, yüksekliği, beton miktarı ve vibrasyon ihtiyacı çevrim süresini değiştirebilir.
Vibrasyon süresini kısaltmak kapasiteyi artırır mı?
Teorik olarak çevrimi kısaltabilir; ancak ürün sıkışması ve kalite bozuluyorsa satılabilir kapasite artmayabilir.
Beton santrali kapasiteyi etkiler mi?
Evet. Beton zamanında hazırlanamazsa ana makine üretim yapmadan beklemek zorunda kalır.
Kürleme alanı makine kapasitesini sınırlandırabilir mi?
Evet. Kürleme pozisyonları yetersizse yaş hat yeni üretimi kabul edemez ve ana makine durabilir.
Kuru hat kapasitesi neden önemlidir?
Kuru hat üretim paletlerini boşaltıp geri döndürür. Yavaş çalışırsa ana makinenin boş palet beklemesine neden olabilir.
Parke kapasitesi nasıl ifade edilmelidir?
Parke üretiminde adet yerine m²/saat veya m²/vardiya daha anlamlı olabilir.
OEE kapasite hesabında kullanılabilir mi?
Evet. Kullanılabilirlik, performans ve kaliteyi birlikte değerlendirerek teorik kapasitenin ne kadarının satılabilir ürüne dönüştüğünü gösterir.
FAT sırasında kapasite nasıl test edilmelidir?
Tanımlanmış bir referans ürünle, birden fazla çevrimi kapsayan sürdürülebilir üretim testi yapılmalı ve ürün kalitesi de kontrol edilmelidir.
Vibro pres beton blok makinesinde kapasite hesabının en önemli prensibi nedir?
En önemli prensip, maksimum teorik çevrim yerine kaliteyi koruyarak sürdürülebilen çevrim süresini, kalıptaki gerçek ürün adedini ve komple hattın kullanılabilirliğini esas almaktır.