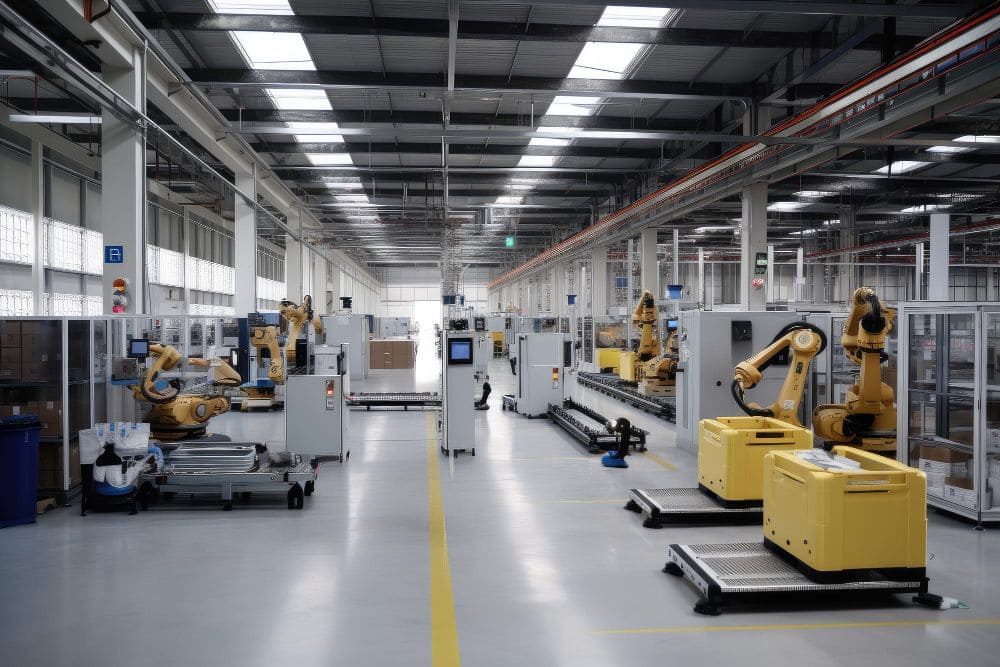
Beton blok makinesi yatırımı, makinenin sipariş edilmesi ve fabrikaya teslim edilmesiyle tamamlanan bir süreç değildir. Özellikle yüksek kapasiteli beton blok, parke taşı ve bordür üretim tesislerinde makinenin teknik şartnameye uygun hazırlanması, sevkiyattan önce kontrol edilmesi ve müşteri tesisine kurulduktan sonra bütün sistemle birlikte doğru çalıştığının doğrulanması gerekir.
Bu sürecin iki önemli aşaması FAT (Factory Acceptance Test) ve SAT (Site Acceptance Test) testleridir.
FAT, makine henüz üretici tesisindeyken gerçekleştirilen fabrika kabul testidir. SAT ise makine müşterinin fabrikasına ulaşıp kurulduktan sonra gerçekleştirilen saha kabul testidir.
Endüstriyel projelerde FAT’ın amacı, ekipmanın teslimattan önce üzerinde anlaşılmış teknik ve fonksiyonel gereksinimleri karşılayıp karşılamadığını doğrulamaktır. SAT ise kurulmuş sistemin gerçek sahadaki bağlantılar ve çevre ekipmanlarıyla doğru çalıştığını kontrol eder. Siemens’in endüstriyel doğrulama yaklaşımında da FAT’ın teslimattan önce üretici tesisinde gerçekleştirilmesi, SAT’ın ise kurulum sonrasında sahada yapılması temel ayrım olarak tanımlanır.
Beton blok makinesi yatırımlarında bu iki aşama özellikle önemlidir. Çünkü makinenin üretici fabrikasında doğru çalışması ile müşterinin tesisinde beton santrali, konveyörler, kürleme sistemi ve diğer ekipmanlarla birlikte doğru çalışması aynı şey değildir.
FAT Testi Nedir?
FAT, beton blok makinesi sevk edilmeden önce üretici tesisinde gerçekleştirilen planlı kontrol ve test sürecidir.
Amaç yalnızca makineyi birkaç kez hareket ettirip “çalışıyor” demek değildir. Makinenin sipariş kapsamında belirtilen fonksiyonlarının mümkün olduğunca sevkiyattan önce kontrol edilmesi gerekir.
İyi hazırlanmış bir FAT süreci sayesinde mekanik montaj, elektrik sistemi, otomasyon, sensörler, güvenlik fonksiyonları ve temel çalışma sıraları müşteri tesisine gönderilmeden önce değerlendirilebilir.
Bu yaklaşım önemli bir avantaj sağlar: Bir sorun üretici fabrikasındayken tespit edildiğinde çözmek genellikle daha kolaydır. Gerekli mühendislik ekibi, üretim personeli, ekipman ve yedek parçalar aynı tesistedir.
Makine binlerce kilometre uzağa gönderildikten sonra fark edilen aynı sorun ise uluslararası servis, lojistik ve zaman kaybına dönüşebilir.
FAT’ın temel faydalarından biri de tam olarak budur. Olası donanım veya yazılım sorunlarını montaj sahasına taşımadan önce görmek. Endüstriyel sistemlerde erken test yapılmasının devreye alma sürecindeki gecikme riskini azaltabileceği de üretici ve otomasyon kaynaklarında özellikle vurgulanmaktadır.
Beton Blok Makinesinde FAT Sırasında Neler Kontrol Edilebilir?
FAT kapsamı her makine ve proje için aynı olmak zorunda değildir. Basit bir beton blok makinesi ile tam otomatik üretim hattının kontrol kapsamı doğal olarak farklı olacaktır.
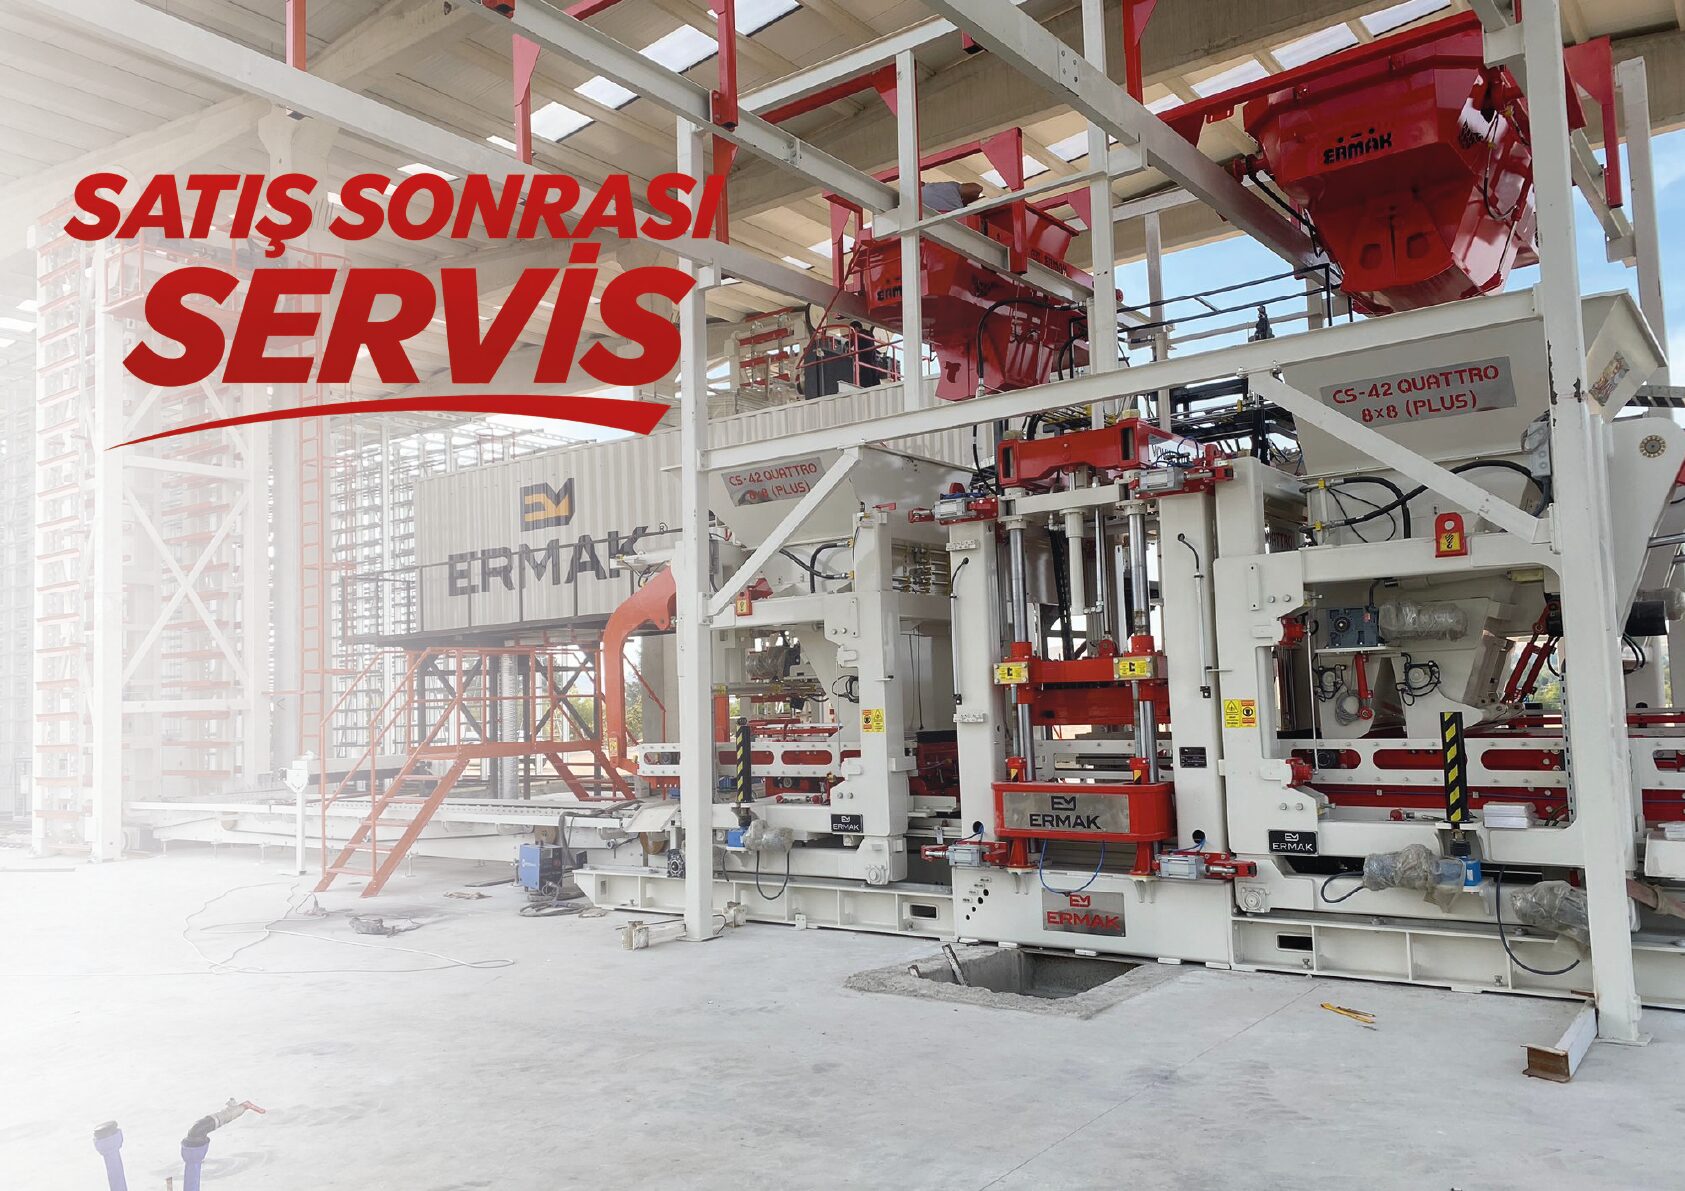
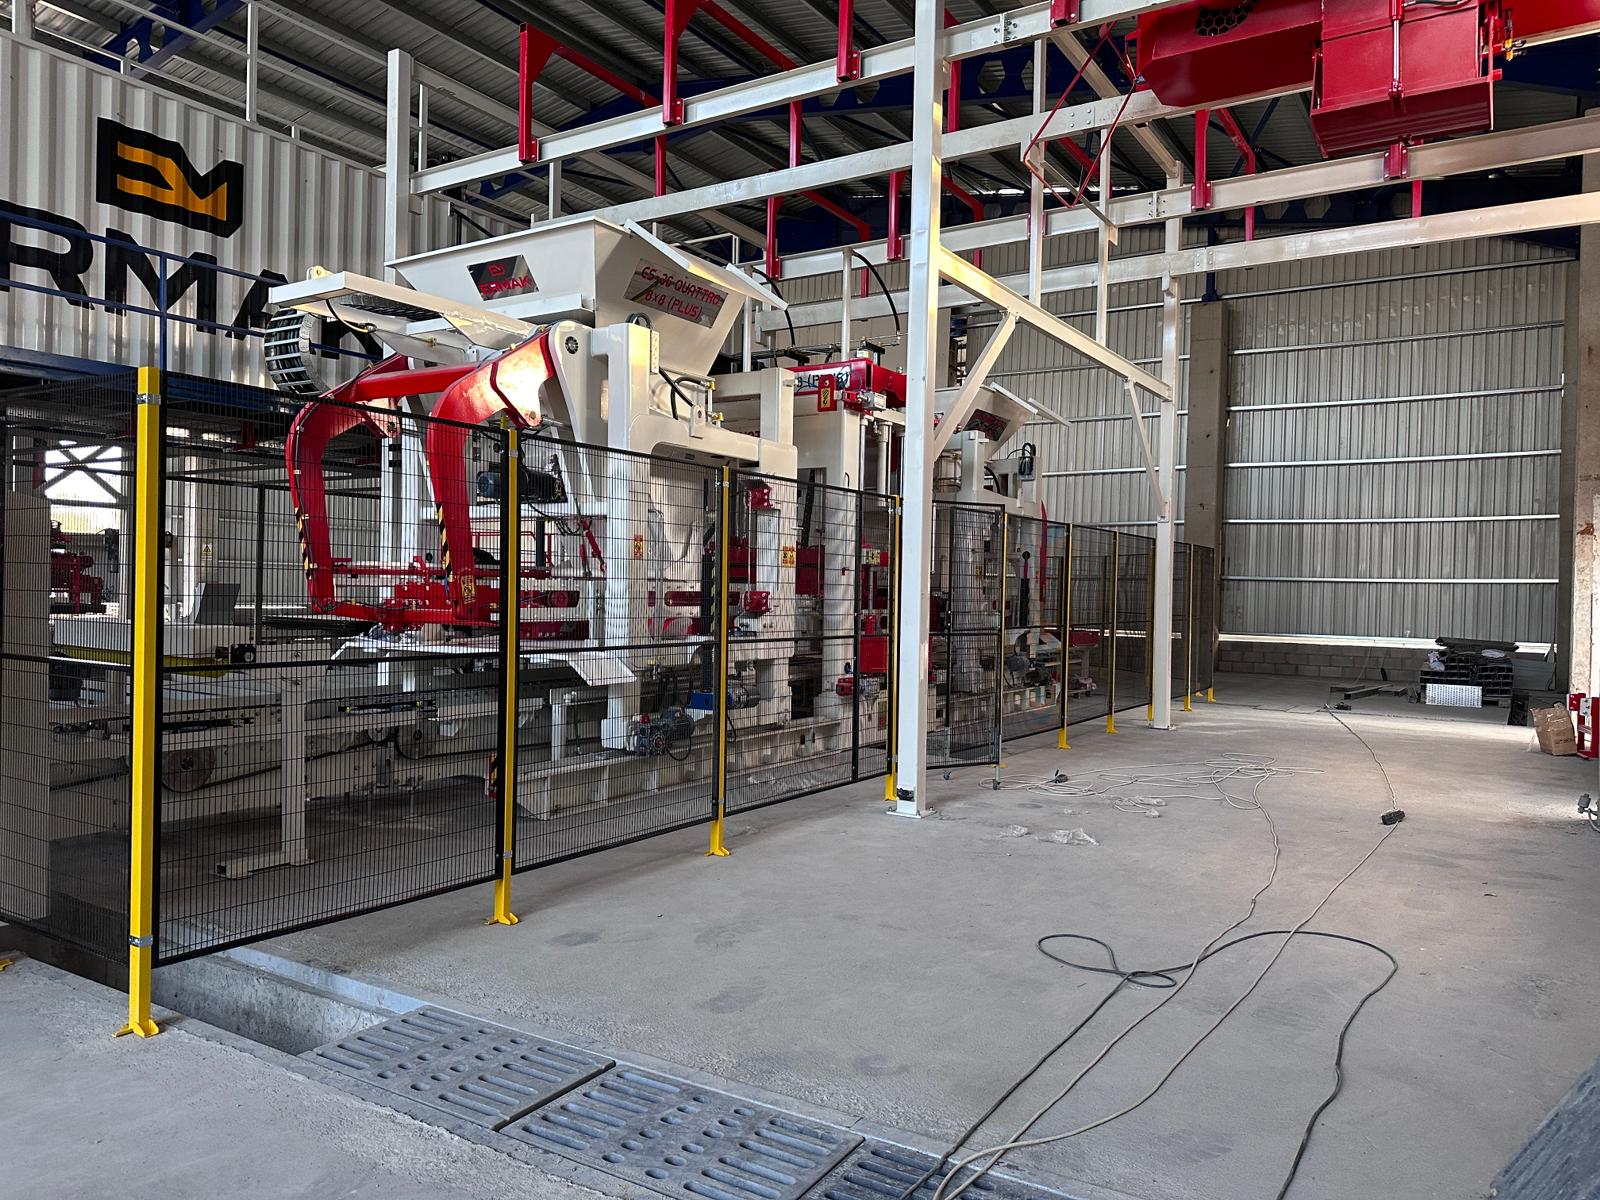
Ancak ana beton blok makinesinde öncelikle mekanik montajın tamamlanmış olması, hareketli bölümlerin doğru çalışması ve elektrik sistemlerinin kontrol edilmesi beklenir.
Makinenin manuel hareketleri tek tek denenebilir. Ardından otomatik çalışma sırası kontrol edilebilir. Sensörlerin doğru bilgiyi verdiği, operatör panelindeki komutların doğru fonksiyonları çalıştırdığı ve gerekli alarm durumlarının oluştuğu doğrulanabilir.
Hidrolik sistemde olağan dışı kaçak, basınç veya hareket problemi bulunup bulunmadığı kontrol edilirken vibrasyon sistemi de çalışma sırasında gözlemlenebilir. Kalıp ve üretim paletiyle ilgili hareketlerin doğru sıralamayla gerçekleşmesi özellikle önemlidir.
Burada amaç makinenin yalnızca enerjilendiğini görmek değildir. Bir üretim çevrimini oluşturan farklı sistemlerin doğru sırada ve birbirleriyle uyumlu çalışmasını doğrulamaktır.
FAT Testinde Ürün Üretmek Şart mı?
Her FAT testi tam ölçekli gerçek ürün üretimi anlamına gelmez.
Bunun nedeni üretilecek betonun agregası, çimentosu, reçetesi ve nihai kalıpların proje şartlarına göre değişebilmesidir. Özellikle ihracat projelerinde gerçek hammaddeler müşteri ülkesinde bulunur.
Bununla birlikte proje şartları uygun olduğunda gerçek veya benzer üretim koşullarıyla deneme yapılması değerli olabilir. Böylece kalıp hareketleri, ürün çıkışı ve üretim sırası daha gerçekçi biçimde gözlemlenebilir.
FAT sırasında gerçek beton kullanılmasa bile makinenin mekanik ve otomasyon fonksiyonlarının mümkün olduğunca geniş kapsamda test edilmesi gerekir.
Asıl önemli nokta, FAT kapsamının test başlamadan önce belirlenmiş olmasıdır.
FAT Testinde Kabul Kriterleri Önceden Belirlenmeli
FAT’ın yalnızca genel bir fabrika ziyareti haline gelmemesi için hangi noktaların kontrol edileceği önceden belirlenmelidir.
Örneğin proje kapsamında bir fonksiyon bulunuyorsa test sırasında bunun nasıl doğrulanacağı da bilinmelidir.
Endüstriyel kabul testlerinde testlerin açık, anlaşılır olması ve hangi durumda başarılı veya başarısız kabul edileceğinin önceden tanımlanması iyi uygulama olarak kabul edilir. Siemens’in kabul testi yaklaşımı da FAT kriterlerinin fonksiyonel gereksinimlerle ilişkilendirilmesini ve başarılı/başarısız sonucunun açık biçimde tanımlanmasını önerir.
Beton blok makinesi açısından bu yaklaşım oldukça pratiktir. Örneğin “otomasyon çalışacak” gibi genel bir ifade yerine belirli çalışma fonksiyonlarının tek tek doğrulanması çok daha sağlıklıdır.
Böylece test sonunda müşteri ve üretici aynı kriterleri değerlendirir.
FAT Testine Müşteri Katılmalı mı?
Özellikle büyük yatırımlarda müşterinin veya müşteriyi temsil eden teknik ekibin FAT sürecine katılması faydalıdır.
Bu yalnızca makinenin kontrol edilmesi açısından değil, üretici teknik ekibiyle projenin üzerinden birlikte geçmek açısından da değerlidir.
Müşteri makineyi henüz kendi fabrikasına ulaşmadan görebilir, operatör panelini inceleyebilir ve proje kapsamındaki fonksiyonların nasıl çalıştığını öğrenebilir.
Aynı zamanda varsa eksik veya düzeltilmesi gereken noktalar sevkiyattan önce kayıt altına alınabilir.
Bazı projelerde müşteri fiziksel olarak üretici tesisine gelemeyebilir. Bu durumda testlerin belgelenmesi, görüntülü görüşmeler veya test kayıtları gibi yöntemler değerlendirilebilir. Ancak projenin büyüklüğüne bağlı olarak yüz yüze FAT süreci önemli avantaj sağlayabilir.
FAT Tamamlandıktan Sonra Ne Olur?
FAT sonucunda tespit edilen konuların kayıt altına alınması gerekir.
Küçük ayarlar, eksikler veya üzerinde anlaşılması gereken maddeler bir punch list altında takip edilebilir. Burada önemli olan listenin oluşturulması değil, sevkiyattan önce hangi maddelerin kapatılması gerektiğinin net olmasıdır.
Test sonuçlarının kayıt altına alınması daha sonraki SAT aşamasında da fayda sağlar.
Çünkü SAT sırasında sahadaki sistemin, FAT sırasında doğrulanan makine konfigürasyonuyla doğru şekilde kurulduğu kontrol edilebilir.
FAT bu nedenle yalnızca sevkiyattan önce yapılan bir kontrol değil, projenin sonraki devreye alma aşamasına referans oluşturan önemli bir adımdır.
SAT Testi Nedir?
SAT, makine müşteri tesisine ulaştıktan, montajı tamamlandıktan ve gerekli saha bağlantıları yapıldıktan sonra gerçekleştirilen kabul testidir.
FAT’ta ana soru:
“Makine üretici fabrikasında doğru çalışıyor mu?”
iken SAT’ta soru değişir:
“Makine gerçek üretim tesisinde bütün bağlantıları ve çevre sistemleriyle birlikte doğru çalışıyor mu?”
ABB’nin kabul testi yaklaşımında da SAT, ekipmanın sahada kurulduktan sonra doğru ayarlandığını ve bağlı olduğu sistemlerle doğru biçimde çalıştığını doğrulayan aşama olarak tanımlanmaktadır.
Bu fark beton blok tesislerinde oldukça önemlidir.
Çünkü üretici fabrikasında bulunmayan birçok unsur artık devrededir.
SAT Neden FAT’ın Tekrarı Değildir?
SAT sırasında FAT’ta doğrulanan bazı fonksiyonlar yeniden kontrol edilebilir ancak SAT’ın amacı aynı testleri baştan sona tekrar etmek değildir.
Makine artık farklı bir ortamda çalışmaktadır.
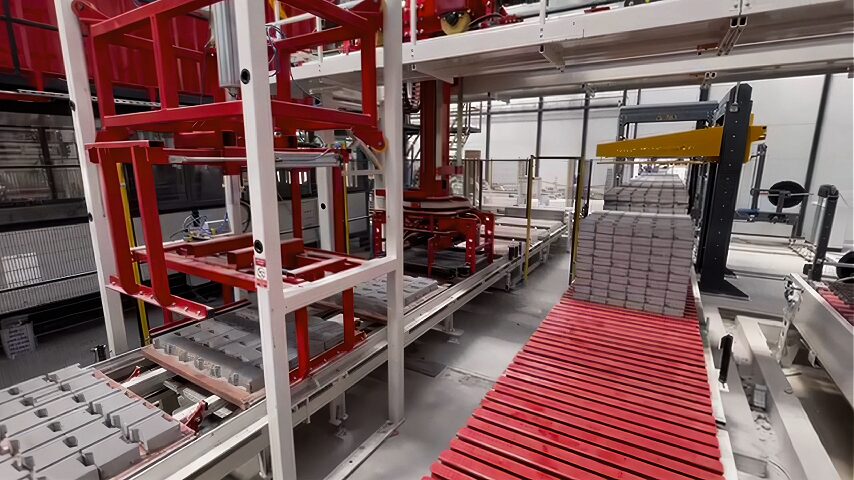
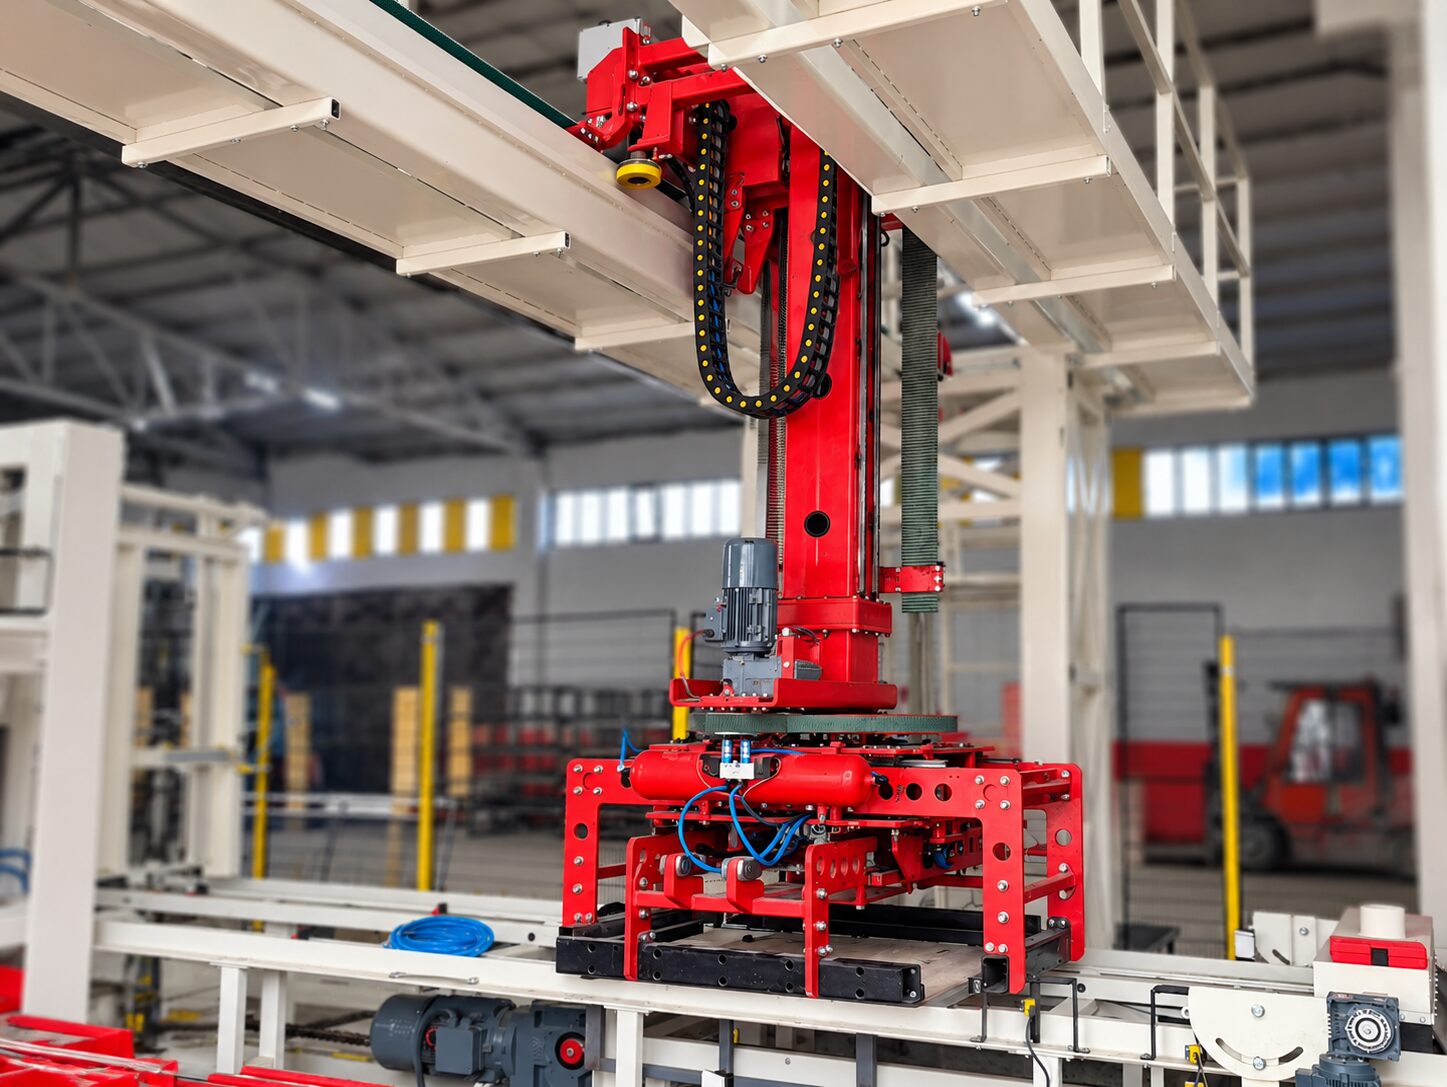
Yeni fabrikanın elektrik altyapısı, beton santrali, mikseri, hava sistemi, su bağlantıları, konveyörleri, kürleme sistemi ve diğer üretim ekipmanları devreye girmiştir.
Dolayısıyla sahada ortaya çıkabilecek sorunlar fabrika testinde görülmemiş olabilir.
Örneğin ana makine FAT sırasında kusursuz çalışmış olabilir ancak müşterinin sahasında beton santraliyle haberleşme veya ürün transfer sıralamasında ayar gerekebilir.
SAT tam olarak bu entegrasyonun doğrulandığı aşamadır.
Beton Blok Tesisinde SAT Sırasında Nelere Bakılır?
SAT’ın kapsamı tesis yapısına göre değişmekle birlikte ilk olarak makinenin doğru şekilde kurulup kurulmadığı kontrol edilir.
Makine yerleşimi, elektrik bağlantıları, hidrolik bağlantılar ve varsa pnömatik sistemler gözden geçirilir. Ana makinenin beton santrali ve diğer üretim hattı ekipmanlarıyla haberleşmesi ve çalışma sırası kontrol edilir.
Daha sonra sistem gerçek üretim şartlarına yaklaştırılır.
Beton hazırlama, kalıp doldurma, vibrasyon, ürün çıkışı, yaş ürün transferi ve diğer hat ekipmanlarının birbirleriyle uyumu izlenir.
Tam otomatik bir tesiste SAT yalnızca ana makinenin kontrolü değildir. Bütün üretim hattının akışının değerlendirilmesidir.
SAT’ta Yerel Hammaddelerle Deneme Üretimi Önemlidir
FAT ile SAT arasındaki en önemli farklardan biri burada ortaya çıkar.
Müşterinin fabrikasında artık gerçek agrega, çimento ve su kullanılabilir.
Bu nedenle makine ayarları yalnızca mekanik çalışma için değil, gerçek ürün üretimi için de değerlendirilebilir.
Yerel agreganın tane dağılımı, nemi ve yapısı betonun makine içerisindeki davranışını değiştirebilir. Aynı şekilde kullanılan çimento ve hazırlanmış beton reçetesi de üretim sonucunu etkiler.
Bu yüzden SAT ve devreye alma aşamasında deneme üretimi yapılması, makinenin gerçek çalışma koşullarına göre ayarlanması açısından önemlidir.
Buradaki amaç yalnızca makinenin ürün çıkarması değildir. Üretilen blok, parke taşı veya bordürün hedeflenen kaliteye yaklaşmasını sağlayacak üretim düzeninin oluşturulmasıdır.
FAT ve SAT Kapasite Testi İçin Nasıl Kullanılmalı?
Yatırımcı açısından önemli konulardan biri makinenin teklif edilen kapasiteye ulaşıp ulaşmadığıdır.
Ancak kapasite kabul kriteri hazırlanırken gerçekçi olmak gerekir.
Örneğin “sekiz saatte X adet ürün” şeklindeki bir kapasite hedefinin hangi ürünle, hangi kalıpla ve hangi çalışma şartlarında ölçüleceği belirtilmelidir.
FAT aşamasında sistemin çevrim kabiliyeti kontrol edilebilir. Gerçek tesis kapasitesinin daha sağlıklı değerlendirilmesi ise SAT ve üretim devreye alma aşamasında yapılabilir.
Çünkü gerçek kapasite yalnızca ana makineye bağlı değildir. Beton hazırlama, transfer, kürleme ve hattın diğer bölümleri de üretim akışına dahil olur.
Bu nedenle kabul testlerinde ana makine kapasitesi ile komple tesis kapasitesi birbirinden ayrılmalıdır.
Güvenlik Fonksiyonları Kabul Testlerinin Bir Parçası Olmalı
Beton blok makinesi yüksek kuvvetlerin ve hareketli mekanizmaların bulunduğu endüstriyel bir sistemdir. Güvenlik fonksiyonlarının yalnızca proje çiziminde bulunması yeterli değildir; doğru çalıştıklarının da kontrol edilmesi gerekir.
Acil durdurmalar, koruma sistemleri ve ilgili güvenlik fonksiyonları proje kapsamına göre test edilmelidir.
Özellikle sahada yapılan SAT testinde montaj sonrasında güvenlik ekipmanlarının doğru bağlantıda olduğu yeniden doğrulanmalıdır.
Çünkü nakliye ve yeniden montaj sonrasında sistem artık üretici fabrikasındaki fiziksel konfigürasyonda değildir.
FAT ve SAT Operatör Eğitimi İçin de Fırsattır
Kabul testleri yalnızca mühendislerin kontrol yaptığı aşamalar olarak görülmemelidir.
Özellikle SAT süreci operatör ve bakım ekibinin makineyi gerçek üretim koşullarında tanıması açısından çok değerlidir.
Operatör;
normal başlatma ve durdurma işlemlerini, ürün değişimini, alarm mesajlarını ve temel üretim kontrollerini öğrenebilir.
Bakım ekibi ise makinenin kontrol edilmesi gereken bölgelerini, temel bakım noktalarını ve karşılaşılabilecek yaygın durumları görebilir.
Böylece kabul testi tamamlanırken yalnızca makine değil, onu kullanacak ekip de üretime hazırlanmış olur.
SAT Tamamlanmadan Seri Üretime Geçmek Neden Risklidir?
Makinenin birkaç ürün çıkarması tesisin tamamen devreye alındığı anlamına gelmez.
Sistem kısa süreli olarak çalışabilir ancak uzun çevrimlerde farklı problemler ortaya çıkabilir.
Beton beslemesinin ana makineye yetişmemesi, boş palet dönüşünün yavaş kalması veya ürün transferindeki küçük bir zamanlama problemi saatler ilerledikçe birikmeye başlayabilir.
Bu nedenle mümkün olduğunda sistem belirli bir süre bütün hatla birlikte çalıştırılmalı ve üretim akışının kararlı olduğu görülmelidir.
Amaç ilk ürünü mümkün olduğunca hızlı çıkarmak değil, düzenli üretime güvenli şekilde geçmektir.
FAT ve SAT Arasındaki Temel Fark
| Konu |
FAT |
SAT |
| Test yeri |
Üretici fabrikası |
Müşteri tesisi |
| Zamanlama |
Sevkiyattan önce |
Montajdan sonra |
| Ana amaç |
Makine fonksiyonlarını doğrulamak |
Gerçek saha entegrasyonunu doğrulamak |
| Ana odak |
Mekanik, elektrik, otomasyon ve fonksiyonlar |
Kurulum, çevre ekipmanları ve gerçek üretim |
| Hammadde |
Projeye göre simülasyon veya test |
Genellikle yerel gerçek hammaddeler |
| Sonuç |
Sevkiyata hazır makine |
Üretime hazır tesis |
Bu nedenle FAT ve SAT birbirinin alternatifi değildir. Birbirini tamamlayan iki aşamadır.
FAT Yapıldıysa SAT’a Gerek Var mı?
Evet.
FAT’ın başarılı olması makinenin üretici tesisindeki kontrolleri geçtiğini gösterir. Ancak nakliye, montaj ve saha bağlantıları sonrasında sistem yeni bir ortamda çalışacaktır.
SAT ile bu yeni ortam doğrulanır.
Benzer şekilde SAT yapılacağı için FAT’ı atlamak da doğru değildir. Çünkü üretici fabrikasında tespit edilebilecek bir sorunu müşteri sahasına taşımak hem zaman hem maliyet açısından gereksiz risk oluşturur.
En sağlıklı süreç:
FAT → Sevkiyat → Montaj → SAT → Devreye Alma → Düzenli Üretim
şeklinde ilerler.
Test Sonuçlarının Dokümante Edilmesi Neden Önemlidir?
Kabul testlerinin yalnızca sözlü olarak tamamlanması ileride belirsizlik yaratabilir.
Hangi fonksiyonların kontrol edildiği, hangi maddelerin kabul edildiği ve varsa hangi noktaların daha sonra tamamlanacağı kayıt altına alınmalıdır.
İyi hazırlanmış FAT ve SAT dokümanları daha sonra:
servis, bakım, garanti değerlendirmeleri veya tesis değişiklikleri
sırasında önemli bir referans haline gelir.
Aynı zamanda yatırımcı açısından da önemli bir avantaj sağlar. Sipariş aşamasında satın alınan ekipman ile teslim edilen sistem arasında somut bir kontrol mekanizması oluşturur.
Beton Blok Makinesi Yatırımında FAT ve SAT Neden Değerlidir?
FAT ve SAT ilave bürokrasi olarak görülmemelidir.
Doğru uygulandığında yatırım riskini azaltan iki önemli kalite adımıdır.
FAT sayesinde mümkün olan sorunlar makine sevk edilmeden önce görülür. SAT sayesinde makinenin müşterinin gerçek fabrikasında doğru kurulduğu ve çevre ekipmanlarıyla uyumlu çalıştığı doğrulanır.
Özellikle uluslararası beton blok makinesi projelerinde bu süreç daha da önem kazanır. Üretici ile müşteri arasında binlerce kilometre bulunduğunda sevkiyat sonrası yapılması gereken her büyük düzeltmenin maliyeti artar.
Bu nedenle Ermak Makine’de proje yaklaşımının temel hedeflerinden biri, makineyi yalnızca üretip göndermek değil, kurulum ve devreye alma sürecinin sonunda müşterinin düzenli üretime geçebileceği bir sistem oluşturmaktır.
Kabul Testleri Sipariş Aşamasında Konuşulmalı
FAT ve SAT kapsamını makine tamamlandıktan sonra konuşmaya başlamak doğru değildir.
Testlerin hangi kapsamda gerçekleştirileceği teklif ve proje aşamasında mümkün olduğunca netleştirilmelidir.
Özellikle büyük ve otomasyon seviyesi yüksek tesislerde müşteriyle üretici arasında şu konularda önceden anlaşılması faydalıdır: hangi fonksiyonların FAT sırasında test edileceği, müşteri temsilcisinin teste katılıp katılmayacağı, SAT sırasında hangi üretim koşullarının kullanılacağı ve nihai kabul için hangi kriterlerin aranacağı.
Bu yaklaşım proje sonunda yaşanabilecek yorum farklılıklarını önemli ölçüde azaltır.
İyi Bir Kabul Testinin Temel Amacı Nedir?
FAT ve SAT’ın amacı kusur aramak için üretici ile müşteriyi karşı karşıya getirmek değildir.
Amaç her iki tarafın da aynı sonucu doğrulamasıdır:
Sipariş edilen sistem doğru şekilde hazırlanmış, kurulmuş ve üretime geçmeye hazırdır.
İyi yürütülen kabul testleri makinenin teslimatını zorlaştırmaz; tam tersine teslimat ve devreye alma sürecini daha kontrollü hale getirir.
Beton blok üretim tesisinde yüksek kapasite, otomasyon veya güçlü makine özellikleri ne kadar önemli olursa olsun, bunların gerçek çalışma koşullarında doğrulanması yatırımcı açısından önemli bir güvence oluşturur.
Sık Sorulan Sorular
FAT testi nedir?
FAT, Factory Acceptance Test yani Fabrika Kabul Testidir. Makine sevk edilmeden önce üretici tesisinde temel fonksiyonlarının ve sipariş kapsamına uygunluğunun doğrulanması amacıyla yapılır.
SAT testi nedir?
SAT, Site Acceptance Test yani Saha Kabul Testidir. Makine müşteri fabrikasında kurulduktan sonra saha bağlantıları ve üretim hattının diğer bölümleriyle birlikte doğru çalıştığının kontrol edilmesini amaçlar.
FAT ile SAT arasındaki en önemli fark nedir?
FAT üreticinin fabrikasında sevkiyattan önce, SAT ise müşterinin fabrikasında montajdan sonra gerçekleştirilir. FAT makinenin kendisine, SAT ise kurulu sistemin saha içerisindeki çalışmasına daha fazla odaklanır.
FAT yapılmadan makine sevk edilebilir mi?
Proje şartlarına göre farklı uygulamalar bulunabilir ancak kapsamlı endüstriyel projelerde sevkiyat öncesi fonksiyonların mümkün olduğunca doğrulanması, sahadaki riskleri azaltmak açısından önemli avantaj sağlar.
FAT sırasında beton blok üretmek gerekir mi?
Her projede zorunlu değildir. Kullanılacak hammadde ve tesis şartlarına göre bazı fonksiyonlar simülasyon veya kuru çalışma ile test edilebilir. Gerçek üretim denemeleri ise proje koşulları uygunsa ek fayda sağlar.
SAT sırasında gerçek üretim yapılır mı?
Devreye alma sürecinde yerel agrega, çimento ve gerçek kalıplarla üretim yapılması makine ayarlarının saha şartlarına göre düzenlenmesi açısından oldukça faydalıdır.
Kapasite FAT sırasında doğrulanabilir mi?
Ana makinenin çevrim performansı FAT sırasında incelenebilir. Ancak komple tesisin gerçek kapasitesi; beton hazırlama, transfer ve diğer sistemler devredeyken SAT ve üretim devreye alma aşamasında daha gerçekçi şekilde değerlendirilebilir.
FAT testine müşterinin katılması gerekli mi?
Her zaman zorunlu değildir ancak özellikle büyük yatırımlarda müşteri veya teknik temsilcisinin teste katılması proje fonksiyonlarının birlikte doğrulanmasını kolaylaştırır.
FAT sırasında bulunan hatalar ne olur?
Bulunan konular kayıt altına alınarak düzeltilir veya üzerinde anlaşılmış bir aksiyon listesi oluşturulur. Kritik konuların makine sevk edilmeden önce kapatılması tercih edilir.
SAT tamamlandığında tesis doğrudan üretime geçebilir mi?
SAT’ın başarılı şekilde tamamlanması üretime geçişte önemli bir aşamadır. Bunun ardından operatör eğitimi, üretim ayarlarının sonlandırılması ve gerekli kalite kontrolleriyle düzenli üretime geçilebilir.
FAT ve SAT neden yatırımcı için önemlidir?
Çünkü makinenin yalnızca satın alınmasını değil, sipariş edilen fonksiyonlarla hazırlanmasını, doğru kurulmasını ve gerçek üretim ortamında çalışmasının doğrulanmasını sağlar.