Bordür taşı üretim tesisi kurarken yatırım kararının yalnızca bordür taşı makinesi üzerinden verilmesi önemli bir planlama hatası olabilir. Ana makine, üretim hattının merkezinde yer alsa da gerçek kapasite; beton hazırlamadan kalıba, vibrasyondan kürlemeye, ürün taşımadan paketlemeye kadar bütün sistemin birlikte çalışmasıyla ortaya çıkar.
Özellikle yüksek kapasiteli bir tesiste güçlü bir beton blok makinesi seçilmiş olması tek başına hedeflenen günlük üretime ulaşılacağını garanti etmez. Mikser yeterli beton hazırlayamıyorsa makine bekler. Kürleme kapasitesi yetersizse yaş ürün akışı durur. Kuru ürün hattı veya istifleme sistemi geride kalıyorsa üretim paletleri ana makineye zamanında dönemez.
Bu nedenle doğru yaklaşım:
“Hangi bordür makinesini almalıyız?”
sorusundan önce:
“Günde hangi tip bordürden ne kadar satılabilir ürün üretmek istiyoruz?”
sorusunu cevaplamaktır.
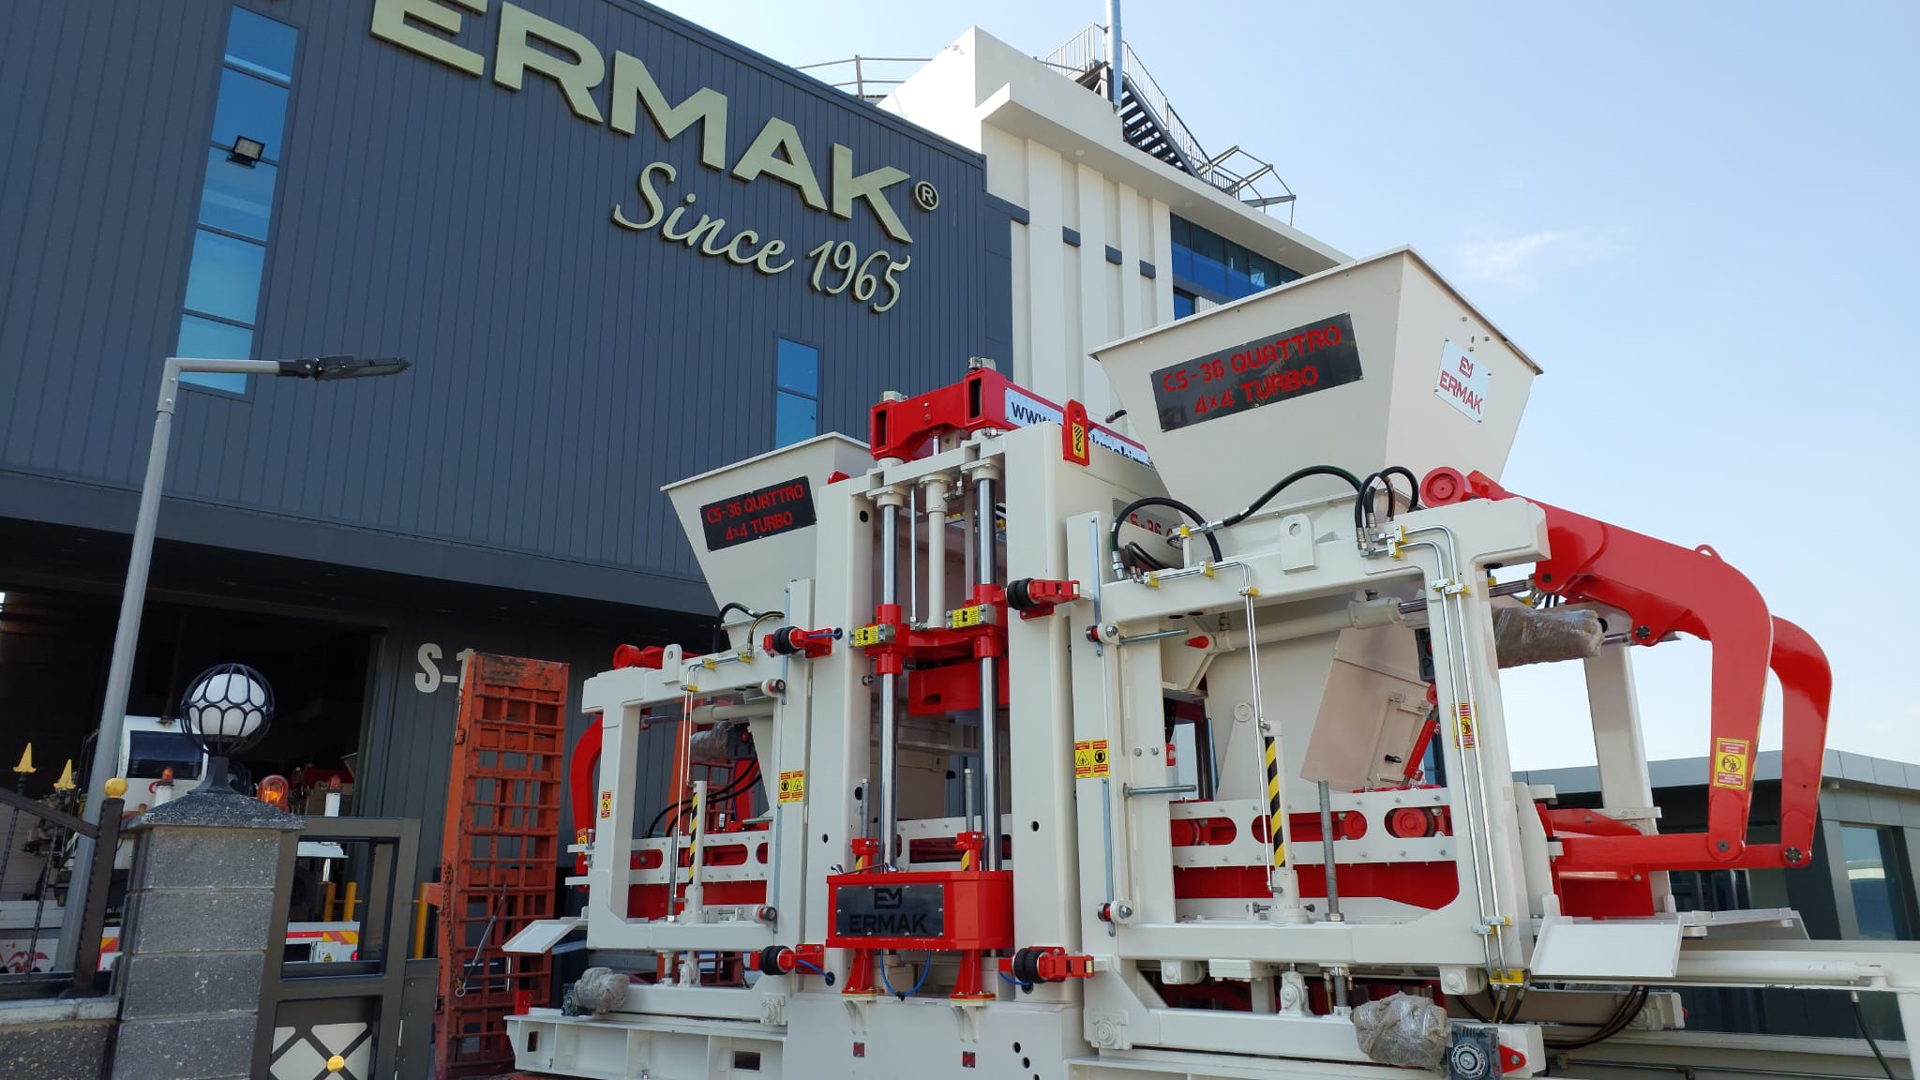
Ermak’ın güncel ürün portföyünde CS-25 Plus Turbo Large, CS-36 Quattro 8X8 Plus ve CS-42 Quattro 8X8 Plus gibi makinelerin parke taşı, bordür, beton blok, BIMS blok ve farklı beton ürünlerini üretebildiği belirtilmektedir. Ayrıca şirketin ürün gamında bordür kalıpları, beton santralleri, Milano Mixers, kürleme rafları ve taşıma-paketleme sistemleri de bulunuyor. Bu yapı, bordür üretiminin tek bir makineden ziyade bütünleşik tesis yaklaşımıyla ele alınabileceğini gösteriyor. Ermak Makina
Önce Üretilecek Bordür Taşı Tanımlanmalıdır
Üretim hattı planlaması ürün tanımıyla başlamalıdır.
“Bordür taşı üreteceğiz” demek tek başına yeterli değildir. Çünkü farklı projelerde kullanılacak bordürlerin boyutları, yükseklikleri, ağırlıkları ve yüzey özellikleri birbirinden farklı olabilir.
Örneğin yol ve altyapı projelerine yönelik büyük bordür elemanlarıyla peyzaj uygulamalarında kullanılan daha küçük sınır elemanlarının üretim gereksinimleri aynı değildir.
Ürün geometrisi doğrudan:
kalıp tasarımını, çevrim başına ürün adedini, beton tüketimini, palet kullanımını ve ürün taşıma sistemini
etkiler.
Bu nedenle makine seçilmeden önce hedef pazarın talep ettiği bordür ölçüleri belirlenmelidir.
Belediye ve altyapı projelerine çalışacak bir tesisle daha çok peyzaj ve özel proje ürünleri üretecek fabrikanın aynı kalıp portföyüne sahip olması gerekmez.
Bordür Üretiminde Vibro-Pres mi, Wet Press mi?
Bordür üretimi planlanırken önemli kararlardan biri kullanılacak üretim teknolojisidir.
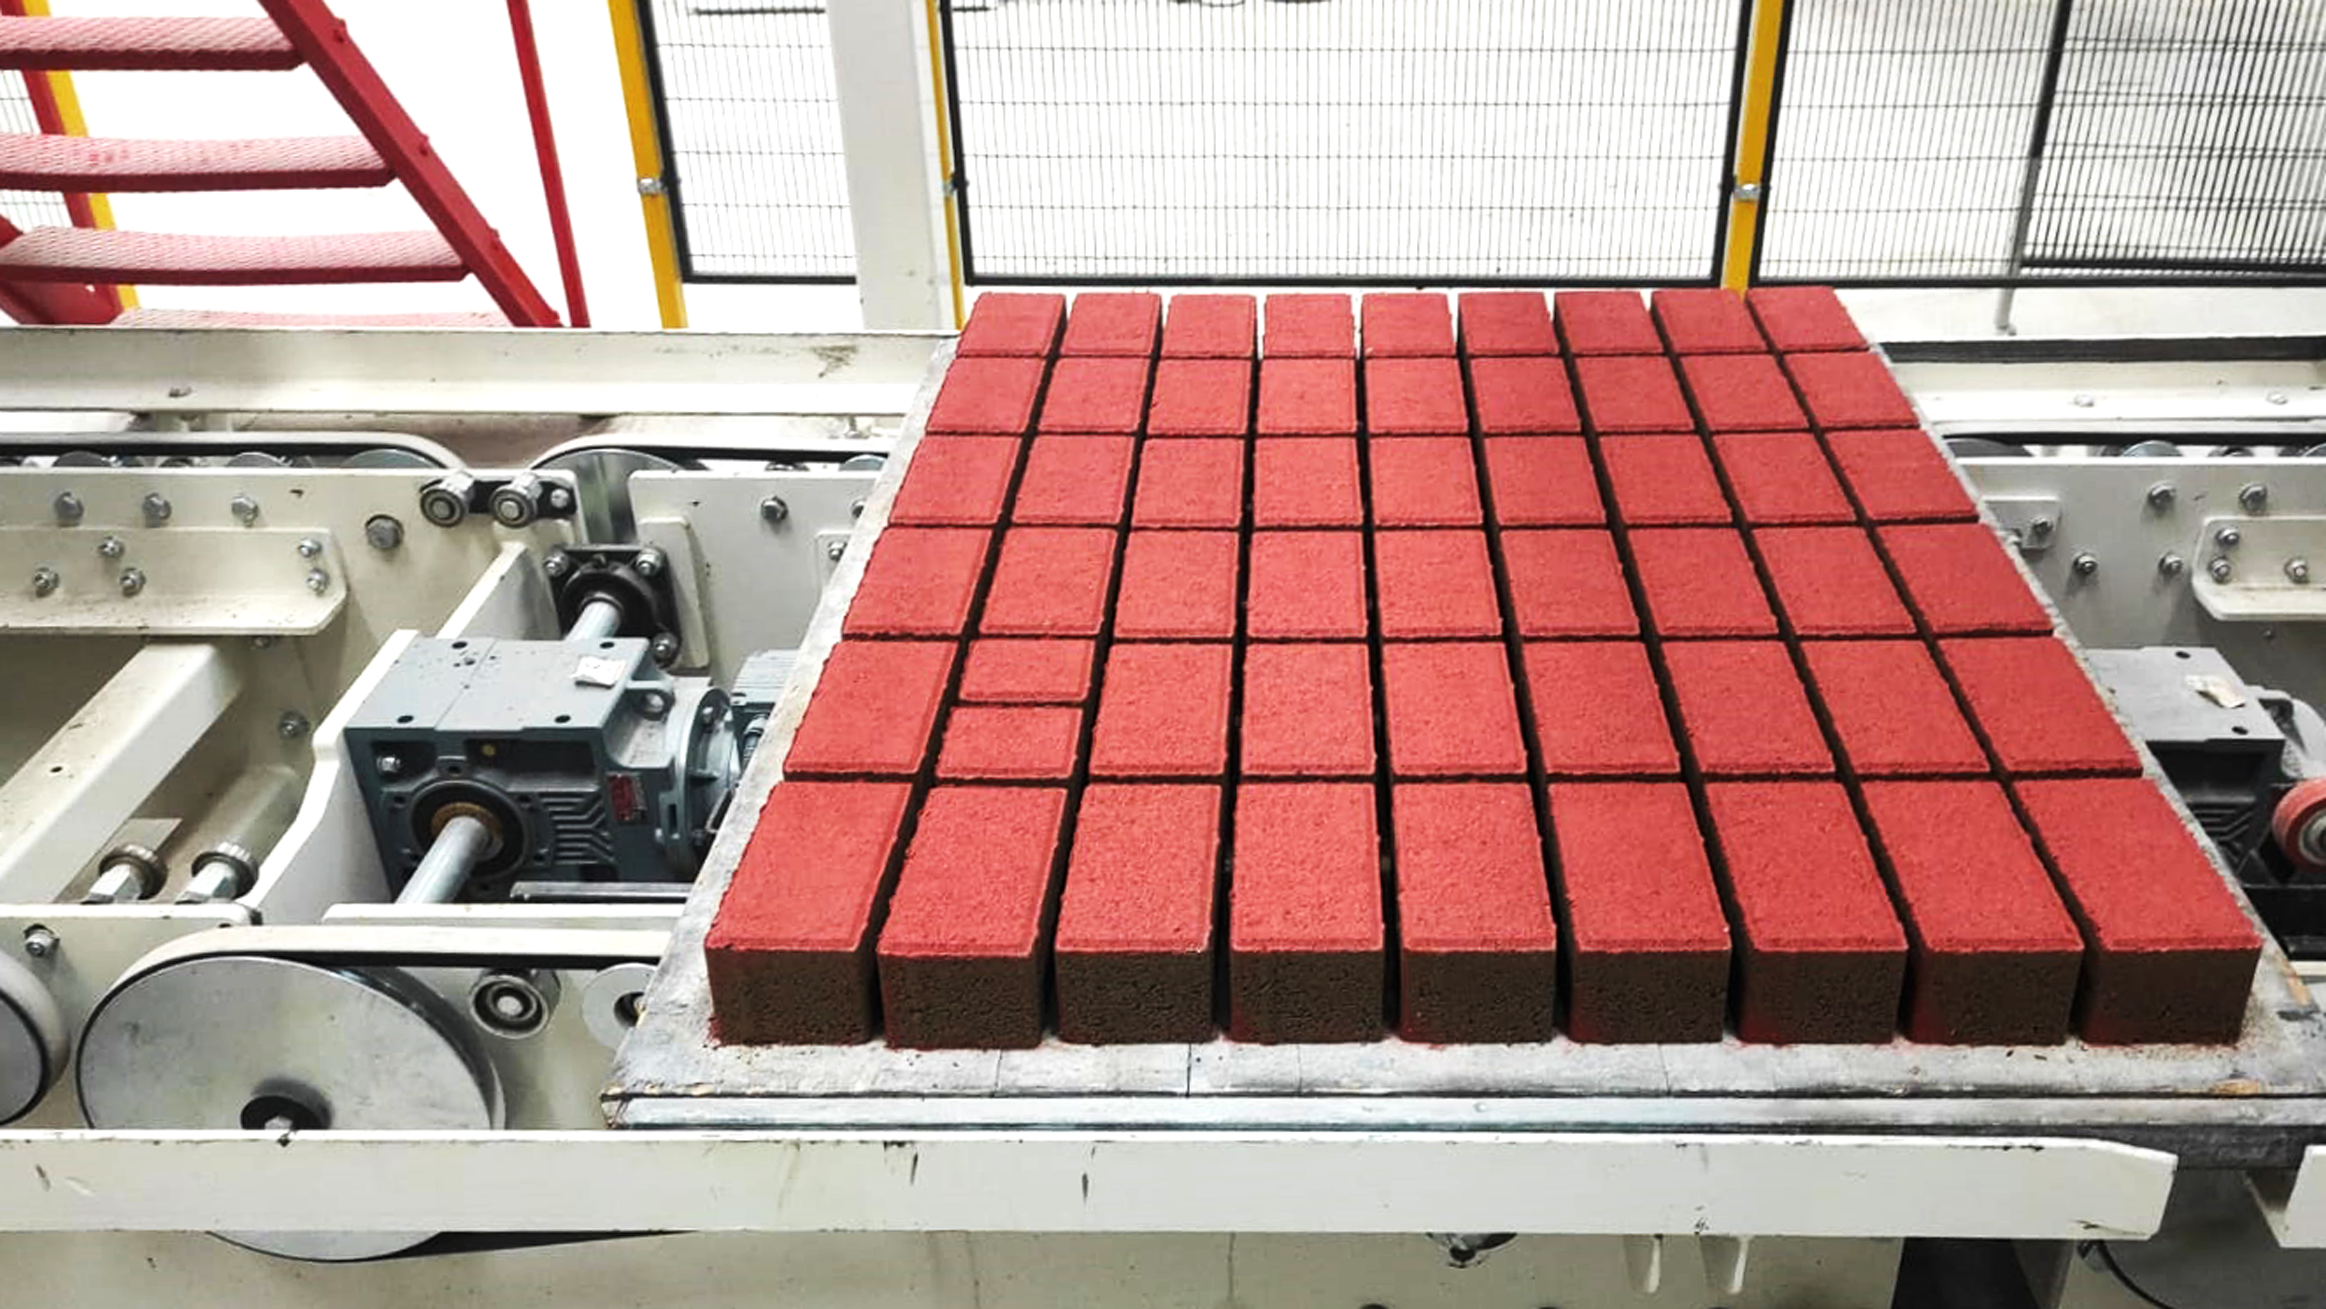
Birçok bordür ürünü, parke taşı ve beton blok makinelerinde kullanılan vibro-pres sistemi ile üretilebilir. Bu yöntemde nispeten kuru beton karışımı kalıba beslenir, vibrasyon ve baskı yardımıyla sıkıştırılır ve ürün kalıptan çıktıktan sonra üretim paleti üzerinde taşınır.
Ermak’ın CS-42 Quattro ürün sayfasında makinenin kilitli parke taşı, bordür, BIMS blok, beton briket, çim taşı, kanal ve farklı beton elemanlarını üretebildiği belirtilmektedir. Model için 40–400 mm blok üretim yüksekliği, 1350 × 1400 mm sınıfında palet ve yüksek vibrasyonla sıkıştırma özellikleri yayınlanmaktadır. Ermak Makina
Bunun yanında bazı büyük veya farklı yüzey beklentisine sahip bordür ürünlerinde wet press teknolojisi de değerlendirilebilir.
Ermak’ın WET-3000 Wet Press modeli, vakum sistemli yaş betonla bordür ve benzeri elemanların üretimine yönelik ayrı bir çözüm olarak sunulmaktadır. Üretici bu makinenin 400 × 400 × 50 mm sınıfındaki ürünlerden 500 × 1000 mm seviyesine kadar bordür ürünlerini üretebildiğini belirtmektedir. Ermak Makina
Dolayısıyla tesis planlamasının ilk teknik kararlarından biri, üretilecek ürünün hangi üretim yöntemiyle daha uygun şekilde üretileceğidir.
Üretim Kapasitesi Nasıl Belirlenmeli?
Bordür makinesi seçimi yapılırken mümkün olan en yüksek kapasiteyi hedeflemek her zaman doğru değildir.
Öncelikle günlük satış ve proje ihtiyacı belirlenmelidir.
Örneğin pazarın ortalama talebi günlük 5.000 adet seviyesindeyse bunun birkaç katı kapasiteli bir hattın kurulması:
daha yüksek makine yatırımı, daha büyük mikser, daha fazla palet, daha fazla kürleme alanı ve daha geniş ürün stok sahası gerektirebilir.
Kullanılmayan kapasite de yatırım maliyetidir.
Bunun tersi de problemlidir. Gerçek talep makinenin sürdürülebilir kapasitesinden yüksekse tesis sürekli fazla vardiya çalıştırmak zorunda kalabilir.
Bu nedenle kapasite:
mevcut talep + gerçekçi büyüme payı
ile belirlenmelidir.
Bordür ürünlerinde yalnızca “adet/vardiya” rakamına bakmak da doğru değildir. Ürün geometrisi ve kalıp göz sayısı değiştikçe çevrim başına ürün adedi değişir.
Teorik Makine Kapasitesi ile Gerçek Tesis Kapasitesi Aynı Değildir
Bordür taşı üretim tesisinde makine kapasitesi ile tesis kapasitesi birbirinden ayrılmalıdır.
Örneğin varsayımsal olarak bir hat için:
| Sistem |
Sürdürülebilir Kapasite |
| Beton hazırlama |
6.000 ürün/gün eşdeğeri |
| Mikser |
5.800 ürün/gün eşdeğeri |
| Bordür makinesi |
5.500 ürün/gün |
| Kürleme |
4.800 ürün/gün |
| Kuru ürün hattı |
4.500 ürün/gün |
Bu fabrikanın gerçek sürdürülebilir kapasitesi 5.500 değil, yaklaşık 4.500 ürün/gün olacaktır.
Çünkü kuru ürün hattı sistemin darboğazıdır.
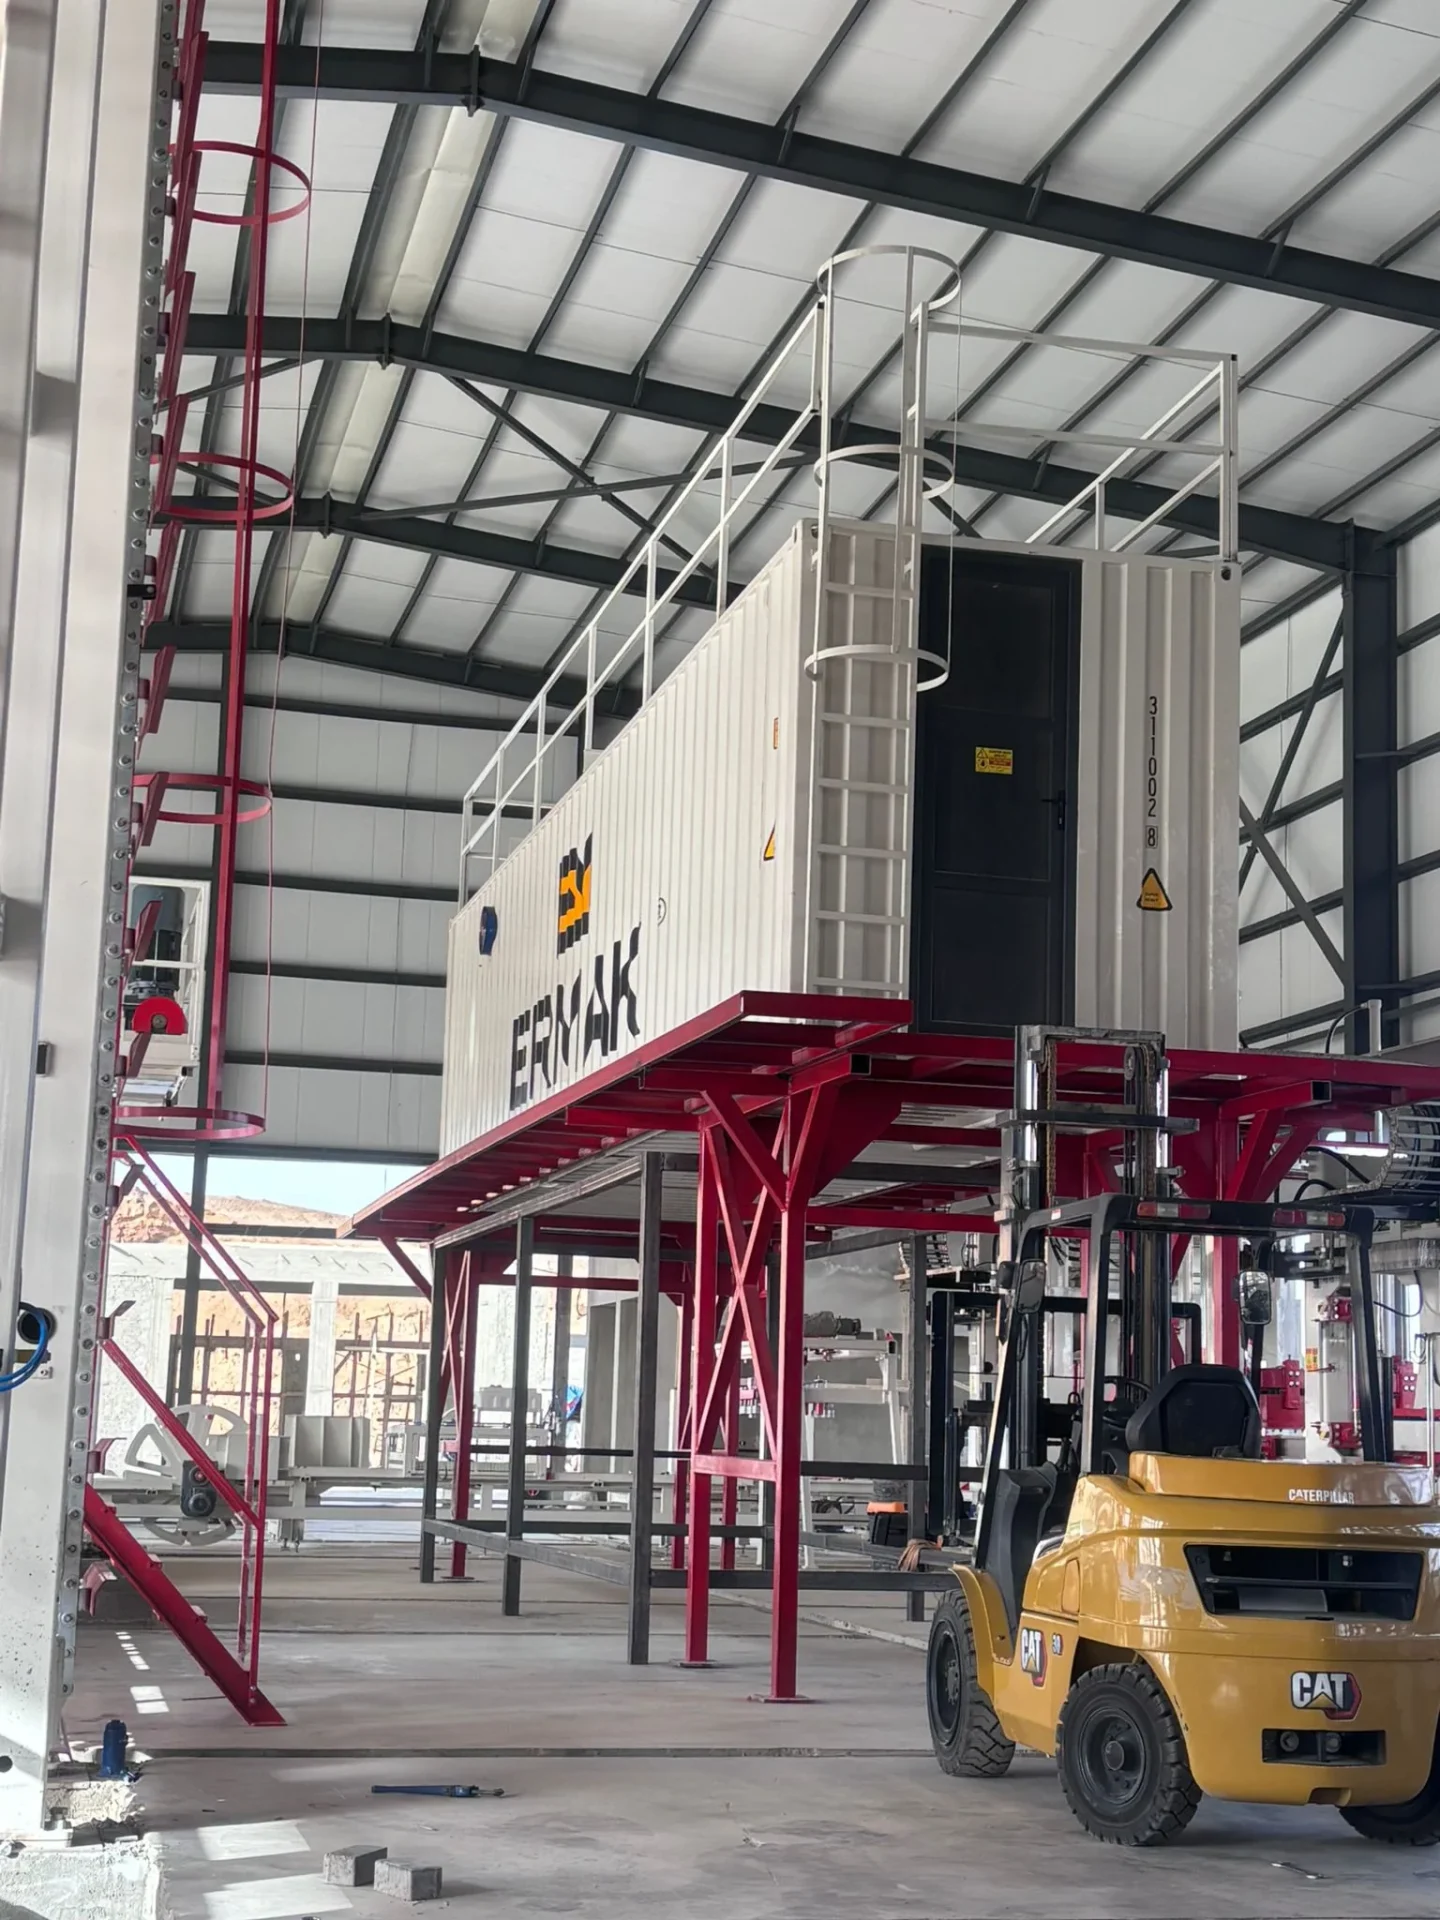
Ermak’ın güncel turnkey tesis rehberinde de aynı temel prensip vurgulanmaktadır: beton santrali miksere, mikser ana makineye, ana makine kürleme sistemine, kürleme ise kuru taraf ve paketlemeye uygun kapasitede olmalıdır. Ermak Makina
Bu nedenle tesis kapasitesi hesaplanırken yalnızca ana makine kataloğundaki rakam kullanılmamalıdır.
Bordür Kalıbı Üretimin Merkezindeki Ekipmanlardan Biridir
Bordür taşının dış geometrisini doğrudan kalıp oluşturur.
Ürünün uzunluğu, genişliği, yüksekliği, pahları ve özel profilleri kalıp tasarımına bağlıdır.
Ermak’ın güncel beton blok kalıpları kategorisinde Curbstone Moulds ayrı bir ürün grubu olarak yer almakta ve bordür elemanları ile oluk benzeri ürünlerin üretimine yönelik kalıplar sunulmaktadır. Ermak Makina
Kalıp seçiminde yalnızca ürün şekline değil, makineyle uyuma da bakılmalıdır.
Üretim paleti ölçüsü, baskı pabucu hareketi, kalıp bağlantısı ve vibrasyon sistemiyle uyumsuz bir kalıp hem ürün kalitesini hem de makinenin çevrim kararlılığını etkileyebilir.
Ayrıca bordür ürünleri bazı parke ürünlerine kıyasla daha büyük ve ağır olabildiği için kalıp geometrisinin seri üretim şartlarında dayanıklı olması önemlidir.
Bir Kalıpta Kaç Bordür Üretildiği Kapasiteyi Belirler
Kapasite hesaplamasında çevrim süresi kadar kalıp yerleşimi de önemlidir.
Örneğin bir kalıp her çevrimde 4 bordür üretiyor ve makinenin ortalama çevrimi 20 saniyeyse teorik olarak:
3.600 ÷ 20 = 180 çevrim/saat
ve:
180 × 4 = 720 bordür/saat
elde edilir.
Ancak bu teorik kapasitedir.
Gerçek üretimde:
kalıp değişimi, beton bekleme, temizlik, kalite kontrol, bakım ve küçük duruşlar dikkate alınmalıdır.
Örneğin %80 gerçek üretim verimliliğinde:
720 × 0,80 = 576 adet/saat
seviyesine düşülebilir.
Buna fire de dahil edildiğinde satılabilir kapasite biraz daha aşağı gelir.
Yatırım fizibilitesinde kullanılacak esas rakam işte bu net üretim kapasitesidir.
Bordür Üretiminde Vibrasyon Neden Önemlidir?
Vibro-pres yöntemiyle bordür üretiminde kullanılan beton kendi ağırlığıyla kalıp içerisinde yeterince sıkışmaz.
Vibrasyon;
betonun kalıp gözlerine yerleşmesine, boşlukların azaltılmasına ve daha tutarlı bir ürün yoğunluğu elde edilmesine yardımcı olur.
Bordür gibi yüksek veya nispeten büyük beton elemanlarında karışımın kalıbın tamamına dengeli şekilde ulaşması önemlidir.
Yetersiz sıkıştırma:
zayıf kenar, açık yüzey, yoğunluk farkı veya kırılma eğilimi gibi problemler oluşturabilir.
Ermak’ın CS-36 ve CS-42 Quattro modellerinde VIBRO-180 sistemi kullanılmakta ve üretici bu sistemi 180 kN vibrasyon kuvveti ve otomatik yağlama özellikleriyle tanımlamaktadır. Ermak Makina
Ancak vibrasyon değerlendirmesinde yalnızca toplam kuvvete bakmak doğru değildir.
Önemli olan vibrasyonun kalıp ve palet alanına dengeli aktarılmasıdır.
Bordür Beton Reçetesi Makineyle Birlikte Geliştirilmelidir
Kaliteli bordür üretimi yalnızca güçlü makineyle sağlanamaz.
Beton reçetesinde:
agrega gradasyonu, çimento miktarı, nem, su ve gerektiğinde katkılar birlikte optimize edilmelidir.
Karışım çok kuru olduğunda kalıp dolumu zorlaşabilir ve kenar bölgelerinde yetersiz sıkışma oluşabilir.
Karışım fazla nemli olduğunda ise ürün kalıptan çıktıktan sonra şeklini korumakta zorlanabilir.
Bu nedenle reçete laboratuvar ortamında hazırlanıp doğrudan seri üretime verilmemelidir.
Makine üzerinde test edilerek:
dolum + vibrasyon + baskı + kalıptan çıkış
birlikte değerlendirilmelidir.
Beton Santrali Ana Makineyi Bekletmemelidir
Bordür üretim hattında beton hazırlama sistemi ana makinenin ihtiyacını sürekli karşılayabilmelidir.
Örneğin ana makine bir saatte 15 m³ beton tüketiyorsa santral ve mikserin net çıkışı bunun altında olmamalıdır.
Burada “mikser hacmi” tek başına yeterli bilgi değildir.
Gerçek kapasite:
net beton miktarı × saatteki gerçek batch sayısı
ile değerlendirilmelidir.
Ermak beton santrallerini kendi Milano Mixer sistemleriyle birlikte üretmekte ve tesis otomasyonunun standart veya projeye özel yazılımla kurulabildiğini belirtmektedir. Ermak Makina
Ana makinenin beton beklediği her dakika, teorik kapasitenin gerçek üretime dönüşemediği zamandır.
Mikser Kapasitesi Nasıl Eşleştirilmeli?
Mikser ana makine için yeterli beton hazırlarken bunu homojen şekilde yapmalıdır.
Örneğin mikser bir çevrimde net 1 m³ beton hazırlıyor ve toplam batch süresi 120 saniyeyse:
3.600 ÷ 120 = 30 batch/saat
ve:
30 m³/saat
net kapasite oluşur.
Ancak dolum, tartım veya boşaltma nedeniyle çevrim 180 saniyeye uzarsa aynı mikser:
20 m³/saat
üretir.
Dolayısıyla katalogda aynı hacimde görünen iki mikser, tesis içerisinde farklı net kapasiteye sahip olabilir.
Bordür makinesi seçimi ile mikser seçimi bu nedenle birbirinden bağımsız yapılmamalıdır.
Üretim Paletleri Doğru Hesaplanmalıdır
Vibro-pres bordür üretiminde ürünler genellikle üretim paletleri üzerinde makineden çıkar.
Paletler:
makine → yaş ürün transferi → kürleme → kuru ürün hattı → palet dönüşü
şeklinde sürekli dolaşır.
Yeterli palet bulunmazsa tesis tamamen sağlam olsa bile ana makine boş palet beklemeye başlar.
Basit bir örnekte makine saatte 100 palet kullanıyor ve paletin tekrar ana makineye dönmesi 10 saat sürüyorsa teorik dolaşım ihtiyacı:
100 × 10 = 1.000 palet
seviyesindedir.
Buna bakım ve rezerv paletleri de eklenebilir.
Bu nedenle üretim paleti sayısı sonradan yapılacak küçük bir satın alma olarak görülmemelidir.
Palet Kalitesi Bordür Kalitesini de Etkiler
Palet yalnızca ürünü taşıyan tabla değildir.
Vibrasyon aktarımının da bir parçasıdır.
Eğilmiş veya kalınlığı değişmiş üretim paletleri bordürün:
yüksekliğini, taban düzgünlüğünü ve sıkıştırma davranışını etkileyebilir.
Bu nedenle palet sayısı kadar palet kalitesi ve periyodik kontrolü de önemlidir.
Özellikle ağır bordür ürünlerinde hasarlı paletlerin üretimde tutulması hem ürün kalitesini hem de konveyör sistemini olumsuz etkileyebilir.
Kürleme Sistemi Bordür Üretim Hızına Uygun Olmalıdır
Kalıptan çıkan beton bordür henüz nihai dayanımına ulaşmış değildir.
Ürünlerin kontrollü koşullarda kürlenmesi gerekir.
Kürleme sistemi yetersizse makine ürettiği paletleri gönderecek alan bulamaz.
Örneğin ana makine 100 palet/saat üretiyor fakat kürleme sistemi 75 palet/saat kabul edebiliyorsa belirli bir süre sonra hat yavaşlamak veya durmak zorunda kalacaktır.
Bu nedenle kürleme rafları ve taşıma sistemi makine kapasitesine göre boyutlandırılmalıdır.
Ermak’ın mevcut ürün portföyünde de curing rack systems, beton blok makinelerinin yanında ayrı bir üretim hattı bileşeni olarak yer almaktadır. Ermak Makina
Bordür Ürünlerinin Ağırlığı Taşıma Sisteminde Dikkate Alınmalıdır
Bordür ürünleri büyük ve ağır olabilir.
Bu nedenle yaş ve kuru ürün taşıma sistemlerinde yalnızca palet sayısı değil toplam yük de hesaba katılmalıdır.
Konveyörler, elevator-lowerator sistemleri ve transfer arabaları ürünün:
ağırlığına, palet ölçüsüne ve hedef kapasitesine göre seçilmelidir.
Taşıma sistemi ana makinenin hızına yetişemiyorsa makinenin teknik kapasitesi kullanılamaz.
Aynı şekilde gereğinden fazla hızlı fakat ürünleri sert hareket ettiren sistemler taze ürünlerde deformasyon veya kenar hasarı oluşturabilir.
Kuru Taraf ve İstifleme Baştan Planlanmalıdır
Kürlenen bordürlerin üretim paletlerinden alınması ve sevkiyata hazırlanması gerekir.
Bu bölüm tesis kapasitesine göre manuel, yarı otomatik veya daha yüksek otomasyonlu tasarlanabilir.
Düşük üretim miktarlarında manuel operasyon ekonomik olabilirken yüksek kapasitelerde sürekli ağır bordür taşımak:
işçilik, ergonomi ve kapasite açısından ciddi sınırlama oluşturabilir.
Bu nedenle otomasyon kararı yalnızca “robot kullanmak modern görünür” düşüncesiyle verilmemelidir.
Gerçek değerlendirme:
işçilik maliyeti + vardiya kapasitesi + ürün ağırlığı + üretim sürekliliği
üzerinden yapılmalıdır.
Fabrika Yerleşimi Üretim Maliyetini Etkiler
Bordür üretim tesisinde ideal akış mümkün olduğunca tek yönlü olmalıdır:
Hammadde → Beton hazırlama → Bordür makinesi → Kürleme → Kuru ürün hattı → Stok → Sevkiyat
Ürünlerin tesis içerisinde ileri geri hareket etmesi:
forklift kullanımını, işçilik ihtiyacını ve ürün hasarı riskini artırır.
Özellikle bordürlerin ağır olması nedeniyle gereksiz taşıma operasyonları zaman içerisinde ciddi işletme maliyetine dönüşebilir.
Makine satın alınmadan önce tesis yerleşiminin çizilmesi bu nedenle önemlidir.
Ermak’ın turnkey tesis yaklaşımı da ekipmanların birbirinden bağımsız yerleştirilmesi yerine bütün üretim akışının proje başlangıcında planlanmasını öneriyor. Ermak Makina
Hammadde Stok Alanı Üretimi Desteklemelidir
Bordür üretiminde kullanılan agrega ve çimento için yeterli depolama alanı bulunmalıdır.
Stok hacminin çok düşük olması sık malzeme teslimatı ve üretim kesintisi riski yaratabilir.
Gereğinden büyük depolama alanları ise yatırım ve arazi ihtiyacını artırabilir.
Bu nedenle stok planlaması:
günlük beton tüketimi, tedarik süresi ve güvenlik stoğu dikkate alınarak yapılmalıdır.
Özellikle kış şartlarının ağır olduğu veya hammaddenin uzak mesafeden geldiği bölgelerde güvenlik stoğu daha önemli hale gelir.
Bordür Üretiminde Kalite Kontrol Nerede Başlamalı?
Kalite kontrol yalnızca kürlenmiş ürünün laboratuvara gönderilmesi değildir.
Üretim esnasında ürünün davranışı sürekli izlenmelidir.
Pratik olarak takip edilmesi gereken başlıca göstergeler şunlardır:
- Ürün ölçüleri ve yükseklik tutarlılığı
- Ürün ağırlığı
- Yüzey ve kenar kalitesi
- Fire oranı
- İlgili standartlara göre mekanik performans
- Reçete, nem ve kalıp bilgilerinin kayıt altında tutulması
Bu veriler yalnızca kalite departmanına değil bakım ekibine de bilgi sağlar.
Örneğin aynı reçeteyle üretilen bordürlerin ağırlıkları zamanla değişmeye başladıysa sorun beton beslemeden, kalıptan veya vibrasyon sisteminden kaynaklanabilir.
Ürün Çeşitliliği Varsa Kalıp Değişim Süresi Önem Kazanır
Bir tesis yalnızca tek tip bordür üretiyorsa kalıp değiştirme süresi günlük üretim açısından çok önemli olmayabilir.
Ancak aynı makinede:
bordür, parke, briket, çim taşı ve farklı altyapı elemanları üretilecekse kalıp değişimleri kullanılabilir vardiya süresini etkiler.
Ermak’ın bazı Quattro konfigürasyonlarında tam otomatik kalıp değiştirme sistemiyle yeni kalıpla üretime maksimum yaklaşık 15 dakika içinde başlanabildiği belirtilmektedir. Ermak Makina
Çok ürünlü fabrikalarda bu süre yıllık kapasite açısından ciddi bir fark yaratabilir.
CS-25, CS-36 ve CS-42 Gibi Farklı Makine Sınıfları Nasıl Değerlendirilmeli?
Bordür için makine seçerken yalnızca model büyüklüğüne göre karar verilmemelidir.
Örneğin Ermak’ın CS-25 Plus Turbo Large modeli 950 × 1300 mm üretim paleti, 35 kW hidrolik güç ve 40–500 mm üretim yüksekliğiyle sunulmaktadır. Üretici bu makinenin parke, bordür, BIMS, beton blok, kanal ve benzeri farklı ürünleri üretebildiğini belirtmektedir. Ermak Makina
Daha yüksek kapasite sınıfındaki CS-36 Quattro ise 1150 × 1400 mm palet ve 140 kW hidrolik güç kullanırken, CS-42 Quattro 1350 × 1400 mm sınıfında palet ve yine 140 kW hidrolik güçle sunulmaktadır. Ermak Makina
Bu değerler bordür için doğrudan adet kapasitesi anlamına gelmez; bordür kalıbı ve ürün ölçüsü ayrıca değerlendirilmelidir.
Ancak farklı makine sınıflarının:
palet alanı, kalıp büyüklüğü ve tesis ölçeği
açısından nasıl farklılaştığını göstermesi bakımından önemlidir.
Bordür Üretim Hattının Toplam Yatırım Maliyeti Nasıl Düşünülmeli?
Bordür üretim yatırımı yalnızca ana makine fiyatından oluşmaz.
Toplam yatırım hesabında beton santrali, mikser, kalıplar, paletler, kürleme, transfer sistemleri, elektrik altyapısı, kompresör, kurulum, fabrika düzenlemesi ve gerekli yedek parça stoğu birlikte değerlendirilmelidir.
Özellikle ilk yatırım teklifleri karşılaştırılırken kapsamın aynı olduğundan emin olunmalıdır.
Bir teklif yalnızca:
ana makine + bir kalıp
içerirken diğer teklif:
santral + mikser + makine + transfer + kürleme
içeriyorsa yalnızca son fiyatlara bakılarak kıyaslama yapılamaz.
En Büyük Makine Değil, En Dengeli Hat
Bordür üretim tesisi planlamasında en önemli prensip budur.
En hızlı makineyi satın almak tek başına verimli fabrika oluşturmaz.
Doğru sistemde beton santrali mikseri besler, mikser ana makineye yetişir, ana makine ürünleri kürleme alanına düzenli gönderir ve kuru taraf aynı hızla paletleri tekrar üretime kazandırır.
Hattın herhangi bir bölümü diğerlerinden belirgin şekilde yavaşsa gerçek kapasite o noktaya kadar düşer.
Ermak’ın turnkey tesis planlama yaklaşımında da fabrikanın gerçek üretim kapasitesinin sistemin darboğazı tarafından sınırlandığı özellikle vurgulanmaktadır. Ermak Makina
Bordür Taşı Üretim Hattı Kurarken Son Karar Nasıl Verilmeli?
Sağlıklı yatırım kararı için önce ürünler ve hedef pazar belirlenmelidir.
Ardından:
makine sınıfı, kalıp, beton hazırlama, palet dolaşımı, kürleme ve otomasyon aynı kapasite hedefi etrafında tasarlanmalıdır.
Örneğin günlük üretim hedefi belirlendikten sonra şu zincir hesaplanabilir:
Günlük satılabilir bordür hedefi → gerekli çevrim sayısı → kalıp kapasitesi → gerekli beton miktarı → mikser kapasitesi → palet sayısı → kürleme kapasitesi → kuru taraf kapasitesi
Bu yöntemle ana makineyi satın aldıktan sonra tesisin kalanını ona uydurmaya çalışmak yerine bütün proje en baştan dengelenebilir.
Ermak Makine’nin mevcut ürün yapısında bordür üretimi için kullanılabilen beton blok makinelerinin yanında bordür kalıpları, beton santralleri, Milano Mixers, kürleme ve transfer ekipmanlarının da bulunması, projenin komple hat olarak ele alınabilmesini sağlar. Ermak Makina
Bordür taşı üretiminde başarılı yatırımın hedefi yalnızca mümkün olduğunca fazla ürün basmak değildir.
Hedeflenen kaliteyi, istenen günlük kapasitede, düşük fire ve sürdürülebilir birim maliyetle üretebilen dengeli bir üretim hattı kurmaktır.
Üretilecek bordür ölçüleri, günlük hedef kapasite, mevcut fabrika alanı ve otomasyon beklentisine göre uygun bordür taşı makinesi, kalıp, beton hazırlama ve komple üretim hattı konfigürasyonunun belirlenmesi için Ermak Makine ile iletişime geçilebilir.
Sık Sorulan Sorular
Bordür taşı hangi makinelerle üretilebilir?
Ürün geometrisine göre vibro-pres beton blok makineleri veya bazı uygulamalarda wet press sistemleri kullanılabilir. Ermak’ın Quattro ve Plus serisi makinelerinde bordür üretimi desteklenen ürünler arasında belirtilirken, WET-3000 modeli yaş beton ve vakum sistemiyle bordür üretimine yönelik ayrı bir çözüm olarak sunulmaktadır. Ermak Makina
Bordür taşı makinesi kapasitesi nasıl hesaplanır?
Bir çevrimde üretilen bordür adedi, çevrim süresi ve gerçek çalışma verimliliği birlikte hesaplanmalıdır. Kalıp göz sayısı değiştiği için kapasite her bordür modelinde aynı olmaz.
Bordür taşı üretiminde kalıp neden önemlidir?
Kalıp ürünün geometrisini, ölçülerini ve kenarlarını oluşturur. Ayrıca kalıp içerisindeki ürün sayısı doğrudan çevrim başına kapasiteyi etkiler. Ermak’ın ürün portföyünde bordür kalıpları ayrı bir kalıp grubu olarak yer almaktadır. Ermak Makina
Bordür üretimi için beton santrali gerekli midir?
Endüstriyel ve düzenli üretimde ana makineyi sürekli besleyebilecek kontrollü beton hazırlama sistemi büyük önem taşır. Santral kapasitesinin makinenin beton talebiyle uyumlu olması gerekir.
Bordür üretiminde vibrasyon önemli midir?
Vibro-pres sistemlerde evet. Vibrasyon betonun kalıp içerisinde sıkıştırılmasına ve daha tutarlı ürün yoğunluğuna ulaşılmasına yardımcı olur. Ermak’ın Quattro modellerinde VIBRO-180 sistemi kullanılmaktadır. Ermak Makina
Wet press ile vibro-pres arasındaki fark nedir?
Vibro-pres üretimde daha kuru beton vibrasyon ve baskıyla kalıplanırken wet press sistemleri daha yaş beton ve farklı sıkıştırma prosesleri kullanabilir. Ermak’ın WET-3000 modeli vakum sistemli yaş betonla bordür üretimine yönelik olarak sunulmaktadır. Ermak Makina
Bordür üretiminde kürleme kapasitesi neden önemlidir?
Ana makine kürleme sisteminin kabul edebileceğinden daha hızlı üretim yaparsa yaş ürünler birikmeye başlar ve hat zamanla durur. Bu nedenle kürleme kapasitesi makine ve palet kapasitesiyle eşleştirilmelidir. Ermak Makina
Aynı makinede bordür ve parke taşı üretilebilir mi?
Uygun makine yüksekliği ve kalıplar kullanıldığında mümkündür. Ermak’ın güncel Quattro ve Plus ürün sayfalarında parke taşı, bordür ve farklı beton ürünlerinin aynı makine ailesinde üretilebildiği belirtilmektedir. Ermak Makina
Bordür üretiminde en büyük makineyi almak doğru mu?
Her zaman değil. Kapasite hedef pazar, vardiya sayısı, mikser kapasitesi, kürleme ve kuru ürün hattıyla birlikte belirlenmelidir. Gereğinden fazla kapasite ilk yatırımı artırabilir.
Bordür taşı üretim tesisi planlamasında en önemli kural nedir?
Ana makineyi tek başına optimize etmemektir. Beton hazırlama, mikser, makine, kalıp, palet, kürleme ve kuru ürün hattı aynı sürdürülebilir kapasite hedefi etrafında planlanmalıdır.