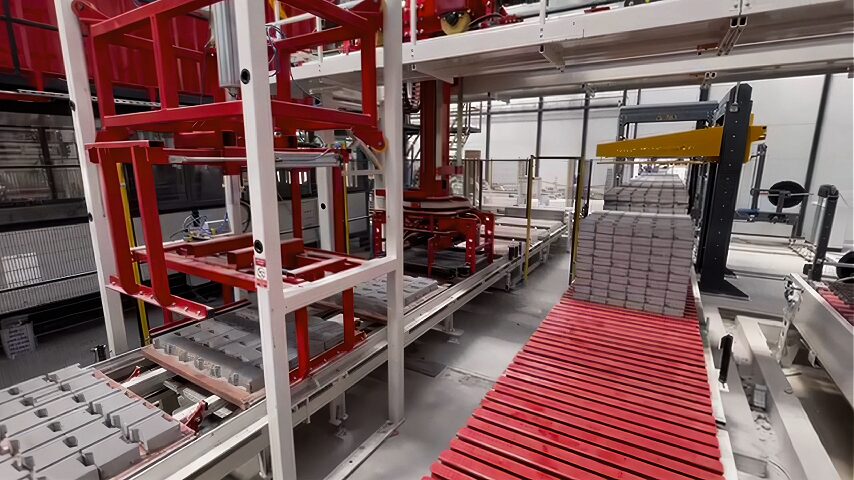
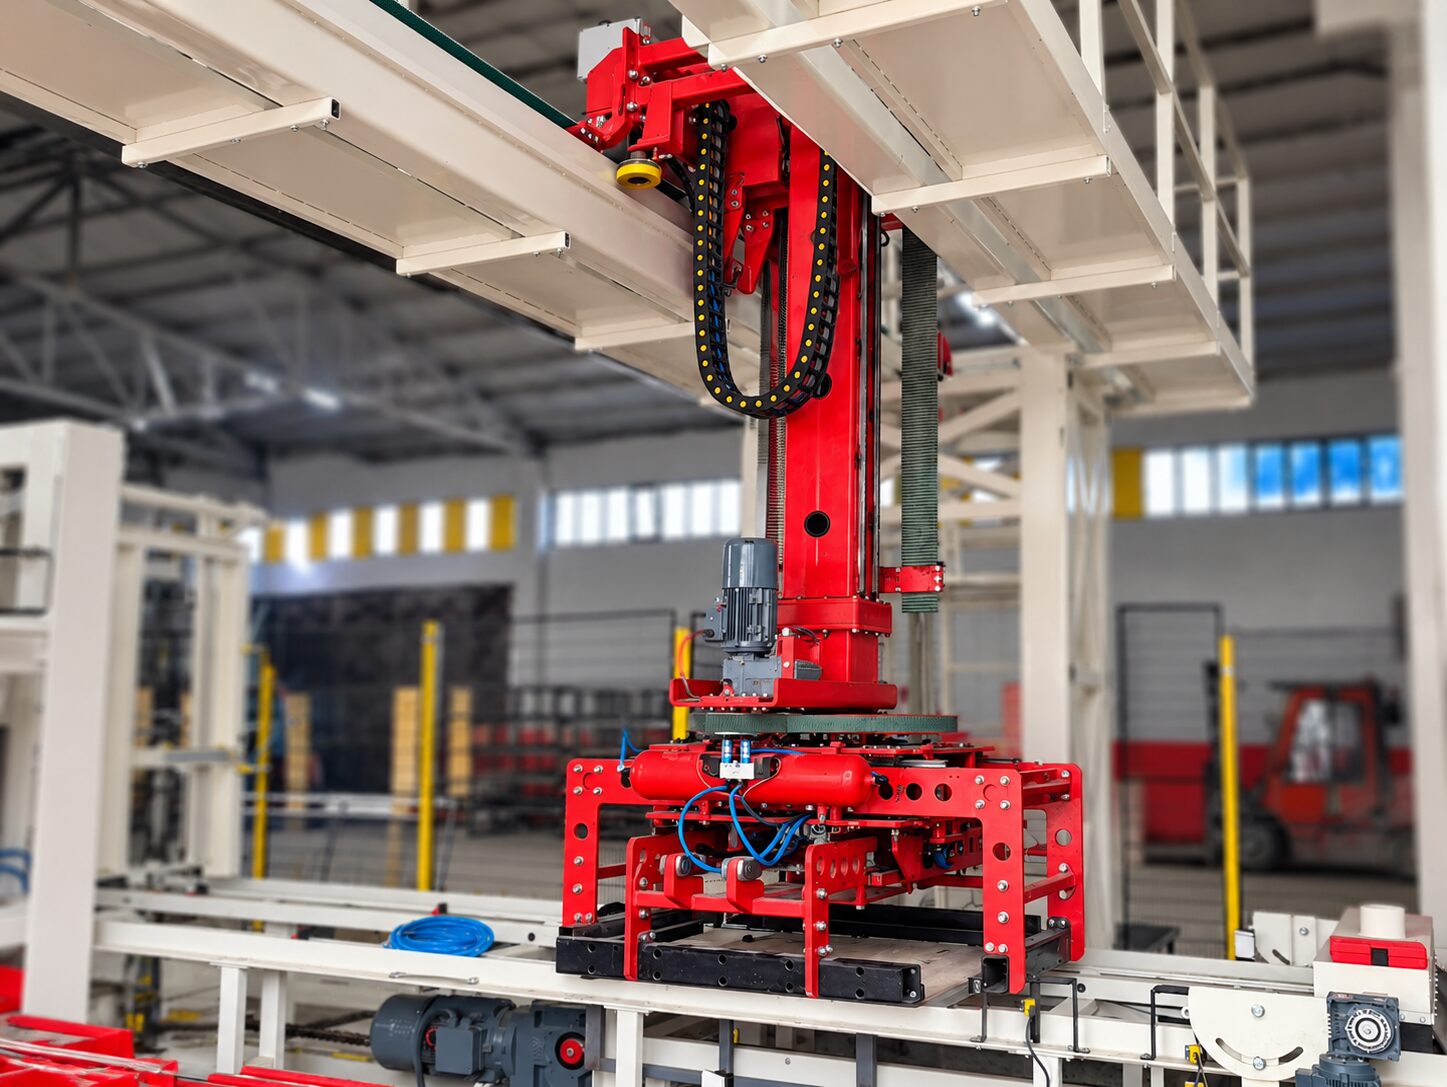
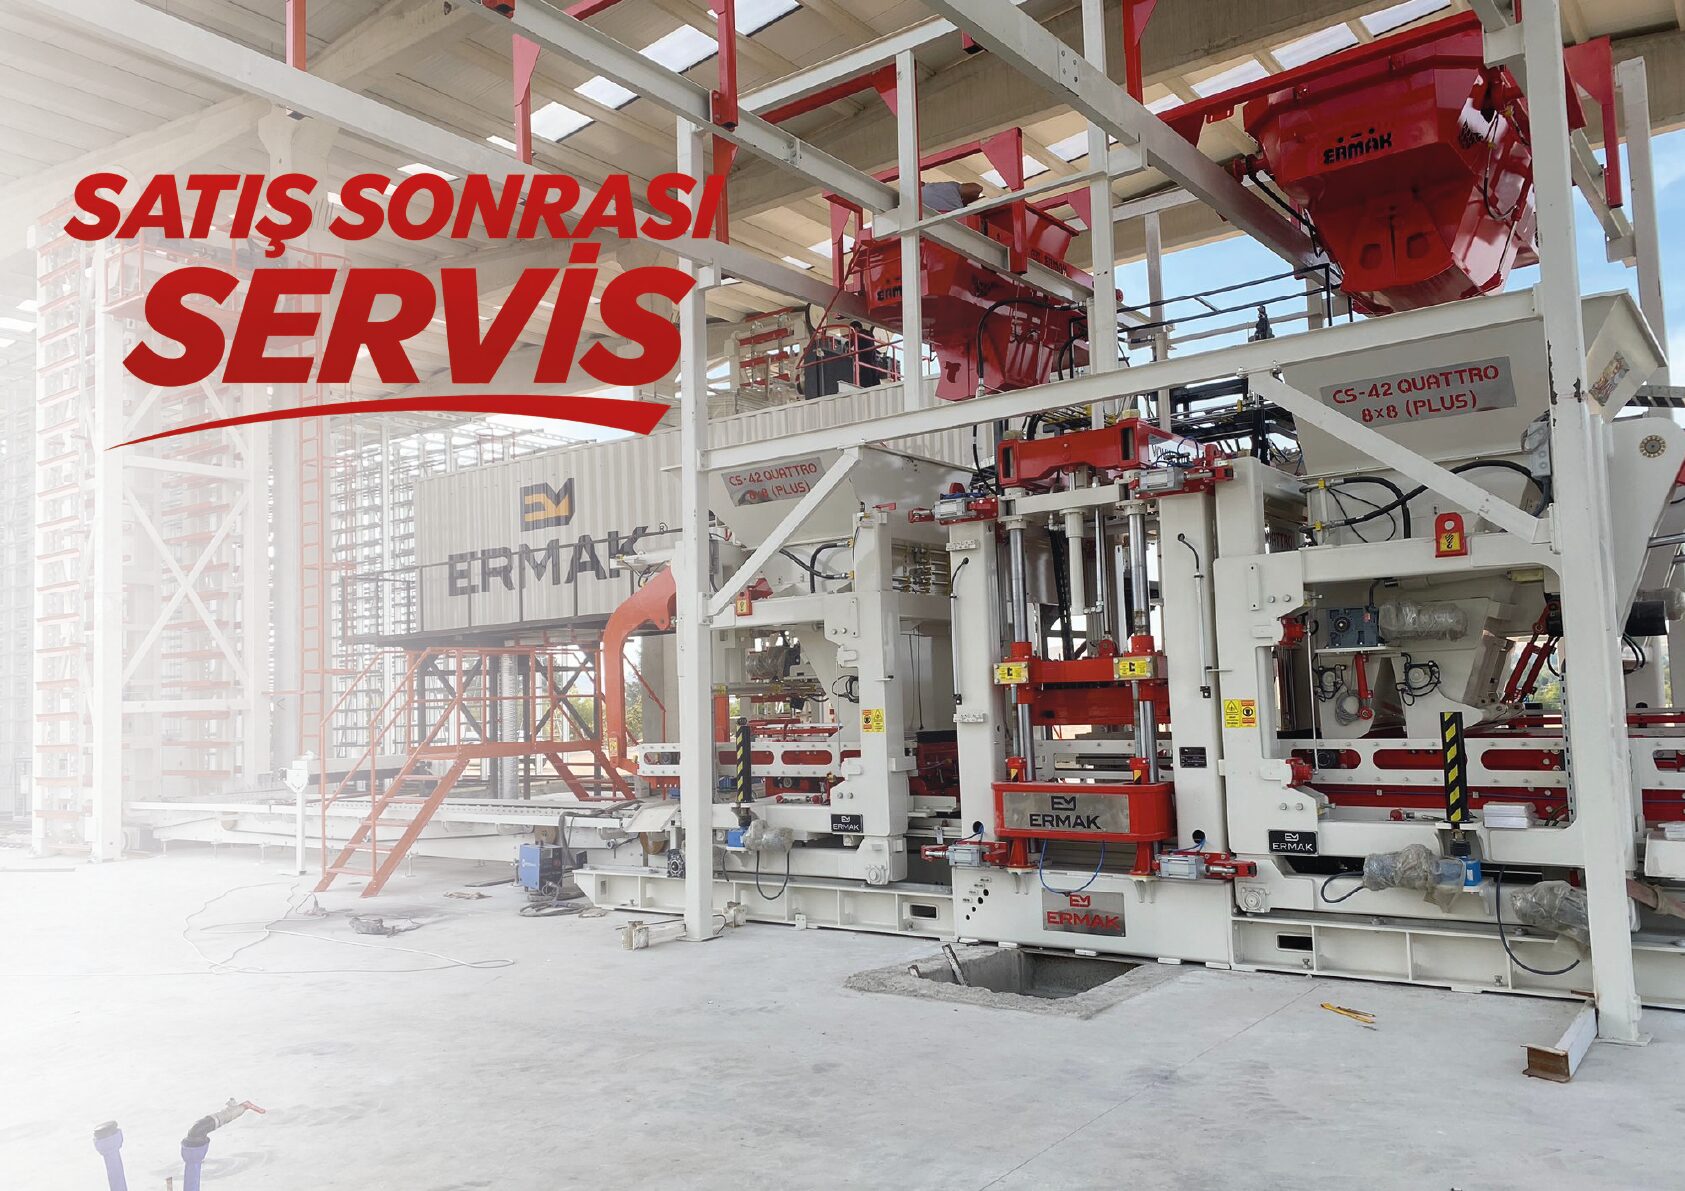
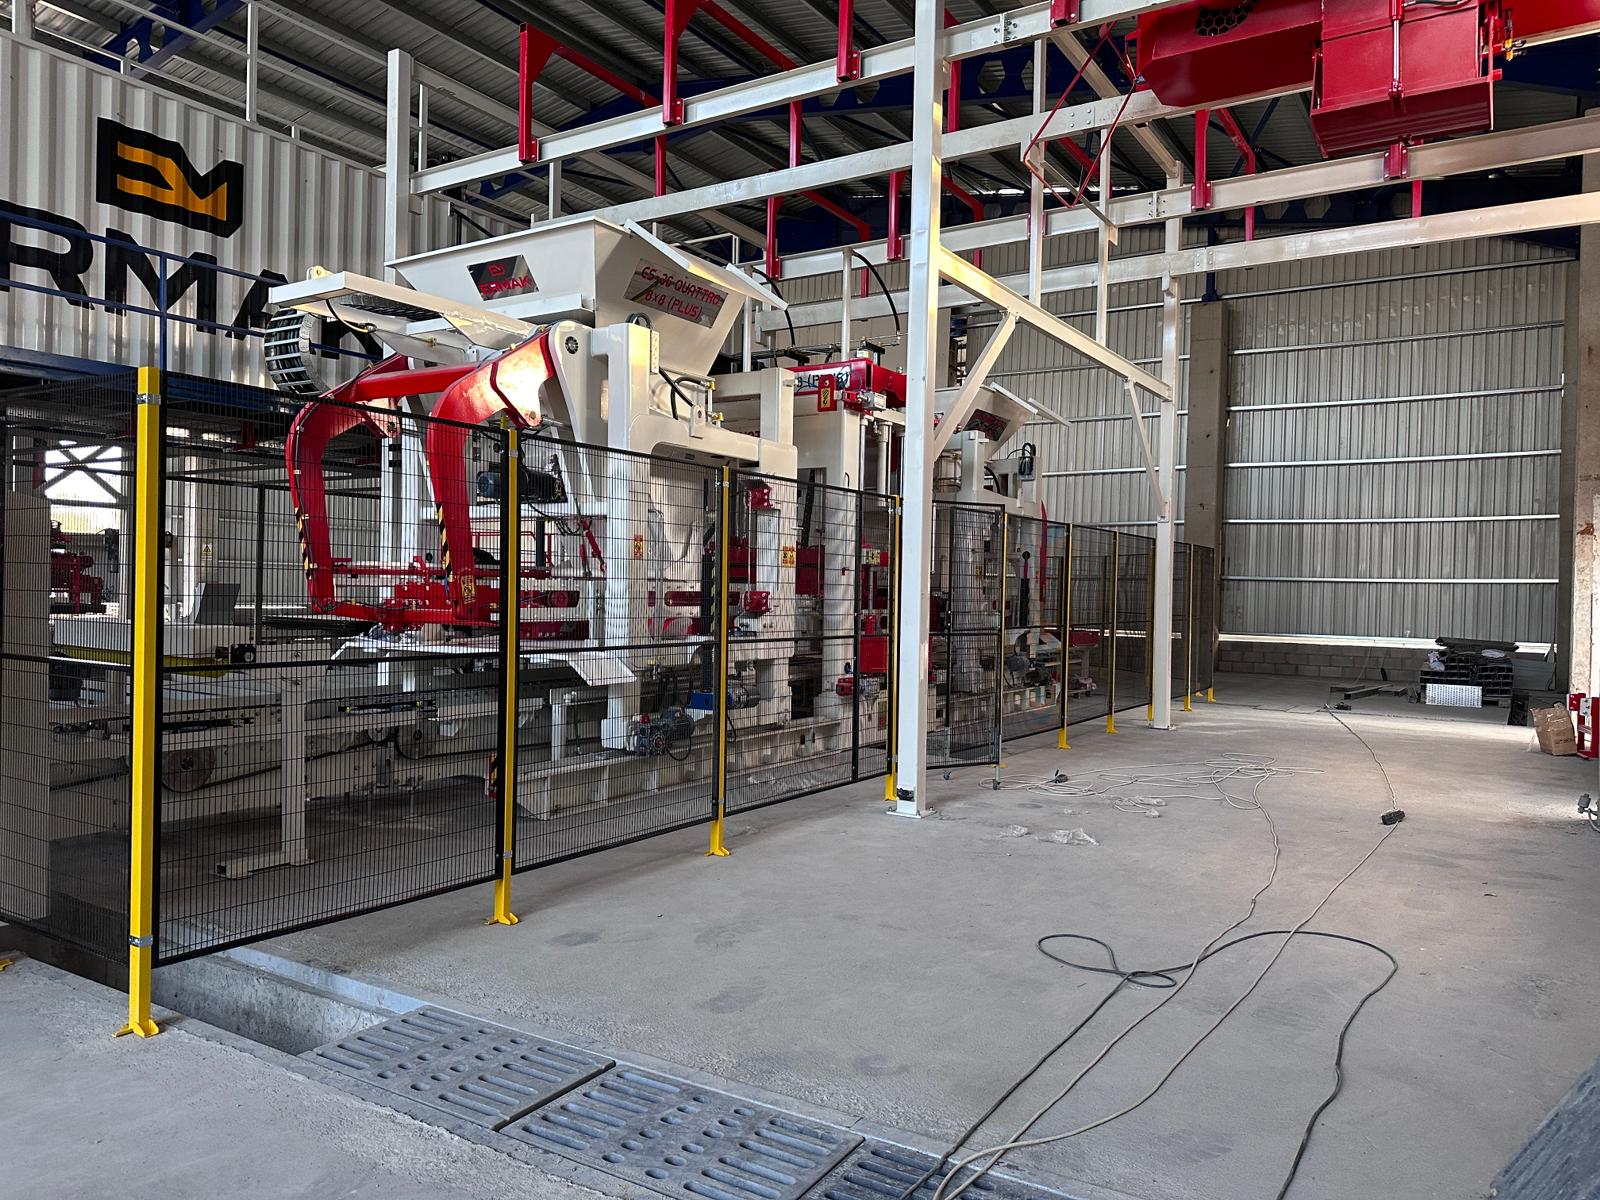
Beton blok makinesi kalite kontrolü, makinenin tamamlandıktan sonra yalnızca çalıştırılıp durdurulmasından ibaret değildir. Yüksek kapasiteli bir beton blok, parke taşı veya bordür makinesinin uzun süre kararlı üretim yapabilmesi için mekanik yapıdan hidrolik sisteme, vibrasyondan otomasyona kadar birçok bölümün ayrı ayrı kontrol edilmesi gerekir.
Makinenin üretici tesisinde düzgün görünmesi veya boşta sorunsuz hareket etmesi tek başına yeterli değildir. Asıl kalite kontrol, farklı sistemlerin birbirleriyle doğru çalıştığını ve makinenin gerçek üretim koşullarında tekrarlanabilir sonuç verebildiğini doğrulamalıdır.
Bu nedenle beton blok makinesi kalite kontrolünde iki farklı seviyeyi birlikte değerlendirmek gerekir. İlk seviyede makinenin kendisi ölçülür ve kontrol edilir. İkinci seviyede ise deneme üretiminden çıkan beton ürünler incelenerek makinenin mekanik ve proses kalitesi ürün üzerinden doğrulanır.
Amaç tek bir iyi ürün üretmek değil, aynı makinenin binlerce çevrim boyunca aynı kaliteyi tekrar edebileceğini gösterebilmektir.
Şase ve Ana Gövde Ölçümleri Neden Önemlidir?
Beton blok makinesinin ana şasesi bütün hareketli sistemlerin çalıştığı temel yapıdır. Kalıp, baskı sistemi, vibrasyon grubu ve hidrolik hareketler bu yapı üzerinde çalıştığı için şasenin geometrik doğruluğu önemlidir.
Kalite kontrol sırasında ana gövdenin ölçüleri, bağlantı noktaları ve kritik yüzeylerin birbirlerine göre konumları kontrol edilmelidir. Şasenin üretim ve kaynak işlemleri sonrasında istenmeyen deformasyon oluşup oluşmadığı değerlendirilir.
Burada yalnızca toplam makine ölçüsünün doğru olması yeterli değildir. Kalıp çalışma alanı, baskı grubu ve üretim paletinin hareket ettiği bölgelerdeki geometrik ilişki çok daha önemlidir.
Şasedeki küçük bir hizalama problemi, makine boşta çalışırken fark edilmeyebilir. Ancak vibrasyon ve seri üretim başladığında kalıp aşınması, ürün yüksekliği farklılığı veya mekanik sürtünme gibi problemlere dönüşebilir.
Bu nedenle makine kalite kontrolü, ölçüm yapılmadan yalnızca görsel incelemeyle tamamlanmamalıdır.
Kalıp ile Baskı Grubu Hizası Kontrol Edilmeli
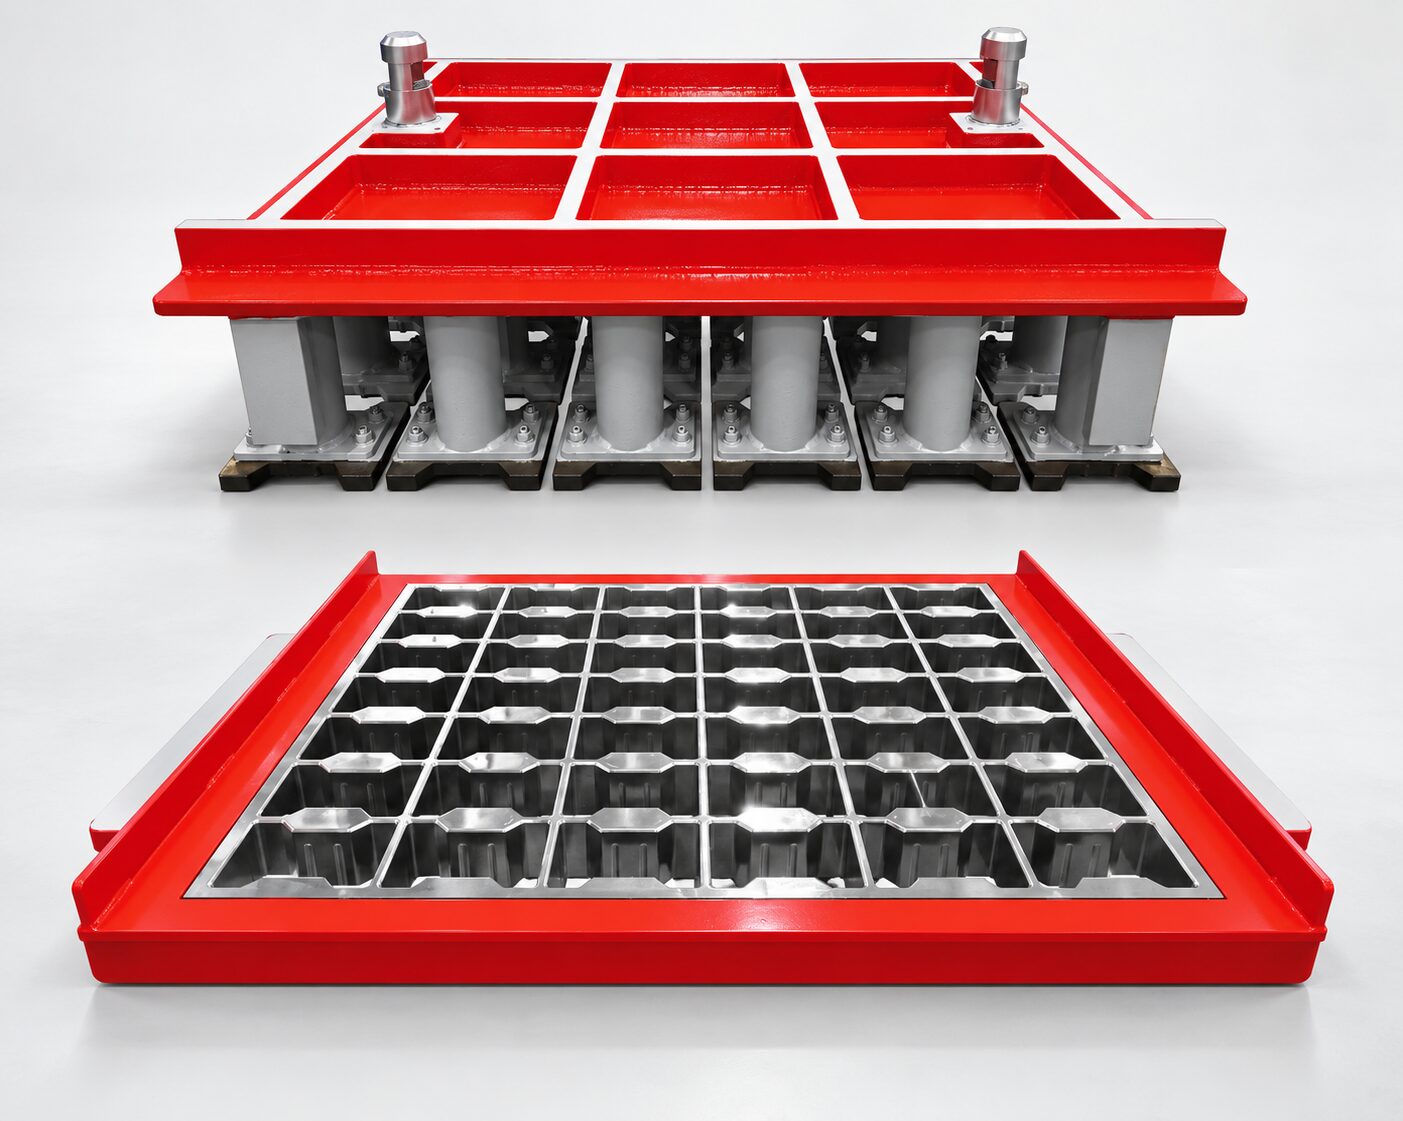
Beton blok makinesinde en kritik ölçüm alanlarından biri kalıp ile baskı pabucu arasındaki hizadır.
Baskı elemanlarının kalıp gözleri içerisine doğru şekilde hareket etmesi gerekir. Sistemin bir tarafında fazla boşluk, diğer tarafında gereğinden az açıklık bulunması üretim sırasında dengesiz çalışma oluşturabilir.
Bu durum ürün yüksekliğini, sıkıştırmayı ve kalıp ömrünü etkileyebilir.
Kalite kontrol sırasında baskı grubunun kalıba göre merkezi, hareket doğruluğu ve farklı konumlardaki açıklıkları kontrol edilmelidir.
Özellikle yüksek çevrim sayısıyla çalışan makinelerde küçük hizalama hatalarının sürekli tekrar etmesi uzun vadede ciddi mekanik aşınma yaratabilir.
Bu nedenle kalıp ve baskı grubunun uyumu yalnızca kalıp değişiminde operatör tarafından kontrol edilen bir detay değil, makine üretim kalitesinin temel göstergelerinden biridir.
Üretim Paleti Geçişi ve Tabla Düzgünlüğü Ölçülmeli
Beton blok ve parke taşı üretimi sırasında ürünler üretim paleti üzerinde şekillenir. Paletin kalıp altına doğru şekilde gelmesi ve üretim boyunca kararlı konumda tutulması gerekir.
Kalite kontrol sırasında palet hareketinin merkezi, duruş pozisyonu ve taşıma sisteminin doğruluğu incelenmelidir.
Palet kalıp altında sürekli farklı konumlarda duruyorsa beton dolumu ve sıkıştırma davranışı da etkilenebilir.
Benzer şekilde üretim tablasındaki geometrik bozukluklar ürün yüksekliğinin paletin bir tarafından diğer tarafına değişmesine neden olabilir.
Bu nedenle palet pozisyonlama ve tabla kontrolü, özellikle yüksek hassasiyetli parke taşı üretiminde önemli bir kalite kontrol adımıdır.
Vibrasyon Sistemi Nasıl Kontrol Edilmeli?
Beton blok makinesinin ürün kalitesini belirleyen temel sistemlerden biri vibrasyondur. Ancak vibrasyon kalite kontrolü yalnızca motorların çalışıp çalışmadığını kontrol etmek anlamına gelmez.
Vibrasyonun makinenin üretim alanında dengeli şekilde oluşturulması gerekir.
Makinenin farklı noktalarında anormal titreşim, gevşek bağlantı veya beklenmeyen mekanik hareket olup olmadığı kontrol edilmelidir. Vibrasyon sistemi farklı çalışma ayarlarında denenmeli ve sistemin her çevrimde benzer şekilde tepki verdiği gözlemlenmelidir.
Burada yalnızca maksimum vibrasyon değerine ulaşmak hedeflenmemelidir.
Önemli olan vibrasyonun kontrollü, tekrar edilebilir ve makinenin mekanik yapısıyla uyumlu olmasıdır.
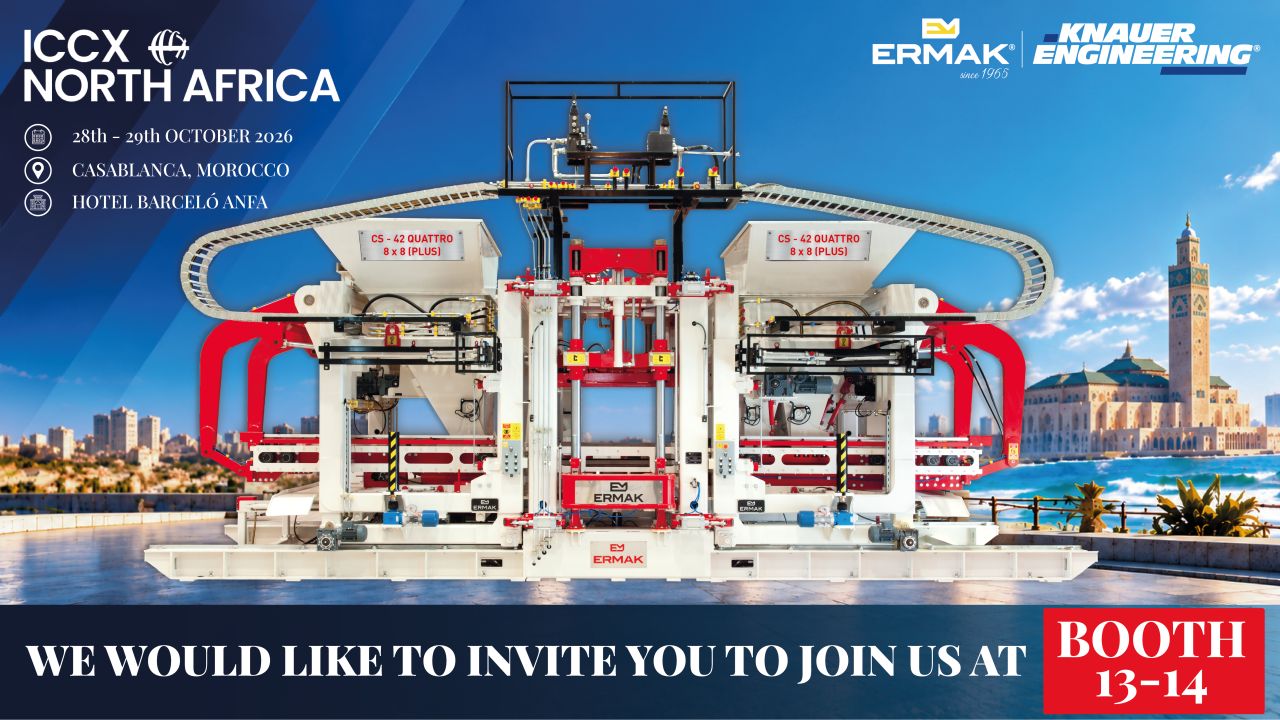
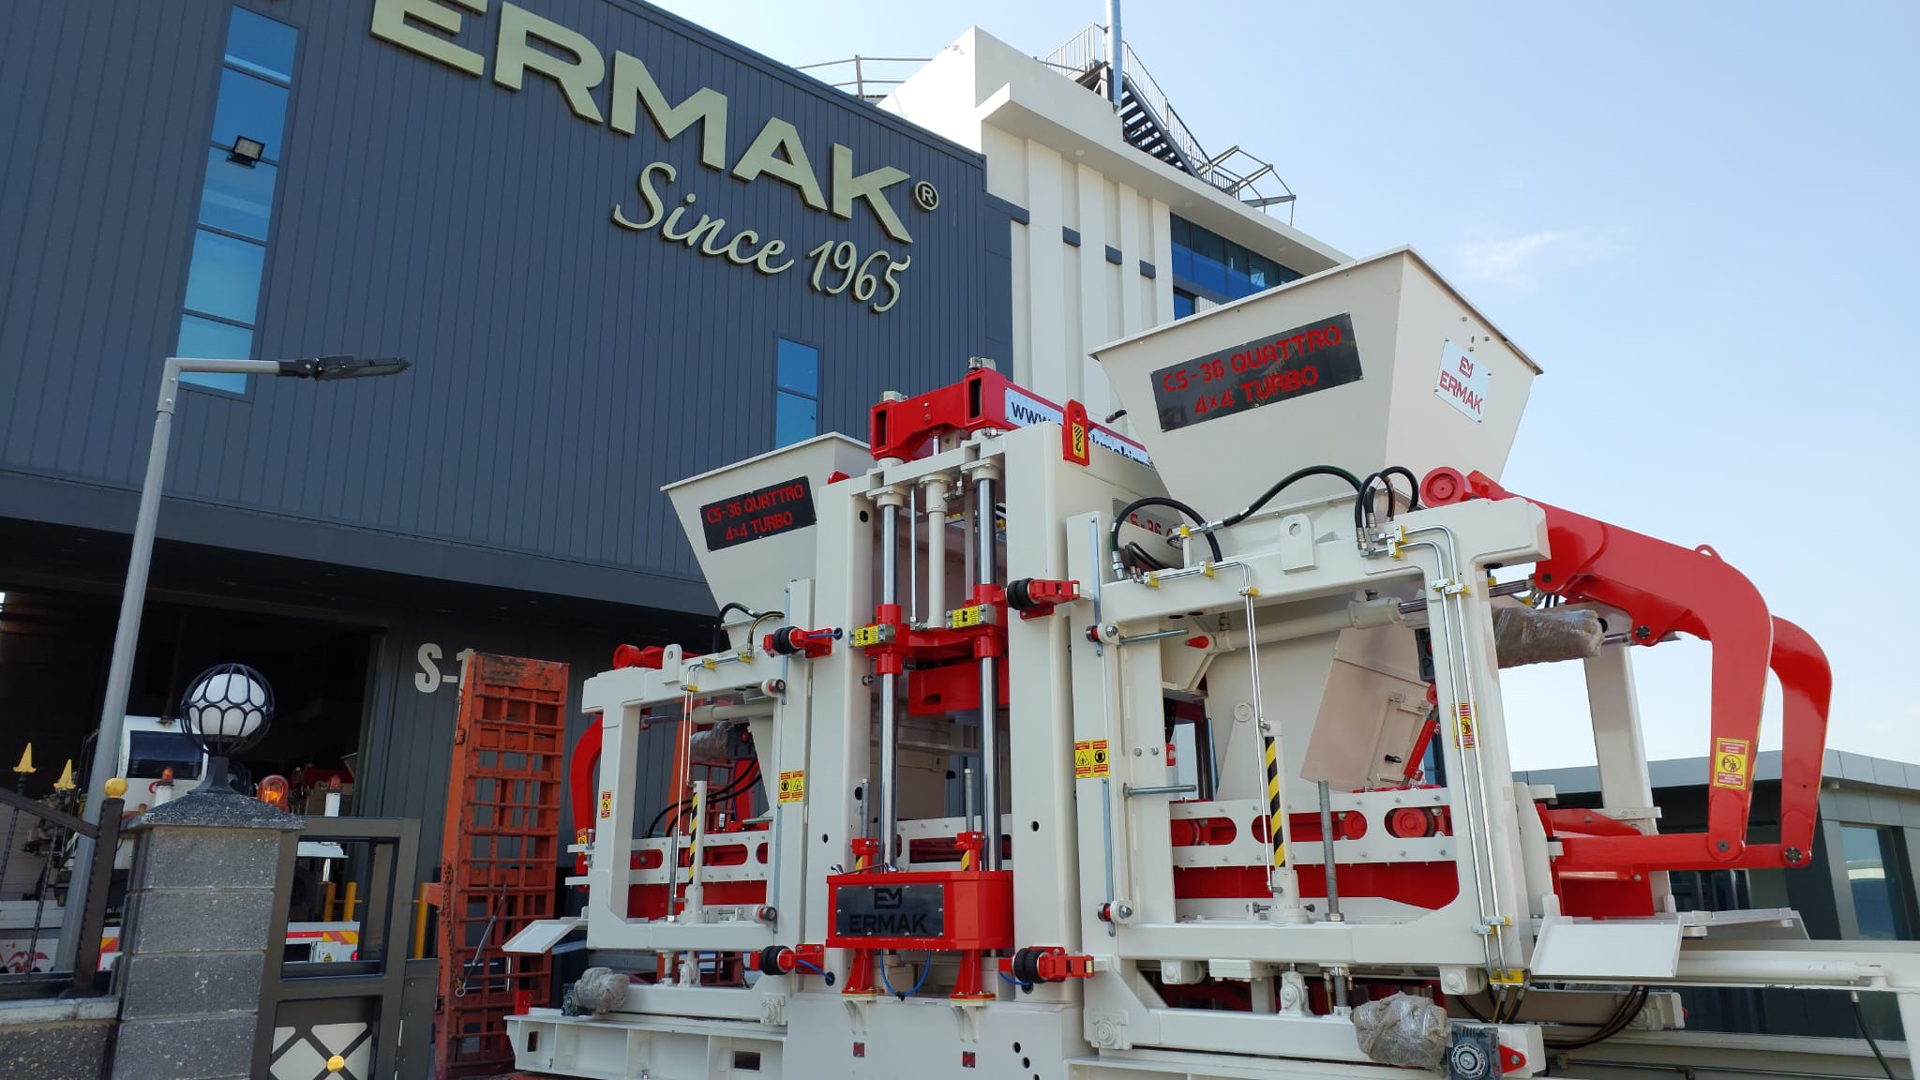
Özellikle CS-42 Quattro 8X8 Plus beton blok makinesi gibi yüksek kapasiteli sistemlerde vibrasyon, şase, kalıp ve palet yapısının birlikte çalışması üretim kararlılığı açısından kritik önem taşır.
Vibrasyon Kontrolünde Ürün Sonucu da İzlenmeli
Teknik ölçümlerin yanında deneme üretiminden çıkan ürünler de vibrasyon sisteminin önemli bir göstergesidir.
Aynı paletin farklı noktalarındaki ürünlerin yoğunluk, yükseklik ve yüzey yapısında belirgin farklılıklar bulunuyorsa vibrasyonun dağılımı veya beton besleme sistemi incelenmelidir.
Örneğin paletin bir tarafındaki parke taşları sürekli daha zayıf sıkışıyor veya yüzey karakteri farklı çıkıyorsa yalnızca beton reçetesine bakmak yeterli olmaz.
Kalıp dolumu, vibrasyon ve baskı sistemi birlikte değerlendirilmelidir.
Bu nedenle makine kalite kontrolünde teknik ölçüm sonuçları ile gerçek ürün sonuçlarının birbirini doğrulaması gerekir.
Hidrolik Sistem Kontrolünde Nelere Bakılmalı?
Beton blok makinesinin birçok hareketi hidrolik sistem tarafından gerçekleştirilir. Bu nedenle hidrolik kalite kontrolü yalnızca pompada basınç oluştuğunu görmekten ibaret değildir.
Sistemin farklı çalışma hareketlerinde kararlı davranması, gereksiz basınç dalgalanmaları oluşturmaması ve kaçak bulunmaması gerekir.
Hortum bağlantıları, valf grupları, silindir hareketleri ve yağ devresi kontrol edilmelidir.
Makine belirli süre çalıştırıldığında hidrolik sistem sıcaklığı da takip edilebilir. Sistem kısa sürede gereğinden fazla ısınıyorsa pompa, valf veya devre tasarımında kontrol edilmesi gereken bir durum olabilir.
Buradaki amaç mümkün olan en yüksek hidrolik basınca ulaşmak değildir. Basıncın makinenin çalışma ihtiyacına uygun ve tekrarlanabilir şekilde yönetilmesi daha önemlidir.
Hidrolik Hareketlerin Tekrar Edilebilirliği Ölçülmeli
Makinenin bir çevrimde gerçekleştirdiği hareketlerin sonraki çevrimlerde de benzer şekilde gerçekleşmesi gerekir.
Örneğin baskı grubu her çevrimde farklı hızda veya farklı son pozisyonda hareket ediyorsa üretim kalitesinde değişkenlik oluşabilir.
Kalite kontrol sırasında belirli sayıda ardışık çevrim izlenerek hidrolik hareketlerin kararlılığı değerlendirilebilir.
Bu kontrol yalnızca ilk beş çevrimle sınırlı tutulmamalıdır. Makinenin belirli süre çalıştıktan sonraki davranışı da önemlidir.
Çünkü bazı hidrolik problemler yağ sıcaklığı yükseldikten sonra ortaya çıkabilir.
Elektrik Panosu ve Kablolama Kontrolü
Beton blok makinesinin elektrik sistemi uzun yıllar boyunca bakım ve servis göreceği için pano düzeni ve kablolama kalitesi önemlidir.
Kalite kontrolde yalnızca sistemin enerji alması ve motorların çalışması yeterli değildir.
Pano içerisindeki komponent yerleşimi, kablo numaralandırmaları, terminaller ve dokümantasyon kontrol edilmelidir. Elektrik şemasındaki bilgiler gerçek makineyle uyumlu olmalıdır.
Sensörlerin sahadaki bağlantıları ve otomasyon sistemine doğru sinyal gönderip göndermediği de test edilmelidir.
İyi elektrik dokümantasyonu özellikle yıllar sonra yapılacak servis müdahalelerinde büyük avantaj sağlar. Makine çalışıyor olsa bile elektrik projesi güncel değilse gelecekte problem çözme süresi uzayabilir.
Sensörlerin Doğru Pozisyonu Kontrol Edilmeli
Modern beton blok makinelerinde çok sayıda hareket sensörlerle takip edilir.
Paletin doğru konumda olup olmadığı, hareketli sistemlerin son pozisyonları veya farklı proses adımları sensörlerden gelen bilgilere göre yönetilebilir.
Bu nedenle sensörün yalnızca elektriksel olarak çalışması yeterli değildir. Doğru fiziksel pozisyonda bulunması gerekir.
Gereğinden hassas ayarlanmış veya yanlış konumlandırılmış bir sensör küçük vibrasyonlarda gereksiz alarm oluşturabilir. Tersi durumda geç algılama çevrim süresinin uzamasına veya proses hatasına neden olabilir.
Kalite kontrol sırasında sensörlerin hem manuel hem otomatik çalışmada doğru tepki verdiği doğrulanmalıdır.
Otomasyon Sıralaması Test Edilmeli
Beton blok makinesinin otomasyonunda birçok hareket belirli sırayla gerçekleşir. Beton besleme, kalıp doldurma, vibrasyon, baskı, ürün çıkışı ve palet transferi birbirini takip eder.
Kalite kontrol sırasında yalnızca her hareketin tek tek çalışması değil, otomatik çevrimin baştan sona doğru sırada gerçekleşmesi kontrol edilmelidir.
Makine farklı çalışma senaryolarında denenmelidir.
Örneğin bir sensör sinyali gelmediğinde sistemin nasıl davrandığı, alarm oluştuğunda operatöre hangi bilginin verildiği ve hata giderildikten sonra üretime nasıl dönüldüğü test edilmelidir.
İyi otomasyon yalnızca normal şartlarda hızlı çalışan otomasyon değildir. Anormal durumda da kontrollü davranabilmelidir.
Acil Durdurma ve Güvenlik Fonksiyonları Test Edilmeli
Makine kalite kontrolünün en önemli bölümlerinden biri güvenlik sistemlerinin fonksiyon testidir.
Acil durdurma butonları, koruma kapıları ve makinenin güvenlik sistemine bağlı diğer ekipmanlar tek tek kontrol edilmelidir.
Örneğin bir güvenlik kapısı açıldığında yalnızca ekranda uyarı oluşması yeterli değildir. Tehlikeli hareketlerin tasarlanan güvenlik mantığına göre durması gerekir.
Sistemin kontrolsüz şekilde yeniden başlamaması da önemlidir.
Güvenlik fonksiyonlarının yalnızca elektrik şemasında mevcut olması değil, gerçek makinede doğru çalışması kalite kontrolünün parçasıdır.
Bu kontroller özellikle Avrupa projelerinde FAT ve uygunluk değerlendirme süreçleri açısından daha fazla önem kazanır.
Gürültü ve Anormal Mekanik Sesler Gözlemlenmeli
Beton blok makinesi vibrasyonla çalışan bir ekipman olduğu için doğal olarak belirli seviyede ses oluşturur.
Ancak kalite kontrol sırasında normal çalışma sesinden farklı mekanik sesler incelenmelidir.
Rulman, bağlantı, zincir, konveyör veya hareketli gruplardan gelen düzensiz sesler montaj veya hizalama probleminin erken belirtisi olabilir.
Makinenin ilk testinde bu tür belirtileri görmek, müşteri sahasında arızaya dönüşmeden müdahale edilmesini sağlar.
Deneyimli teknik ekip için ses ve vibrasyon davranışı birçok mekanik problemin ilk göstergelerinden biridir.
Sıcaklık Kontrolleri Uzun Süreli Testlerde Faydalıdır
Bazı problemler makinenin ilk on dakikalık çalışmasında görülmez.
Motorlar, hidrolik sistem ve hareketli mekanik gruplar belirli süre çalıştıktan sonra gerçek işletme sıcaklığına yaklaşır.
Bu nedenle kalite kontrol programında yalnızca kısa fonksiyon testi değil, belirli süre kesintisiz çalışma testi de yapılması faydalıdır.
Bu süre içerisinde hidrolik yağ sıcaklığı, motor davranışı ve olağan dışı ısınma görülen noktalar takip edilebilir.
Bir ekipmanın sürekli aşırı ısınması uzun vadede arıza riskini artırabileceği için müşteri sahasına sevk edilmeden önce kontrol edilmelidir.
Çevrim Süresi Nasıl Ölçülmeli?
Makinenin gerçek üretim kapasitesinin temel göstergelerinden biri çevrim süresidir.
Ancak çevrim süresi ölçülürken hangi ürünün, hangi kalıbın ve hangi çalışma parametrelerinin kullanıldığı kayıt altına alınmalıdır.
Boş makinede elde edilen çevrim süresi gerçek üretimi temsil etmez.
Beton besleme, vibrasyon ve ürün çıkışı gerçek üretim akışının parçalarıdır.
Bu nedenle deneme üretiminde hedef ürün kullanılarak belirli sayıda çevrimin ortalaması alınması daha gerçekçi sonuç verir.
Tek bir çevrimde elde edilen en hızlı değer yerine sürdürülebilir ortalama çevrim süresi dikkate alınmalıdır.
Deneme Üretiminde Ürün Ölçüleri Kontrol Edilmeli
Makine kalite kontrolünün en önemli doğrulama yöntemlerinden biri deneme üretimidir.
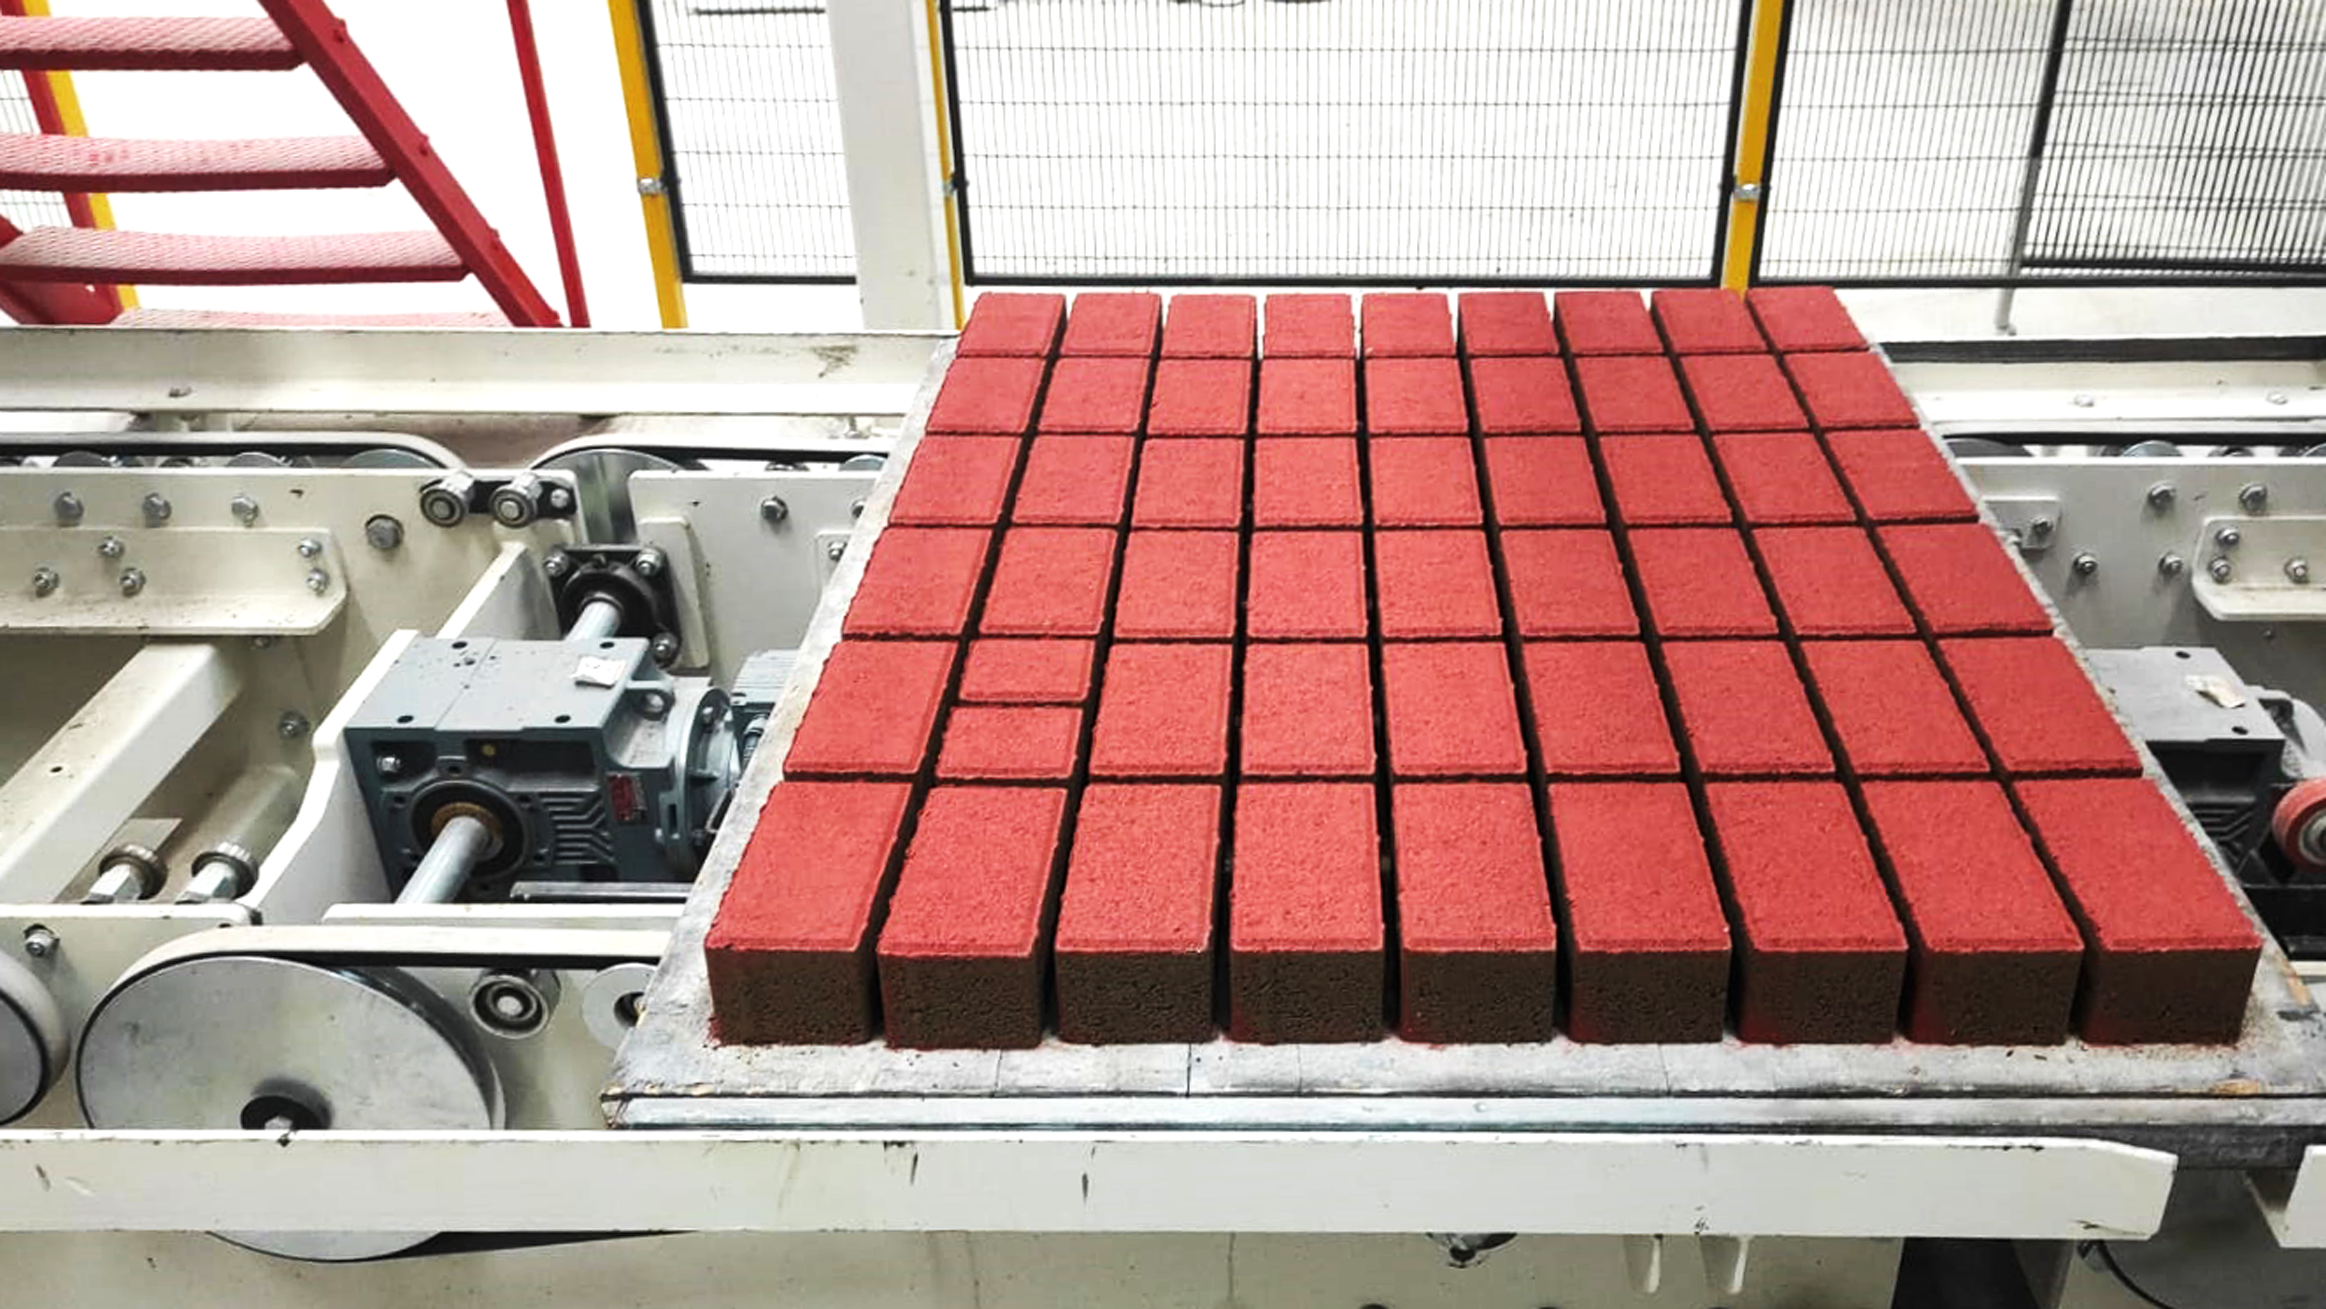
Üretilen beton blok veya parke taşlarının eni, boyu ve yüksekliği ölçülerek aynı paletteki ürünler arasındaki farklar incelenebilir.
Ölçüm yalnızca tek bir üründe yapılmamalıdır.
Kalıbın farklı gözlerinden çıkan ürünler örneklenerek kalıbın ve makinenin bütün üretim alanı değerlendirilmelidir.
Aynı palette bir köşedeki ürün sürekli farklı ölçüde çıkıyorsa problem kalıp dolumu, vibrasyon, palet veya baskı sistemiyle ilişkili olabilir.
Bu nedenle ürün ölçümü, makine üzerindeki teknik kontrollerin gerçek üretim sonucu üzerinden doğrulanmasını sağlar.
Ürün Ağırlığı Önemli Bir Kontrol Göstergesidir
Aynı kalıptan çıkan ürünlerin ağırlıkları birbirine yakın olmalıdır.
Belirgin ağırlık farkları beton dolumu veya sıkıştırmanın dengeli olmadığını gösterebilir.
Örneğin aynı palette üretilen sekiz bloktan biri sürekli daha hafif çıkıyorsa ilgili kalıp gözüne yeterli beton ulaşmıyor olabilir.
Bu durumda doğrudan makine ayarını değiştirmek yerine besleme sistemi, kalıp ve vibrasyon birlikte değerlendirilmelidir.
Ürün ağırlığı bu nedenle üretim homojenliğini kontrol etmek için basit fakat faydalı bir göstergedir.
Ürün Yüksekliği Palet Üzerinde Karşılaştırılmalı
Özellikle parke taşı üretiminde ürün yüksekliğinin paletin tamamında benzer olması önemlidir.
Bir taraftaki ürünlerin diğer taraftan sürekli daha yüksek veya daha düşük çıkması ürünün döşeme performansını ve paketleme düzenini etkileyebilir.
Bu durum üretim paletinden, makine tablasından, kalıp-baskı ilişkisinden veya beton dağılımından kaynaklanabilir.
Bu nedenle deneme üretiminde farklı noktalardaki ürün yüksekliklerinin karşılaştırılması makine kalite kontrolünde önemli bir testtir.
Görsel Yüzey Kalitesi de Kontrol Edilmeli
Ölçülerin doğru olması ürünün tamamen kaliteli olduğu anlamına gelmez.
Parke taşı veya beton blok yüzeyinde boşluklar, yetersiz dolum bölgeleri, çatlaklar veya kenar problemleri görülebilir.
Deneme üretimindeki ürünlerin yüzeyleri bu nedenle görsel olarak da değerlendirilmelidir.
Özellikle aynı problem sürekli kalıbın aynı bölgesinde oluşuyorsa prosesin o kısmına odaklanmak gerekir.
Amaç birkaç güzel ürünü seçip göstermek değil, kalıbın bütün üretim alanında tutarlı sonuç elde etmektir.
Basınç Dayanımı Makine Kabulünde Nasıl Değerlendirilmeli?
Beton ürünün basınç dayanımı önemli bir kalite göstergesidir ancak tek başına makinenin kalite kontrol ölçümü değildir.
Dayanım üzerinde beton reçetesi, çimento miktarı, agrega, su oranı, sıkıştırma ve kürleme koşulları birlikte etkili olur.
Bu nedenle makine FAT aşamasındaki kısa deneme üretiminde nihai dayanım üzerinden doğrudan makine kalitesine karar vermek her zaman doğru olmaz.
Bunun yerine ürün geometrisi, yoğunluk, ağırlık ve sıkıştırma tutarlılığı ilk makine değerlendirmesinde daha hızlı bilgi verebilir.
Gerçek saha üretiminde ise ürünün ilgili kalite kriterlerini karşılayıp karşılamadığı laboratuvar testleriyle doğrulanabilir.
Su Emme ve Yoğunluk Ürün Kalitesinin Takibinde Kullanılabilir
Üretime geçildikten sonra beton blok ve parke taşlarının su emme, yoğunluk ve mekanik performans değerleri ürün standardına ve müşteri gerekliliklerine göre takip edilebilir.
Bu değerler yalnızca makinenin değil, bütün üretim prosesinin sonucudur.
Makine ayarlarında yapılan değişikliğin ürün üzerindeki etkisini görmek için bu testlerden yararlanılabilir.
Örneğin vibrasyon parametresinde değişiklik yapıldıktan sonra ürün yoğunluğunun ve yüzey kalitesinin nasıl değiştiği karşılaştırılabilir.
Bu yaklaşım makine ayarlarının tahmine göre değil, ürün verisine göre optimize edilmesine yardımcı olur.
FAT Sırasında Hangi Kontroller Öncelikli Olmalı?
Fabrika Kabul Testi sırasında bütün teknik ölçümlerin tek günde yapılması gerekmeyebilir. Makine üretimi boyunca bazı kontroller zaten gerçekleştirilmiş olmalıdır.
FAT aşamasında özellikle makinenin tamamlanmış konfigürasyonu üzerinde mekanik hareketler, otomasyon sırası, güvenlik fonksiyonları, kalıp-palet uyumu ve mümkün olduğunda deneme üretimi birlikte kontrol edilebilir.
Önemli olan sonuçların kayıt altına alınmasıdır.
Hangi makine seri numarasının, hangi kalıpla ve hangi ayarlarda test edildiğinin bilinmesi ileride karşılaştırma yapılmasını kolaylaştırır.
FAT böylece yalnızca müşteriye makineyi gösterme günü olmaktan çıkar ve gerçek kalite doğrulama aşamasına dönüşür.
Ölçüm Cihazları Kalibre Edilmiş Olmalı
Kalite kontrolün güvenilirliği kullanılan ölçüm ekipmanına da bağlıdır.
Kumpas, ölçüm saati, basınç sensörü veya farklı test ekipmanları doğru çalışmıyorsa elde edilen sonuçlar anlamlı olmaz.
Bu nedenle kritik ölçüm cihazlarının uygun şekilde kontrol edilmesi ve gerekli durumlarda kalibrasyon takibinin yapılması gerekir.
Özellikle aynı ölçümün farklı kişiler tarafından yapıldığı üretim ortamlarında standart yöntem kullanmak önemlidir.
Bir teknisyenin “uygun” kabul ettiği değerle başka teknisyenin kullandığı yöntem arasında fark olmamalıdır.
Kalite Kontrol Sonuçları Seri Numarasıyla Kayıt Altında Tutulmalı
Her beton blok makinesi kendi üretim geçmişine sahip olmalıdır.
Ana ölçümler, testler, elektrik kontrolleri ve FAT sonuçlarının seri numarasıyla ilişkilendirilmesi uzun dönem kalite yönetimi açısından önemlidir.
Yıllar sonra servis gerektiğinde makinenin ilk üretim konfigürasyonuna ve test sonuçlarına ulaşılabilmesi büyük kolaylık sağlar.
Aynı zamanda belirli bir komponent veya tasarım üzerinde sürekli benzer problem görülüyorsa geçmiş makinelerin kayıtları karşılaştırılarak üretim süreci geliştirilebilir.
Bu nedenle kalite kontrol yalnızca makineyi kabul veya ret etmek için değil, üretici tarafında sürekli iyileştirme için de kullanılmalıdır.
Ermak Makine’de Kalite Kontrol Yaklaşımı
Beton blok makinesi üretiminde kalite yalnızca makinenin dış görünümüyle veya katalog kapasitesiyle değerlendirilemez. Ana şase, kalıp çalışma alanı, vibrasyon, hidrolik sistem, otomasyon ve güvenlik fonksiyonlarının birlikte kararlı çalışması gerekir.
Deneme üretimleri de bu teknik kontrollerin ürüne nasıl yansıdığını görmeye yardımcı olur.
Parke taşı, briket, bordür veya farklı beton ürünlerinin üretiminde temel hedef yalnızca makinenin bir çevrim gerçekleştirmesi değil, aynı çevrimi yüksek adetli üretimde mümkün olduğunca tutarlı biçimde tekrar edebilmesidir.
Farklı beton blok makineleri, kalıp ve tamamlayıcı üretim sistemlerini teknik özellikleriyle birlikte değerlendirmek isteyen yatırımcılar Ermak Makine katalogları üzerinden ürün ve tesis alternatiflerini inceleyebilir.
Makine Kalite Kontrolünde En Önemli Ölçüm Hangisidir?
Beton blok makinesi gibi kompleks bir sistem için tek bir ölçümü “en önemli” olarak belirlemek doğru değildir.
Şase ölçüleri kusursuz olabilir ancak vibrasyon dengeli değilse ürün kalitesi değişebilir. Hidrolik sistem güçlü olabilir ancak kalıp ve baskı hizası doğru değilse mekanik sorun oluşabilir. Makine çok hızlı çalışabilir ancak deneme üretimindeki ürünlerin önemli bölümü kalite kriterlerini karşılamıyorsa gerçek performans düşüktür.
Bu nedenle kalite kontrol mekanik, hidrolik, elektrik, otomasyon ve ürün ölçümlerinin birlikte değerlendirilmesiyle yapılmalıdır.
En önemli hedef tek bir testte yüksek değer görmek değil, makinenin farklı sistemlerinin aynı üretim çevrimi içerisinde uyumlu ve tekrar edilebilir şekilde çalıştığını doğrulamaktır.
Sık Sorulan Sorular
Beton blok makinesi kalite kontrolünde ilk olarak ne ölçülmelidir?
Ana şase ve kritik mekanik bağlantıların geometrik doğruluğu kontrol edilmelidir. Ardından kalıp, baskı sistemi, üretim paleti ve hareketli grupların uyumu değerlendirilmelidir.
Kalıp ile baskı pabucu hizası neden önemlidir?
Yanlış hizalama mekanik temas, düzensiz sıkıştırma, ürün yüksekliği farklılıkları ve kalıp aşınmasına neden olabilir.
Vibrasyon sistemi nasıl kontrol edilir?
Sistemin farklı çalışma seviyelerinde dengeli ve tekrar edilebilir davranması, anormal mekanik titreşim oluşturmaması ve deneme üretiminde homojen sonuç vermesi kontrol edilmelidir.
Hidrolik sistemde hangi kontroller yapılmalıdır?
Basınç kararlılığı, kaçaklar, silindir hareketleri, bağlantılar ve çalışma sıcaklığı değerlendirilmelidir.
Çevrim süresi nasıl ölçülmelidir?
Gerçek ürün ve normal çalışma parametreleriyle belirli sayıda ardışık çevrimin ortalaması alınmalıdır. Tek bir en hızlı çevrim değeri referans alınmamalıdır.
Deneme üretiminde hangi ürün ölçüleri kontrol edilmelidir?
Ürünün eni, boyu, yüksekliği, ağırlığı ve genel geometrisi kontrol edilebilir. Aynı kalıbın farklı gözlerinden çıkan ürünler karşılaştırılmalıdır.
Aynı paletteki ürünlerin ağırlığı neden önemlidir?
Belirgin ağırlık farkları beton dolumu veya sıkıştırmanın palet genelinde aynı olmadığını gösterebilir.
Ürün yüksekliği farkı her zaman makineden mi kaynaklanır?
Hayır. Kalıp, üretim paleti, beton dolumu ve makine ayarları birlikte değerlendirilmelidir.
Basınç dayanımı makine kalitesini doğrudan gösterir mi?
Tek başına göstermez. Beton reçetesi ve kürleme koşulları da dayanımı büyük ölçüde etkiler. Dayanım bütün üretim prosesinin sonucudur.
Elektrik sistemi kalite kontrolünde neler incelenmelidir?
Pano düzeni, kablolama, sensörler, motor hareketleri, otomasyon sırası ve elektrik dokümantasyonunun gerçek makineyle uyumu kontrol edilmelidir.
Güvenlik sistemleri kalite kontrolün parçası mıdır?
Evet. Acil durdurma, koruma kapıları ve diğer güvenlik fonksiyonlarının yalnızca mevcut olması değil, gerçek çalışma koşullarında doğru tepki vermesi gerekir.
Makine neden uzun süreli test edilmelidir?
Bazı hidrolik, elektrik veya mekanik problemler ancak makine çalışma sıcaklığına ulaştığında ortaya çıkabilir. Kısa testler bu sorunları göstermeyebilir.
FAT kalite kontrol için yeterli midir?
FAT önemli bir nihai doğrulama aşamasıdır ancak kalite kontrol makinenin üretimi boyunca devam etmelidir. Şase, montaj, elektrik ve farklı alt sistemlerin kontrolleri daha önce yapılmış olmalıdır.
Beton blok makinesi kalite kontrolünün temel amacı nedir?
Temel amaç yalnızca makinenin çalıştığını göstermek değil, mekanik, hidrolik, vibrasyon, otomasyon ve güvenlik sistemlerinin birlikte kararlı çalıştığını ve bunun tutarlı ürün üretimine dönüştüğünü doğrulamaktır.