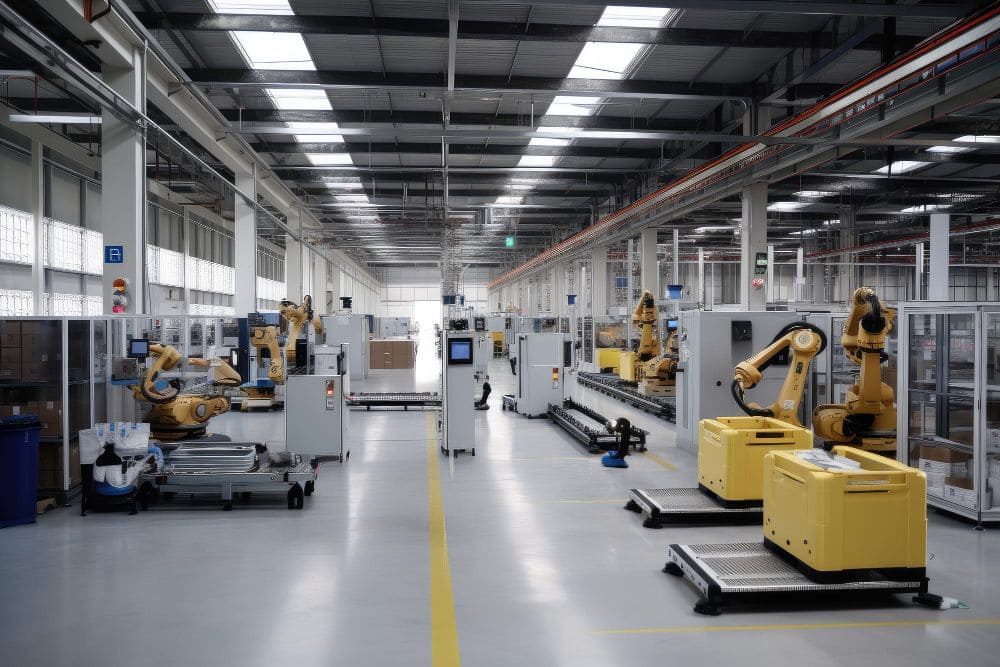
Komple beton blok, parke taşı veya bordür üretim tesisi planlanırken yatırımın merkezinde çoğu zaman ana üretim makinesi bulunur. Makinenin çevrim süresi, palet ölçüsü ve vardiya kapasitesi incelenir; yatırım kararı büyük ölçüde bu değerler üzerinden şekillenir. Ancak gerçek tesis performansı yalnızca ana makinenin kapasitesiyle belirlenmez.
Beton santrali karışımı zamanında hazırlayamıyorsa, üretim paletleri yeterli hızda geri dönmüyorsa, kürleme alanı doluyorsa veya kuru taraf ürünleri zamanında paketleyemiyorsa yüksek kapasiteli ana makine sürekli beklemek zorunda kalabilir. Bu durumda yatırımcı teknik olarak güçlü bir makine satın almış olsa bile tesisin net üretimi beklenen seviyeye ulaşmaz.
Bu nedenle komple üretim hattı tasarımında temel hedef, hattın her bölümünü mümkün olan en yüksek kapasitede seçmek değil; bütün sistemleri aynı gerçek üretim hedefi etrafında dengelemektir.
İyi planlanmış tesiste beton hazırlamadan nihai paketin forklift tarafından alınmasına kadar bütün sistemler birbirini destekler. Kapasite planlamasının gerçek başarısı da burada ortaya çıkar.
Ana Makinenin Kapasitesi Tesisin Başlangıç Noktasıdır
Komple hat planlamasında ana beton blok makinesi doğal olarak önemli referans noktasıdır. Üretilecek ürün tipi, üretim paleti ölçüsü, kalıptaki ürün sayısı ve hedef çevrim süresi hattın diğer bölümlerinin kapasitesini belirlemeye yardımcı olur.
Ancak ana makinenin katalog kapasitesi doğrudan bütün yardımcı ekipmanlara aktarılmamalıdır.
Örneğin makine belirli bir ürün için vardiyada teorik olarak çok yüksek üretime ulaşabiliyor olabilir. Gerçek üretimde ise kalıp değişimleri, kısa duruşlar, temizlik ve normal işletme kayıpları olacaktır. Yardımcı sistemleri yalnızca teorik maksimum değere göre aşırı büyük seçmek yatırım maliyetini gereksiz şekilde artırabilir.
Tersi durumda yardımcı sistemleri ortalama ihtiyacın altında seçmek de ana makinenin kapasitesinin kullanılamamasına neden olur.
Bu nedenle ilk adım, ana makinenin gerçekçi net üretim hedefini belirlemektir.
Teorik Kapasite ile Gerçek Tesis Kapasitesi Ayrılmalı
Bir beton blok makinesinin kapasitesi çevrim süresi ve kalıptaki ürün sayısı üzerinden hesaplanabilir. Ancak gerçek tesis kapasitesi bundan daha geniş bir kavramdır.
Makinenin günde kaç saat çalışacağı, kaç vardiya üretim yapılacağı, ürün değişim sıklığı ve OEE değeri net kapasiteyi etkiler.
Aynı zamanda beton hazırlama, kürleme ve paketleme sistemleri bu kapasiteyi karşılayabiliyor olmalıdır.
Örneğin ana makine saatte belirli miktarda parke taşı üretebiliyor ancak kuru taraf bunun yalnızca %80’ini işleyebiliyorsa fabrikanın sürdürülebilir kapasitesi ana makinenin teknik rakamına göre değerlendirilemez.
Komple tesis planlamasında önemli olan tek bir ekipmanın en yüksek değeri değil, sistemin tamamının sürekli sağlayabildiği üretim miktarıdır.
Beton Santrali Ana Makinenin Gerisinde Kalmamalı
Ana makinenin üretim yapabilmesi için doğru betonun zamanında hazırlanması gerekir.
Beton santrali veya mikser kapasitesi yetersizse ana makine beton beklemeye başlar. Bu durum özellikle hızlı çevrimli üretim hatlarında kısa süre içerisinde ciddi kapasite kaybına dönüşebilir.
Beton hazırlama kapasitesini hesaplarken yalnızca ana karışım miktarına bakmak yeterli değildir.
Parke taşı gibi çift katmanlı ürünlerde ana beton ve yüzey betonu için farklı karışımlar gerekebilir. Mikserlerin dolum, karıştırma ve boşaltma süreleri de gerçek üretim temposunu etkiler.
Bu nedenle ana makinenin ortalama beton tüketimi ile mikserlerin gerçek çevrim kapasitesi birlikte değerlendirilmelidir.
Amaç beton santralini mümkün olduğunca büyük seçmek değil, ana makineye kesintisiz ve kontrollü beton akışı sağlamaktır.
Mikser Kapasitesi Neden Kritik Bir Konudur?
Beton santrali yeterli agrega ve çimento kapasitesine sahip olsa bile mikser ana makinenin ihtiyacına yetişemiyorsa darboğaz oluşabilir.
Özellikle yüksek kapasitede parke ve blok üretiminde karışım süresi önemlidir.
Karıştırma süresini gereğinden fazla kısaltarak kapasiteyi artırmaya çalışmak beton homojenliğini olumsuz etkileyebilir. Bu durumda ana makine beton beklemez ancak ürün kalitesi düşebilir.
Doğru çözüm, hedeflenen beton kalitesini koruyabilecek mikser kapasitesini seçmektir.
Komple tesis yaklaşımında kapasite artışı kalite pahasına elde edilmemelidir.
Beton Besleme Sisteminin Hızı da Hesaba Katılmalı
Beton mikserden çıktıktan sonra ana makineye ulaşmalıdır.
Bunker, konveyör ve diğer taşıma sistemleri bu sürecin parçasıdır.
Mikser yüksek kapasitede çalışıyor ancak beton ana makine bunkerine yavaş taşınıyorsa yine üretim beklemesi oluşabilir.
Bu nedenle beton santrali kapasitesi değerlendirilirken yalnızca mikserin etiket değerine bakmak yeterli değildir. Betonun hazırlanmasından ana makineye ulaşmasına kadar geçen bütün yol incelenmelidir.
Hat içerisinde küçük görünen bir konveyör kapasitesi bile ana makinenin üretim temposunu etkileyebilir.
Ana Makine ile Yaş Taraf Birlikte Çalışmalı
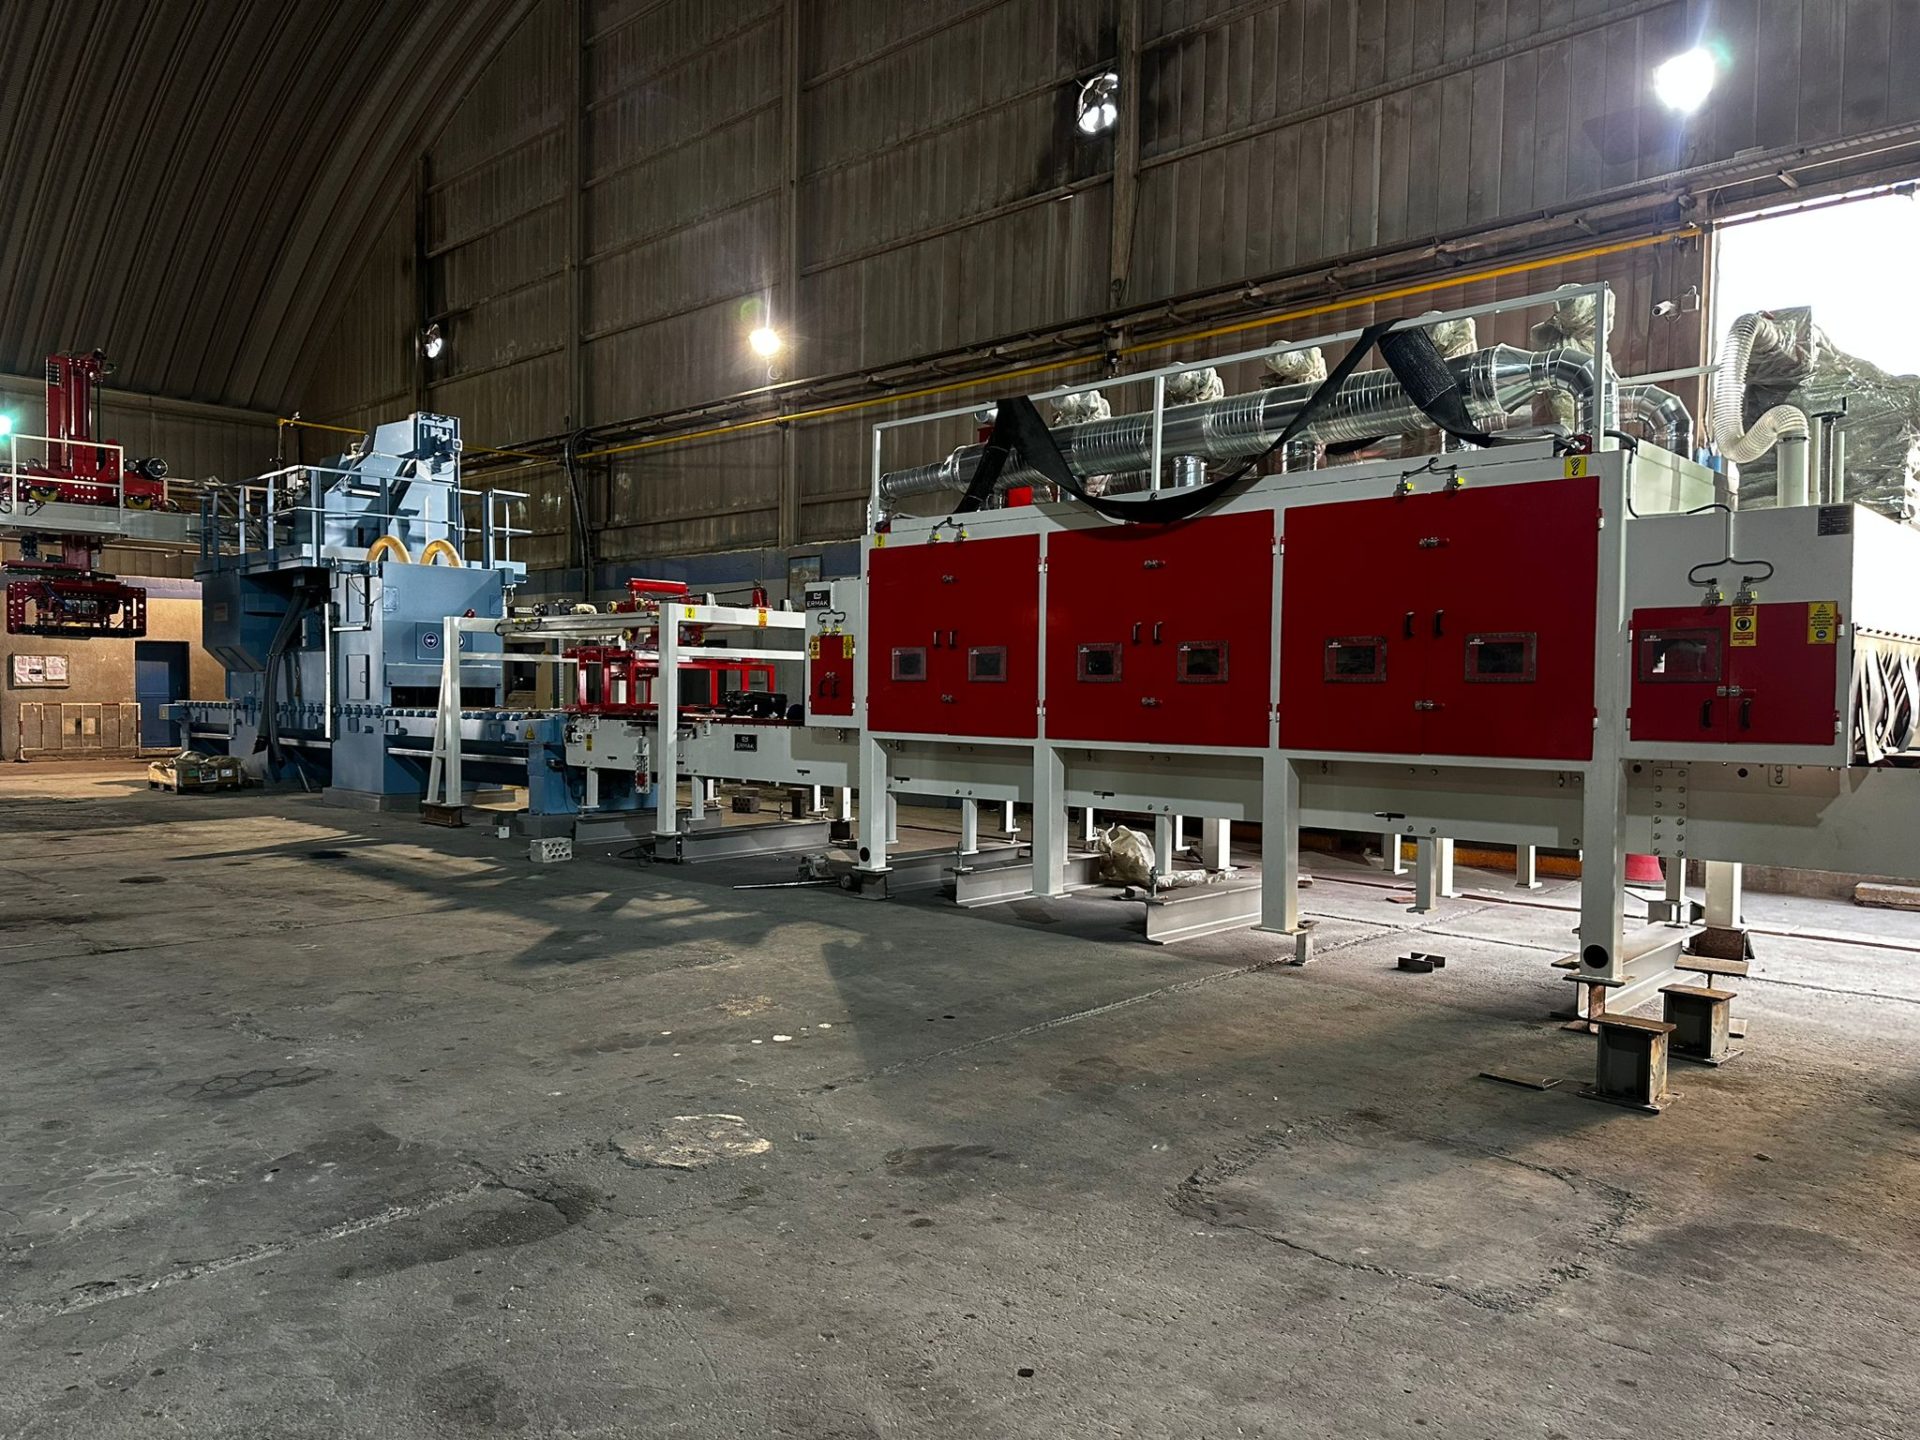
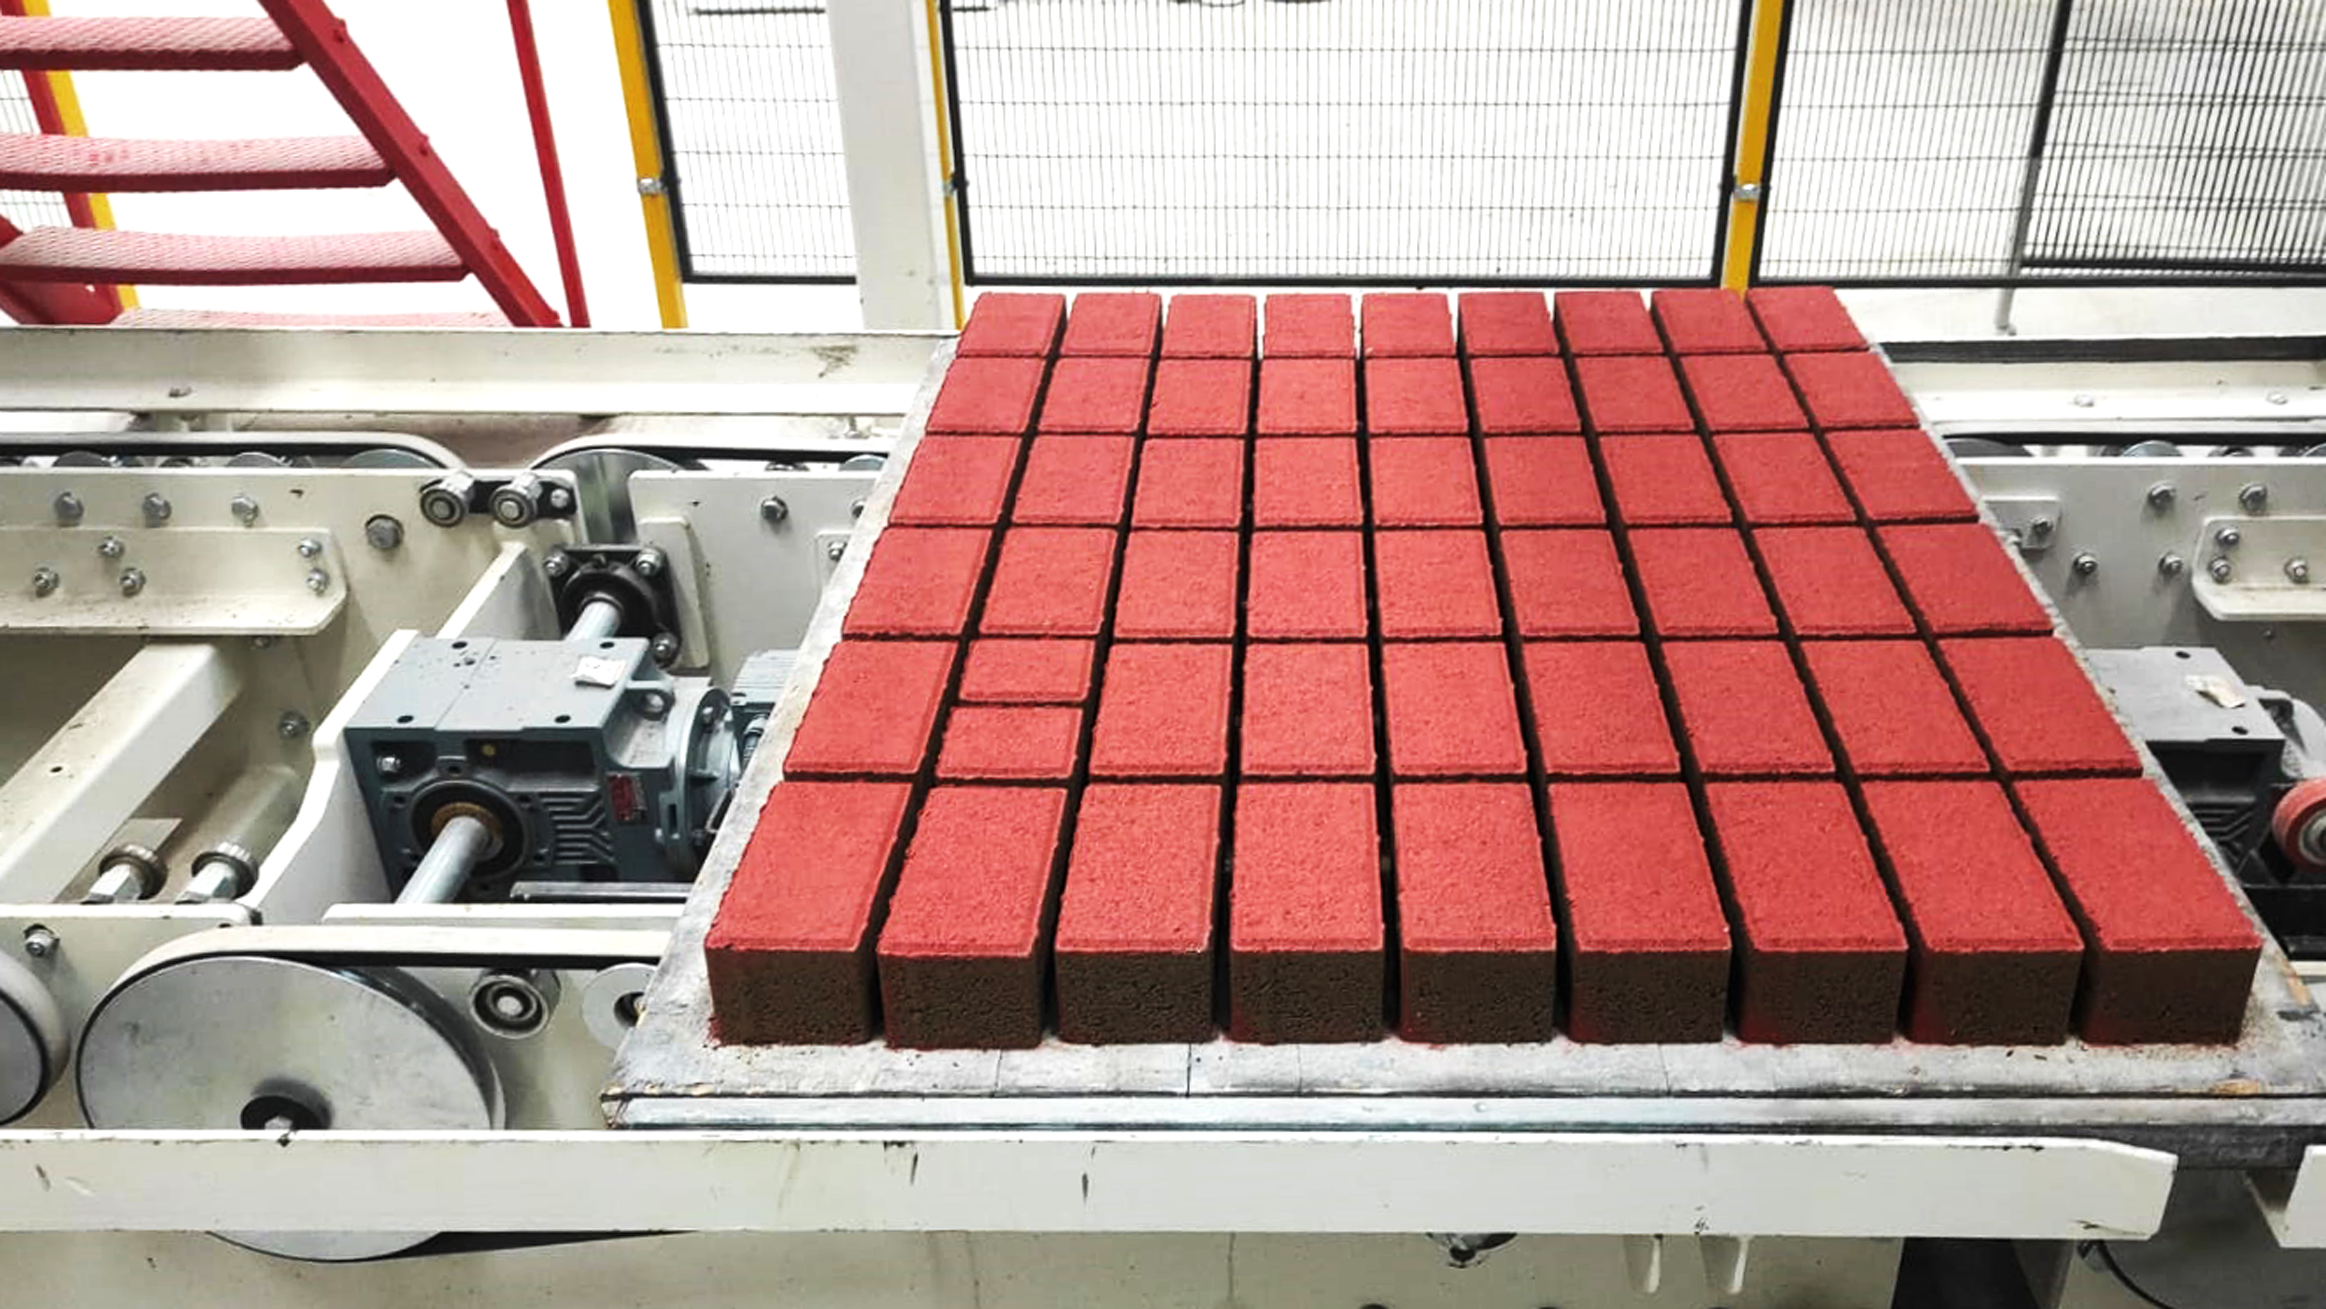
Beton blok ve parke taşı üretiminde ana makineden çıkan ürünler üretim paleti üzerinde yaş taraf taşıma sistemine aktarılır.
Bu bölümün görevi taze ürünleri zarar vermeden kürleme sistemine taşımaktır.
Ana makine her çevrimde yeni ürün çıkarırken yaş taraf taşıma sistemi paleti zamanında alamıyorsa makine bir sonraki üretime geçemez.
Bu nedenle taşıma sistemi ana makinenin çevrim süresinden daha yavaş olmamalıdır.
Ancak burada yalnızca hız değil, hareket kalitesi de önemlidir.
Taze beton ürünler henüz yeterli dayanım kazanmadığı için sert hızlanma, durma veya titreşim ürün kenarlarına zarar verebilir.
Doğru yaş taraf tasarımı hız ile hassas taşıma arasında denge kurmalıdır.
Üretim Paleti Sayısı Nasıl Belirlenmeli?
Üretim paletleri komple beton blok hattının sürekli dolaşan önemli ekipmanlarından biridir.
Ana makineden çıkan palet kürleme sistemine gider, ürün kürlendikten sonra kuru tarafta boşaltılır ve yeniden ana makineye döner.
Bu dolaşım tamamlanmadan aynı palet tekrar üretimde kullanılamaz.
Dolayısıyla tesisteki toplam palet sayısı üretim kapasitesi, kürleme süresi ve hat içindeki taşıma süresine göre hesaplanmalıdır.
Palet sayısının yetersiz olması durumunda ana makine boş palet beklemeye başlayabilir. Gereğinden fazla palet alınması ise yatırım maliyetini ve depolama ihtiyacını artırır.
Bu nedenle palet sayısı da komple hat kapasitesiyle birlikte mühendislik hesabı üzerinden belirlenmelidir.
Kürleme Kapasitesi Ana Makineyle Uyumlu Olmalı
Kürleme sistemi komple beton blok üretim hattının en sık gözden kaçan kapasite noktalarından biridir.
Ana makine ürünleri hızlı şekilde üretse bile bu ürünlerin belirli süre kontrollü ortamda beklemesi gerekir.
Kürleme alanı yetersizse raflar kısa sürede dolar ve yeni ürünlerin alınması mümkün olmaz.
Bu durumda yaş taraf durur, ardından ana makine de üretimi kesmek zorunda kalır.
Kürleme kapasitesi hesaplanırken vardiyada üretilen palet sayısı, ürünün kürleme süresi ve fabrikanın günlük çalışma planı birlikte değerlendirilmelidir.
Özellikle iki veya üç vardiyalı tesislerde kürleme sisteminin yalnızca tek vardiya üretimine göre tasarlanması ciddi darboğaz oluşturabilir.
Kürleme Süresi Kapasite Hesabının Bir Parçasıdır
Kürleme kapasitesini yalnızca raf sayısı üzerinden değerlendirmek yeterli değildir.
Ürünlerin kürleme alanında ne kadar süre kalacağı önemlidir.
Örneğin ürünlerin 12 saat beklediği bir sistem ile 24 saat kaldığı sistem aynı raf kapasitesiyle farklı günlük üretim destekler.
Beton reçetesi, ortam şartları ve hedef ürün özellikleri kürleme süresini etkileyebilir.
Bu nedenle yatırımın başlangıcında yalnızca makine çevrimi değil, ürünün komple proses içindeki toplam dolaşım süresi dikkate alınmalıdır.
Kuru Taraf Ana Makinenin Üretimini Karşılayabilmeli
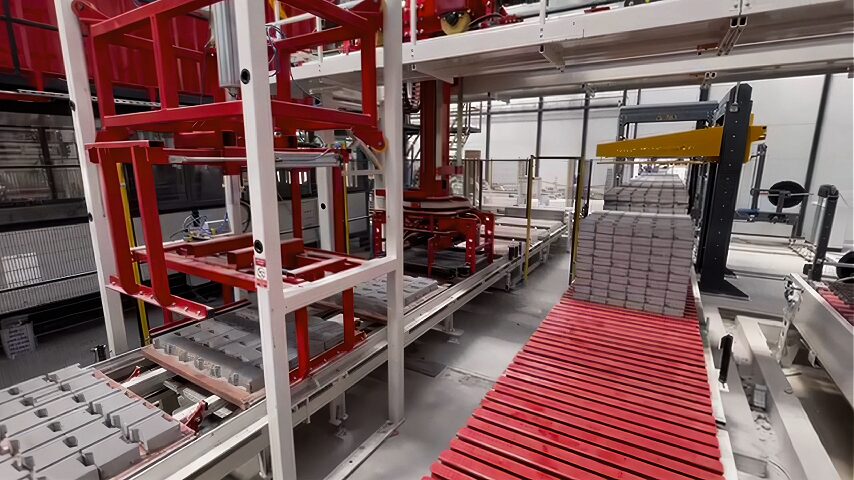
Kürlenen ürünlerin üretim paletlerinden alınması, kontrol edilmesi ve paketlenmesi kuru taraf sisteminin görevidir.
Ana makine ve kürleme sistemi yüksek kapasitede çalışırken kuru taraf yetersiz kalırsa ürünler burada birikmeye başlar.
Bir süre sonra boş üretim paletleri ana makineye zamanında dönemez.
Bu nedenle kuru taraf kapasitesi de ana üretim kapasitesine göre planlanmalıdır.
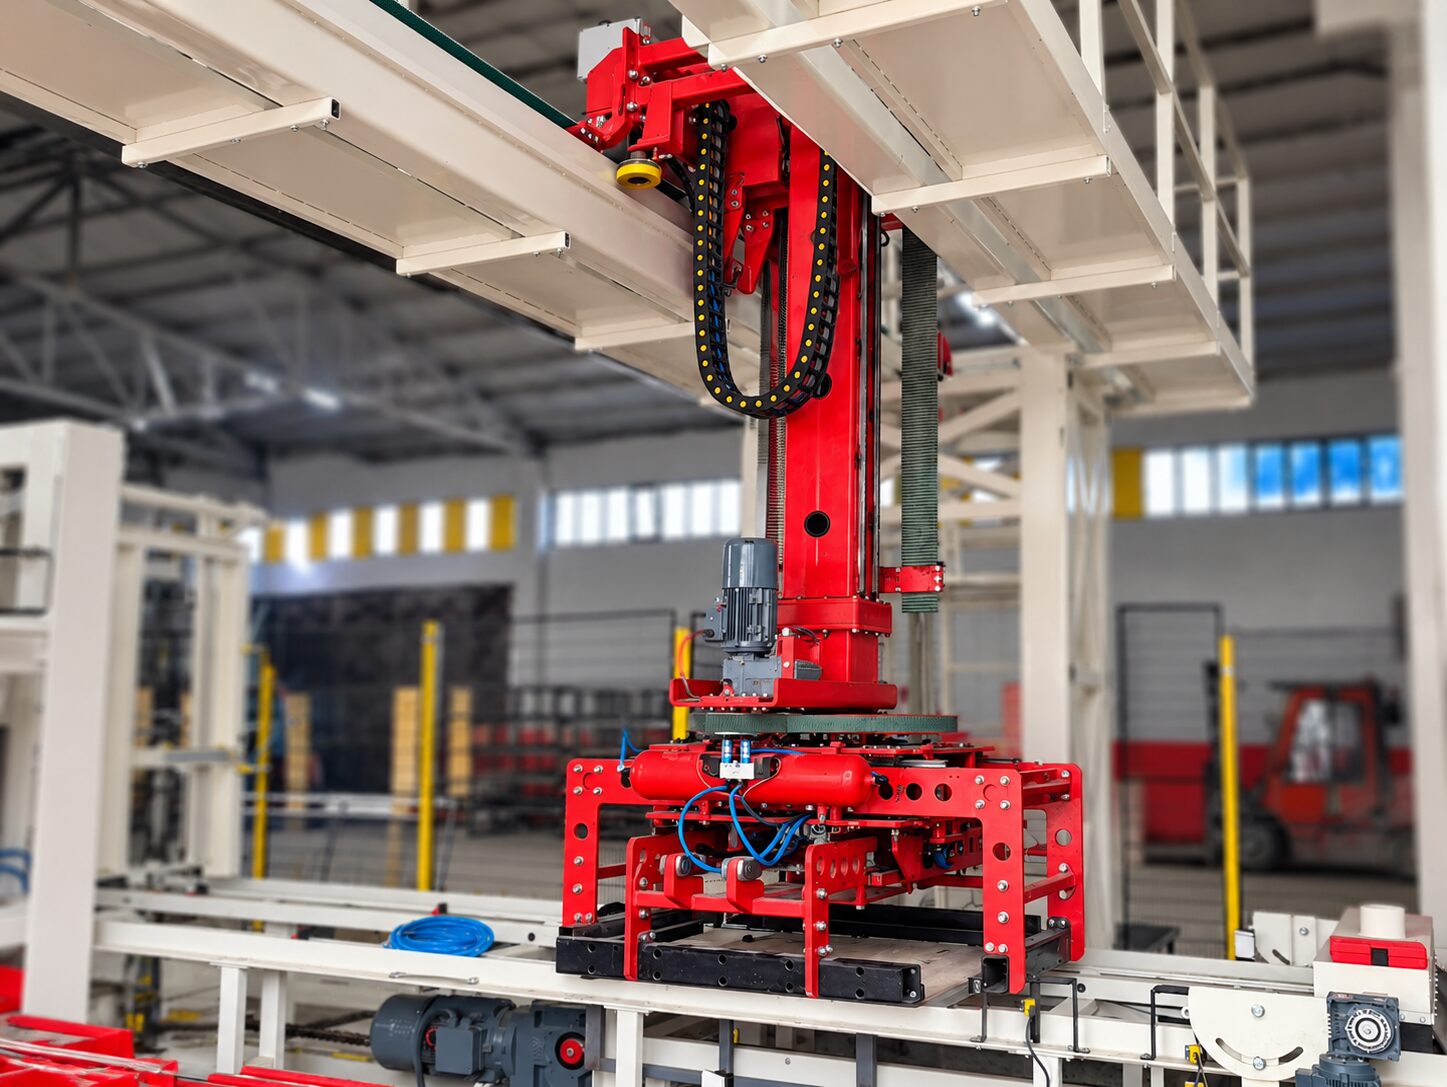
Özellikle otomatik küpleme ve paletleme sistemleri seçilirken yalnızca robot veya mekanik grubun maksimum hareket hızına değil, gerçek ürünün paketleme süresine bakılmalıdır.
Küpleme Sistemi Ürün Çeşitliliğine Uygun Olmalı
Beton blok tesisleri çoğu zaman tek ürün üretmez.
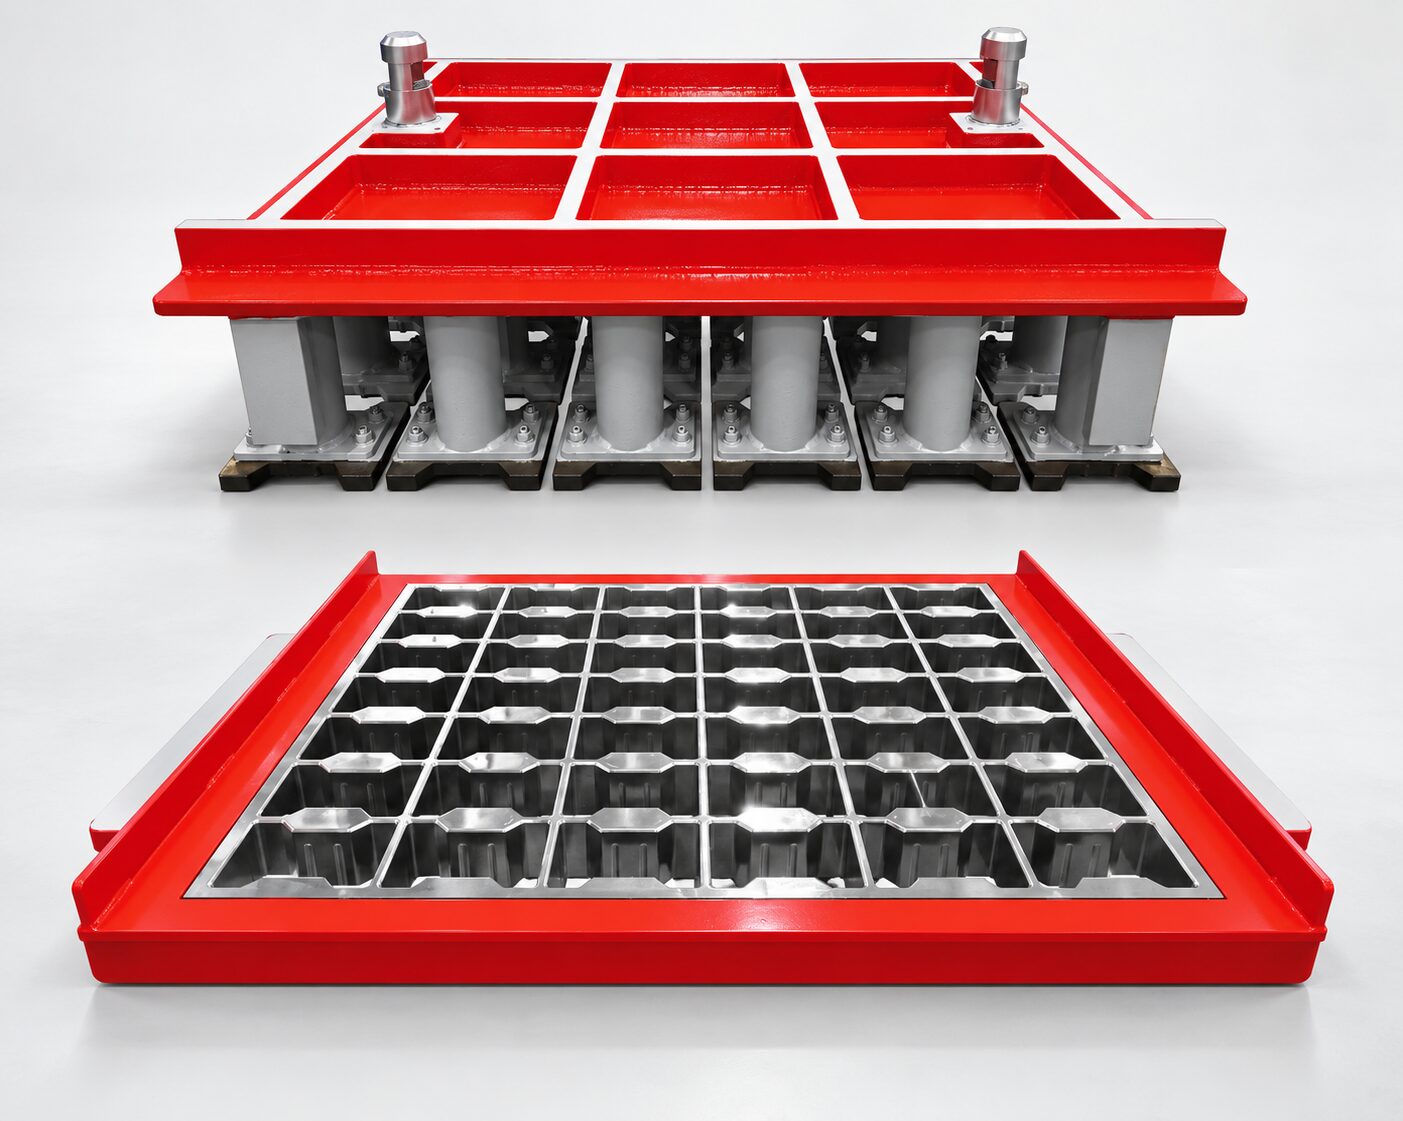
Standart blok, parke taşı, bordür, çim taşı veya farklı peyzaj ürünleri aynı ana makinede farklı kalıplarla üretilebilir.
Bu nedenle kuru tarafın da farklı ürün geometrilerine uyum sağlayabilmesi gerekir.
Bir küpleme sistemi standart bloklarda çok hızlı çalışabilir ancak ağır bordür veya farklı paket düzenlerinde kapasitesi değişebilir.
Bu nedenle yardımcı sistemlerin kapasitesi ürün portföyü üzerinden değerlendirilmelidir.
Yalnızca en kolay paketlenen ürünle yapılan kapasite testi bütün tesisin gerçek performansını temsil etmeyebilir.
Paketleme Sistemi Darboğaz Olabilir
Ürünlerin küplenmesi üretimin sonu değildir.
Ticari palet kullanılıyorsa palet besleme sistemi, ardından çemberleme, streçleme veya farklı ambalaj ekipmanları devreye girebilir.
Küpleme sistemi dakikada belirli sayıda paket hazırlıyor ancak çemberleme ekipmanı daha yavaş çalışıyorsa paketler çıkışta birikir.
Bu durum bir süre sonra bütün kuru tarafın yavaşlamasına neden olabilir.
Bu nedenle paketleme hattı ayrı bir sistem olarak değil, kuru tarafın devamı olarak planlanmalıdır.
Ürün alma, küpleme, ambalajlama ve forklift çıkışı aynı kapasite hedefi etrafında çalışmalıdır.
Forklift Trafiği de Hat Kapasitesinin Parçasıdır
Tam otomatik üretim hattı kurulmasına rağmen mamul paketlerin alınması iyi planlanmamışsa kuru taraf çıkışında yine darboğaz oluşabilir.
Hazır paketler belirli aralıklarla sistemden çıkar ve forklift tarafından stok sahasına taşınır.
Forklift başka işlerle meşgulse veya çıkış alanında yeterli manevra alanı yoksa paketler birikmeye başlayabilir.
Bu nedenle fabrika yerleşiminde forklift rotaları da üretim planının parçasıdır.
Ana üretim akışıyla hammadde ve mamul forklift trafiğinin mümkün olduğunca kesişmemesi hem güvenlik hem de verimlilik açısından avantaj sağlar.
Ana Makineyi Gereğinden Büyük Seçmek Mantıklı mı?
Yatırım planlarında zaman zaman gelecekteki büyüme düşünülerek çok yüksek kapasiteli ana makine tercih edilir.
Belirli kapasite rezervi mantıklı olabilir. Ancak ana makine yardımcı sistemlerden çok daha büyük seçilirse yatırımın önemli bölümü kullanılmadan kalabilir.
Örneğin ana makine %100 kapasiteye ulaşabilecek teknik yapıda olduğu halde beton santrali ve kuru taraf yalnızca %65 seviyesini destekliyorsa büyük makinenin ekonomik avantajı ortaya çıkmaz.
Bu nedenle kapasite rezervi bütün tesiste dengeli olmalıdır.
Ana makine büyürken mikser, kürleme, palet sayısı ve paketleme tarafının da gelecekteki kapasite artışını destekleyebilmesi gerekir.
Yardımcı Sistemleri Gereğinden Büyük Seçmek de Maliyetlidir
Dengenin ters tarafında yardımcı sistemleri aşırı büyük seçmek bulunur.
Ana makine yılda sınırlı üretim yapacaksa çok yüksek kapasiteli beton santrali veya paketleme sistemi uzun süre düşük kullanım oranıyla çalışabilir.
Bu yatırım maliyetini artırdığı gibi bakım ve enerji giderlerinin de gereksiz yükselmesine neden olabilir.
Doğru sistem en büyük sistem değil, hedeflenen üretim için uygun kapasiteye sahip sistemdir.
Yatırım planlamasında bu nedenle “ileride lazım olabilir” yaklaşımının makul bir büyüme senaryosuyla desteklenmesi gerekir.
Yüzde Kaç Kapasite Rezervi Bırakılmalı?
Bütün projelere uygulanabilecek tek bir kapasite rezervi oranı yoktur.
Ürün çeşitliliği, vardiya sayısı ve gelecekteki büyüme planı bu değeri değiştirir.
Ancak yardımcı ekipmanı tam olarak ana makinenin ortalama ihtiyacına eşitlemek de riskli olabilir. Üretim dalgalanmaları ve kısa süreli pikler nedeniyle sistem sürekli sınırda çalışabilir.
Bu nedenle kritik yardımcı sistemlerde makul kapasite rezervi bırakılması faydalıdır.
Rezervin amacı sürekli kullanılmayan dev ekipman satın almak değil, normal üretim değişkenliklerini karşılamak ve gelecekteki küçük kapasite artışlarına alan bırakmaktır.
Tampon Alanlar Ne Zaman Faydalıdır?
Komple üretim hattında bütün sistemlerin her saniye aynı hızda çalışması mümkün değildir.
Bazı bölümlerde kısa süreli tampon alanlar kullanılması sistemi daha esnek hale getirebilir.
Örneğin kuru taraf birkaç dakikalığına durduğunda uygun tampon kapasitesi sayesinde hattın diğer bölümleri hemen durmak zorunda kalmayabilir.
Ancak büyük tampon alanları sürekli kapasite uyumsuzluğunu gizlemek için kullanılmamalıdır.
Bir bölümde her vardiya büyük miktarda ürün birikiyorsa gerçek problem sistem kapasitesinin dengesiz olmasıdır.
Tampon, kısa süreli dalgalanmaları yönetir; kalıcı darboğazın çözümü değildir.
Otomasyon Sistemleri Arasında Haberleşme Olmalı
Komple beton blok üretim hattındaki ekipmanların yalnızca mekanik olarak bağlanması yeterli değildir.
PLC ve otomasyon sistemlerinin de birbirlerinin durumunu bilmesi gerekir.
Örneğin kuru taraf durduysa ana makine bu bilgiyi alabilmeli, beton santrali de gereksiz yeni karışım hazırlamamalıdır.
Benzer şekilde ana makine beton talep ettiğinde mikser ve beton santrali üretim sırasını buna göre yönetebilmelidir.
Sistemler arasındaki doğru haberleşme gereksiz beklemeleri ve malzeme birikimini azaltır.
Tam otomatik tesis kavramının gerçek anlamı da yalnızca her makinenin otomatik olması değil, bütün hattın koordineli çalışmasıdır.
Ana Makine Seçimi Ürün Portföyüne Göre Yapılmalı
Komple tesis dengesi yalnızca kapasite üzerinden kurulmaz.
Üretilecek ürün çeşitleri de sistem tasarımını etkiler.
Örneğin standart beton blok, çift katmanlı parke taşı ve bordür üretimlerinin beton ihtiyacı, çevrim süresi ve paketleme şekli farklı olabilir.
Bu nedenle ana makine seçilirken yatırımcının yalnızca ilk yıl üreteceği ürüne değil, birkaç yıllık ürün planına da bakılması gerekir.
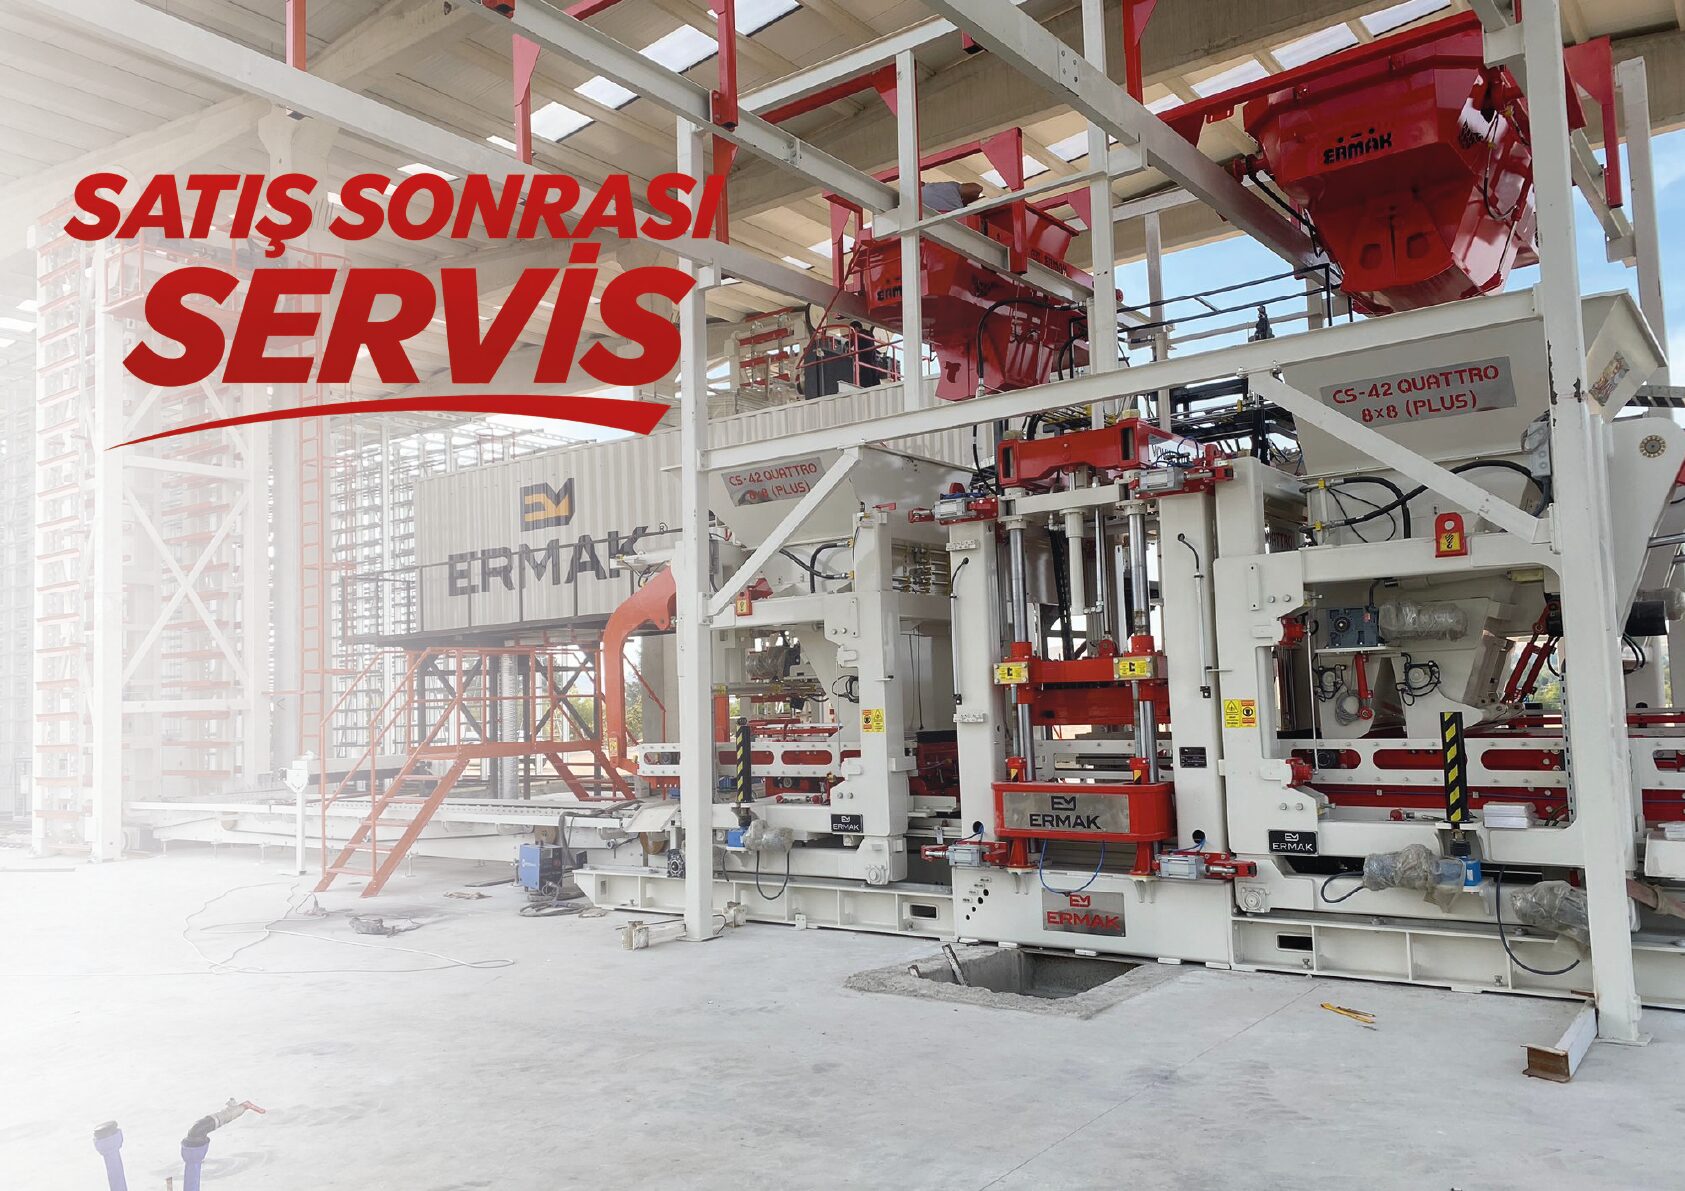
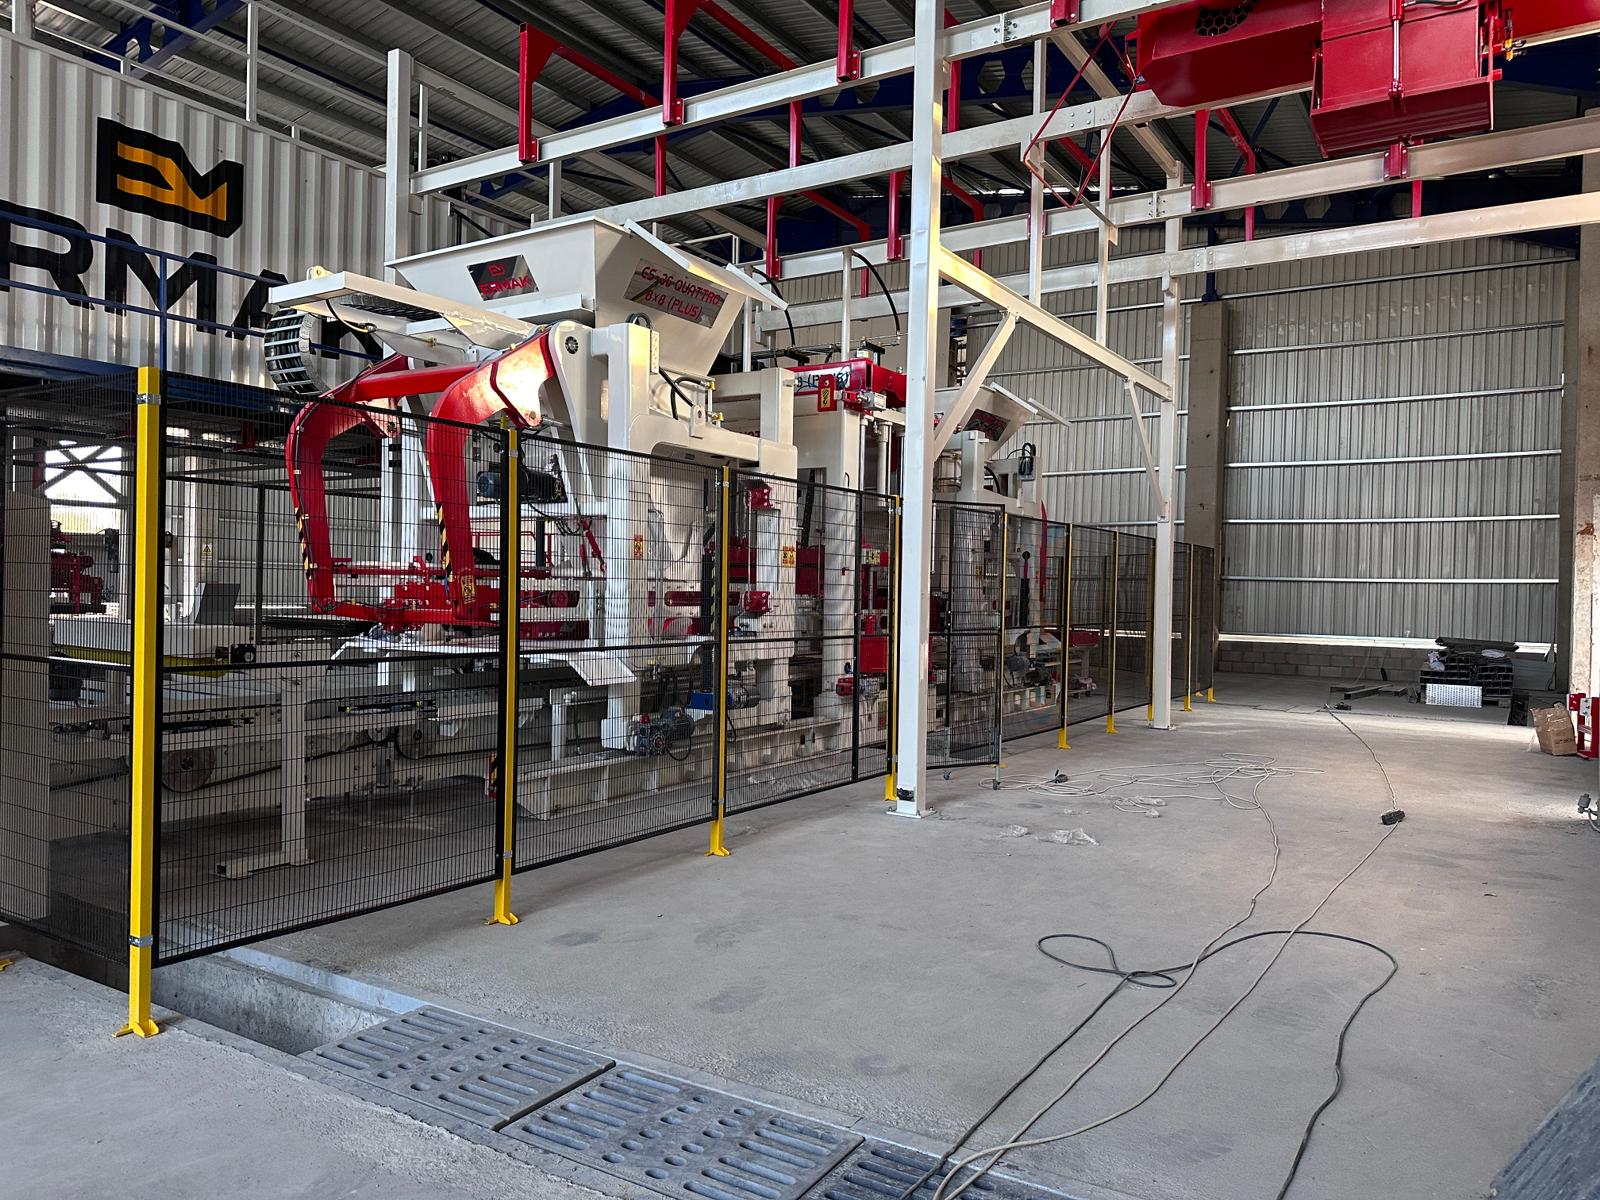
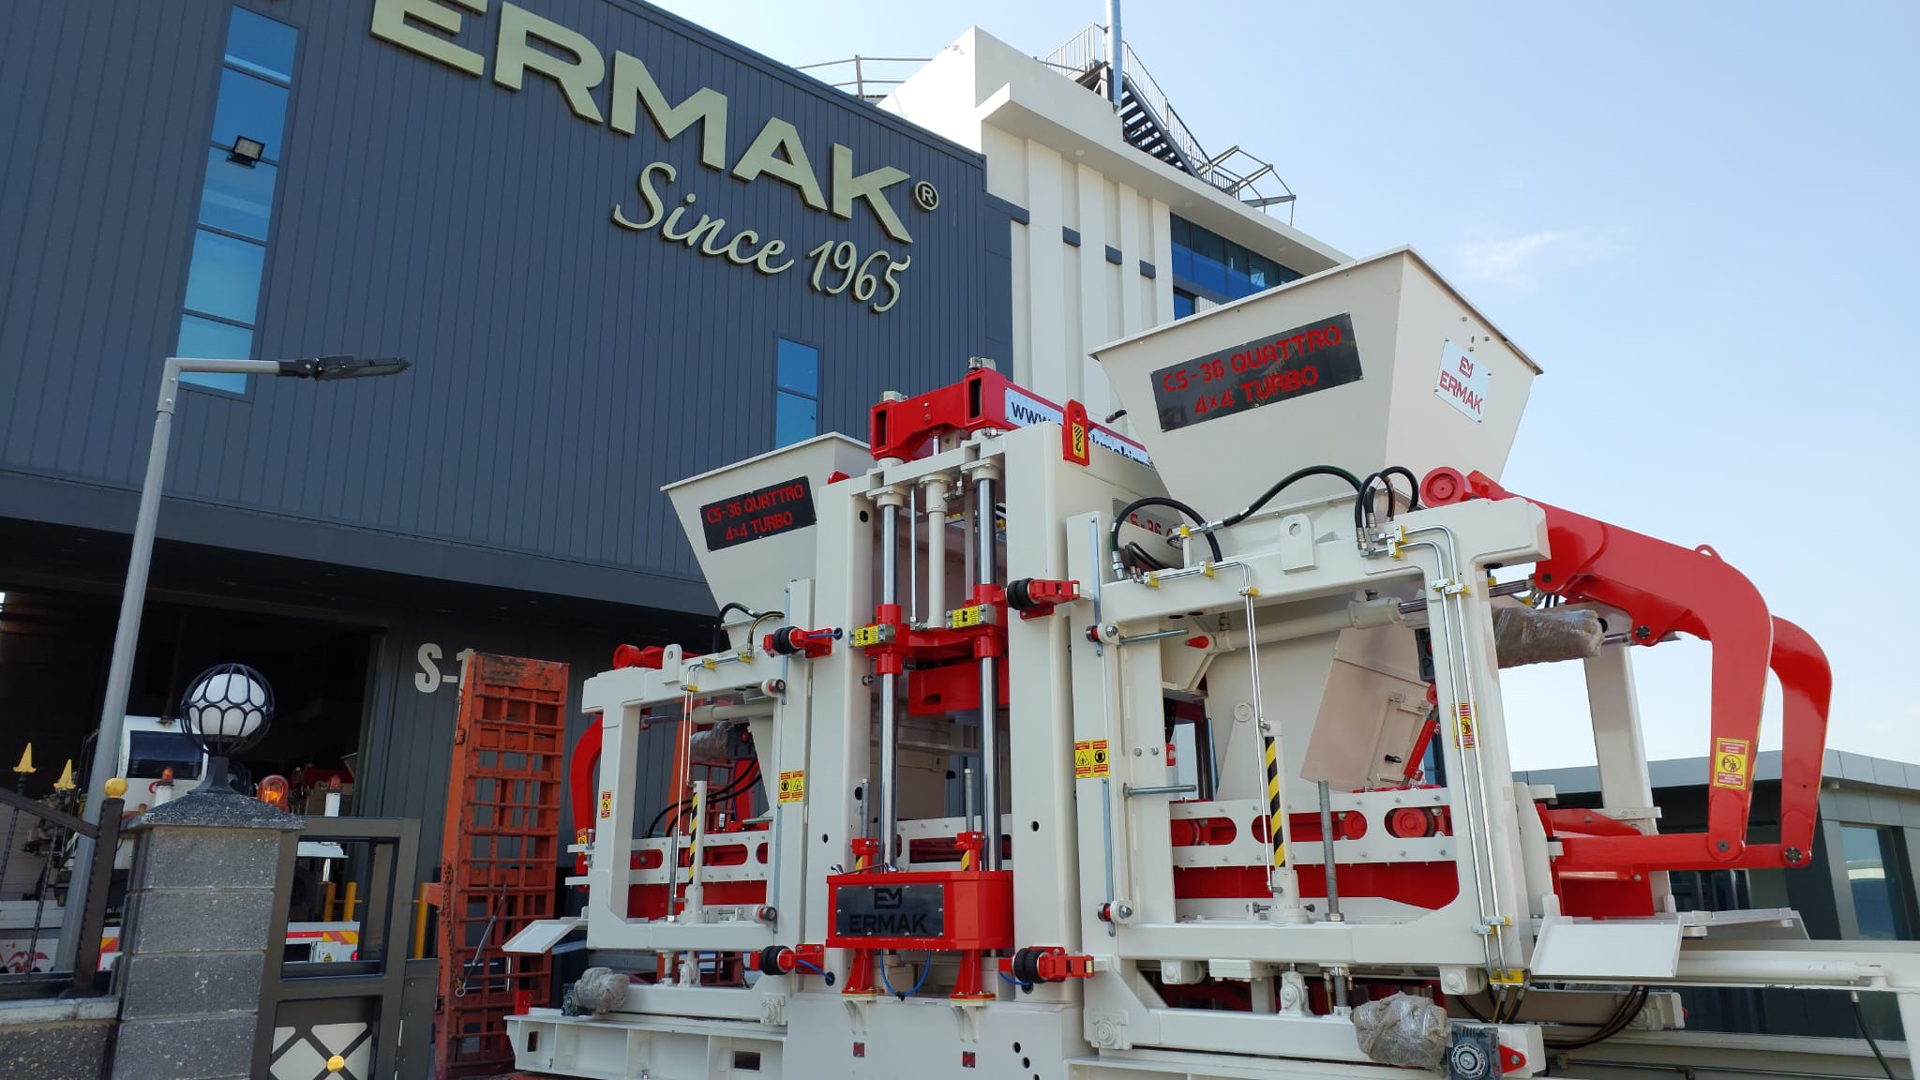
Yüksek kapasite ve farklı beton ürünleri için tasarlanan CS-42 Quattro 8X8 Plus beton blok makinesi gibi bir sistem değerlendirilirken beton hazırlamadan paketlemeye kadar yardımcı ekipmanların da hedef ürün çeşitlerine göre seçilmesi önemlidir.
Ana makinenin ürün esnekliği yüksek ancak kuru taraf yalnızca tek paket düzenine uygunsa tesisin gerçek esnekliği sınırlı kalır.
Kalıp Değişimi Yardımcı Sistemleri de Etkileyebilir
Yeni kalıba geçildiğinde yalnızca ana makinenin üretim parametreleri değişmez.
Yeni ürün daha fazla beton tüketebilir, farklı kürleme alanı gerektirebilir veya tamamen farklı paketleme düzenine sahip olabilir.
Bu nedenle ürün değişiminde komple hattın yeni ürüne uyum sağlaması gerekir.
Özellikle otomatik tesislerde ürün reçetesine bağlı olarak beton santrali, ana makine ve kuru taraf ayarlarının koordineli değiştirilmesi operasyonu kolaylaştırır.
Bu yaklaşım ürün geçişlerinde hata riskini ve başlangıç firesini azaltabilir.
Tesis Dengesi OEE Üzerinden İzlenebilir
Komple üretim hattı devreye alındıktan sonra kapasite dengesinin gerçek üretimde nasıl çalıştığı OEE ve duruş kayıtlarıyla izlenebilir.
Ana makinenin kullanılabilirliği düşükse duruş nedenleri incelenmelidir.
Duruşların büyük bölümü beton bekleme, kuru taraf bekleme veya palet eksikliğinden kaynaklanıyorsa yardımcı sistem dengesi yetersiz olabilir.
Bu sayede tesis kurulduktan sonra da darboğaz analizi yapılabilir.
Üretim verileri gösteriyorsa mikser kapasitesinin artırılması, ek palet alınması veya paketleme sisteminin geliştirilmesi ana makine değişiminden daha ekonomik kapasite artışı sağlayabilir.
Komple Hat Dengesi Toplam Sahip Olma Maliyetini Etkiler
Dengesiz üretim hattı yalnızca kapasite kaybı yaratmaz, toplam sahip olma maliyetini de yükseltir.
Gereğinden büyük ekipmanlar kullanılmayan yatırım sermayesi oluştururken, yetersiz ekipmanlar ana makinenin boşta beklemesine neden olur.
Bekleyen ana makine çalışmasa bile amortismanı, personel maliyeti ve diğer sabit giderleri devam eder.
Aynı zamanda sık dur-kalk yapan hatlarda enerji ve bakım maliyetleri de artabilir.
Bu nedenle TCO açısından en ekonomik tesis, mutlaka en ucuz ekipmanlarla kurulan veya en yüksek kapasiteye sahip olan tesis değildir.
En ekonomik yapı, mevcut pazara ve üretim hedefine uygun kapasitede, dengeli çalışan sistemdir.
Yeni Tesis ile Mevcut Tesis Genişletmesi Aynı Şekilde Planlanmaz
Yeni kurulan tesiste bütün sistemler baştan birlikte tasarlanabilir.
Bu durum beton santrali, ana makine, kürleme, kuru taraf ve stok alanlarının birbirine göre doğru konumlandırılması açısından önemli avantaj sağlar.
Mevcut tesis genişletilirken ise mevcut altyapının sınırları dikkate alınmalıdır.
Daha hızlı ana makine eklemek mevcut beton santralinin veya kürleme sisteminin kapasitesini aşabilir. Bu durumda yatırım beklenen performansı sağlayamaz.
Retrofit projelerinde bu nedenle önce mevcut hattın kapasite haritası çıkarılmalıdır.
Hangi sistemin ne kadar rezerv kapasitesi olduğu belirlenmeden yalnızca ana makineyi büyütmek risklidir.
Tesis Yerleşimi Kapasite Kadar Önemlidir
Aynı ekipmanlar farklı fabrika yerleşimlerinde farklı verimlilik gösterebilir.
Gereksiz uzun konveyörler, kesişen forklift yolları veya bakım alanı bırakılmaması operasyonu zorlaştırabilir.
Bu nedenle komple üretim hattında makine yerleşimi yalnızca ekipmanları binaya sığdırma çalışması değildir.
Hammadde girişi, üretim akışı, kürleme, mamul çıkışı ve bakım erişimi birlikte düşünülmelidir.
Ürün mümkün olduğunca geri dönmeden, kesişmeden ve gereksiz taşıma yapılmadan ilerlemelidir.
Basit bir malzeme akışı uzun vadede hem kapasiteyi hem de işletme güvenliğini olumlu etkiler.
Bakım İçin Alan Bırakılmalı
Kompakt tesis tasarımı bina yatırımını azaltabilir ancak ekipmanların birbirine fazla yaklaştırılması bakım çalışmalarını zorlaştırabilir.
Motor, hidrolik grup veya konveyör parçasının değiştirilebilmesi için yeterli servis alanı bulunmalıdır.
Aksi halde küçük bir bakım için çevredeki başka ekipmanların sökülmesi gerekebilir.
Bu durum planlı bakım süresini ve plansız duruş maliyetini artırır.
Dolayısıyla iyi tesis dengesi yalnızca üretim kapasitesini değil, bakım yapılabilirliğini de kapsar.
Kapasite Artırılmak İstendiğinde Önce Darboğaz Bulunmalı
Çalışan fabrikada talep arttığında ilk düşünce çoğu zaman daha hızlı ana makine almaktır.
Ancak mevcut ana makine zaten önemli süre boyunca beton veya kuru taraf bekliyorsa yeni ve daha hızlı makine problemi çözmeyecektir.
Öncelikle hattın gerçek darboğazı belirlenmelidir.
Beton santrali, mikser, kürleme, üretim paleti sayısı veya paketleme sistemi kapasiteyi sınırlıyor olabilir.
Darboğaz doğru bulunduğunda çok daha düşük yatırım maliyetiyle kapasite artışı elde etmek mümkün olabilir.
Bu nedenle kapasite artışı yatırımından önce birkaç aylık üretim ve duruş verilerini incelemek önemli avantaj sağlar.
Ermak Makine’de Komple Hat Yaklaşımı
Beton blok üretim tesisi yalnızca ana üretim makinesinden oluşmaz. Beton hazırlama, mikser, ürün taşıma, kürleme, kuru taraf ve paketleme ekipmanları aynı üretim hedefi etrafında çalışmalıdır.
Bu nedenle Ermak Makine’de komple tesis projelerini değerlendirirken ana makinenin kapasitesiyle birlikte beton ihtiyacı, üretim paleti dolaşımı, hedef ürün çeşitleri ve kuru taraf yapısı da dikkate alınır.
Amaç tek bir ekipmanı mümkün olan en yüksek kapasitede çalıştırmak değil, ürünün hammaddeden sevkiyata kadar dengeli bir akış içerisinde ilerlemesini sağlamaktır.
Farklı kapasite seçeneklerindeki beton blok makineleri ve tamamlayıcı hat ekipmanlarını birlikte değerlendirmek isteyen yatırımcılar Ermak Makine katalogları üzerinden makine ve tesis çözümlerini inceleyebilir.
Dengeli Üretim Hattının Gerçek Avantajı Nedir?
Komple beton blok tesisinde en güçlü ana makineyi seçmek tek başına yüksek üretim garantisi vermez.
Ana makinenin teknik kapasitesi ancak beton santrali yeterli malzemeyi hazırlayabiliyor, yaş taraf ürünleri taşıyabiliyor, kürleme sistemi üretimi kabul edebiliyor ve kuru taraf aynı tempoda ürünleri paketleyebiliyorsa gerçek değere dönüşür.
Bu nedenle yatırım planlamasında her ekipmanın maksimum değeri yerine ekipmanlar arasındaki kapasite ilişkisine bakılmalıdır.
Dengeli sistem daha az bekleme, daha düzenli üretim ve daha yüksek net satılabilir kapasite sağlar.
Komple beton blok üretim hattında doğru mühendisliğin temel amacı en büyük makineleri bir araya getirmek değil, bütün sistemlerin birbirini beklemeden ve birbirini zorlamadan aynı üretim hedefi doğrultusunda çalışmasını sağlamaktır.
Sık Sorulan Sorular
Komple beton blok üretim hattı hangi sistemlerden oluşur?
Projenin kapsamına göre beton santrali, mikser, ana beton blok makinesi, yaş taraf taşıma sistemi, kürleme, kuru taraf, küpleme ve paketleme sistemlerinden oluşabilir.
Ana makine kapasitesi tesis kapasitesini tek başına belirler mi?
Hayır. Beton hazırlama, kürleme, palet dolaşımı ve kuru taraf kapasitesi de gerçek tesis üretimini etkiler.
Beton santrali kapasitesi nasıl seçilmelidir?
Ana makinenin gerçek beton tüketimi, mikser çevrim süresi, ürün çeşitleri ve vardiya kapasitesi birlikte değerlendirilmelidir.
Mikser ana makineden daha yüksek kapasitede mi olmalı?
Belirli kapasite rezervi faydalı olabilir. Ancak gereğinden büyük mikser seçmek yerine ana makine ihtiyacını kaliteyi koruyarak karşılayabilecek kapasite hedeflenmelidir.
Üretim paleti sayısı neden önemlidir?
Paletler ana makine, kürleme ve kuru taraf arasında sürekli dolaşır. Yetersiz palet sayısı ana makinenin boş palet beklemesine neden olabilir.
Kürleme kapasitesi nasıl hesaplanır?
Günlük üretilen palet sayısı, ürünün kürleme alanında kalma süresi ve vardiya planı birlikte değerlendirilmelidir.
Kuru taraf ana makineden yavaşsa ne olur?
Ürünler kuru tarafta birikmeye başlayabilir ve boş üretim paletleri ana makineye geç dönebilir. Bu durum bütün hattın kapasitesini düşürebilir.
Paketleme sistemi de tesis kapasitesini sınırlayabilir mi?
Evet. Küpleme, çemberleme veya mamul çıkışı yetersizse kuru taraf darboğaz oluşturabilir.
Ana makineyi gelecekteki büyüme için gereğinden büyük seçmek doğru mudur?
Makul kapasite rezervi faydalıdır ancak yardımcı sistemler aynı büyümeyi desteklemiyorsa büyük ana makinenin kapasitesi kullanılamaz.
Yardımcı sistemlerde kapasite rezervi gerekli midir?
Normal üretim dalgalanmalarını ve makul büyümeyi karşılamak için belirli rezerv faydalı olabilir. Oran proje şartlarına göre belirlenmelidir.
Komple üretim hattında otomasyon sistemlerinin haberleşmesi neden önemlidir?
Beton santrali, ana makine ve kuru taraf birbirlerinin durumunu bildiğinde gereksiz üretim, bekleme ve ürün birikimi azaltılabilir.
Tesis kapasitesi artırılmak istendiğinde hangi ekipman değiştirilmelidir?
Önce mevcut hattın darboğazı belirlenmelidir. Problem her zaman ana makine olmayabilir; mikser, kürleme veya paketleme sistemi kapasiteyi sınırlıyor olabilir.
Tesis yerleşimi üretim kapasitesini etkiler mi?
Evet. Gereksiz taşıma mesafeleri, kesişen forklift yolları ve kötü bakım erişimi üretim verimliliğini olumsuz etkileyebilir.
Komple hat seçiminde ürün çeşitliliği neden önemlidir?
Farklı ürünler beton tüketimi, çevrim süresi, kürleme ve paketleme açısından farklı ihtiyaçlar oluşturabilir. Yardımcı sistemlerin de hedef ürün portföyüne uyumlu olması gerekir.
Komple beton blok üretim hattında en önemli planlama prensibi nedir?
En önemli prensip, ana makineyi ve bütün yardımcı sistemleri tek tek maksimum kapasiteye göre değil, aynı gerçek üretim hedefini sürdürülebilir biçimde karşılayacak şekilde dengelemektir.