Beton blok, parke taşı ve bordür üretim tesislerinde plansız duruşların maliyeti çoğu zaman arızalanan parçanın fiyatından çok daha yüksektir. Bir sensör, valf veya mekanik bağlantı elemanı düşük maliyetli olabilir; ancak bu parça bulunamadığı için ana üretim hattı saatlerce veya günlerce çalışamıyorsa gerçek kayıp üretilemeyen ürün miktarı üzerinden ortaya çıkar.
Bu nedenle yedek parça yönetimi yalnızca depoda mümkün olduğunca fazla parça bulundurmak anlamına gelmez. Doğru yaklaşım, hangi parçaların üretim açısından kritik olduğunu belirlemek, bunların tedarik sürelerini bilmek ve makul stok seviyeleri oluşturmaktır.
İyi hazırlanmış bir kritik yedek parça stratejisi bakım ekibinin arızalara daha hızlı müdahale etmesini sağlarken, gereksiz stok maliyetlerinin de önüne geçebilir. Amaç her parçadan yedek almak değil, üretim durduğunda beklenmesi en pahalı olacak parçaları önceden belirlemektir.
Kritik Yedek Parça Nedir?
Bir parçayı kritik yapan yalnızca fiyatı veya fiziksel büyüklüğü değildir. Kritik parça, arızalandığında üretimin tamamını veya önemli bölümünü durdurabilen ve kısa sürede ikame edilemeyen parçadır.
Örneğin küçük bir sensör, ana makinenin otomatik çevriminin devam etmesi için zorunluysa üretim açısından kritik olabilir. Buna karşılık çok daha pahalı bir mekanik parça, aşınması uzun süre önceden takip edilebiliyor ve üretimi hemen durdurmuyorsa aynı seviyede acil stok gerektirmeyebilir.
Bu nedenle kritikliği değerlendirirken dört temel konu birlikte düşünülmelidir: parçanın arızalanma olasılığı, arıza halinde üretime etkisi, yeni parçanın tedarik süresi ve alternatif çözüm bulunup bulunmadığı.
Bu yaklaşım yedek parça stokunu daha kontrollü hale getirir.
Her Parçayı Stoklamak Neden Doğru Değildir?
Beton blok üretim hattında binlerce farklı komponent bulunabilir. Bunların tamamından bir veya birkaç adet yedek bulundurmak hem yüksek sermaye bağlar hem de yıllarca kullanılmayacak parçaların rafta kalmasına neden olur.
Özellikle pahalı elektrik ve hidrolik komponentlerde gereksiz stok ciddi maliyet oluşturabilir. Bazı elektronik parçalar yıllar içerisinde teknolojik olarak eskiyebilir veya yeni modellerle değiştirilebilir.
Bu nedenle yedek parça yönetiminin hedefi en büyük depoyu kurmak değildir.
Doğru hedef, minimum stok yatırımıyla maksimum üretim güvenliği sağlamaktır.
Bunun için parçaların önem derecesine göre sınıflandırılması gerekir.
Parçalar Kritiklik Seviyesine Göre Nasıl Ayrılabilir?
Pratik bir sistemde yedek parçalar birkaç gruba ayrılabilir.
Birinci grupta arızalandığında ana hattı tamamen durduran ve kısa sürede temin edilmesi zor olan parçalar bulunur. Bunların tesiste yedek olarak bulundurulması güçlü şekilde değerlendirilmelidir.
İkinci grupta üretimi etkileyen ancak geçici çözümle belirli süre çalışmaya devam edilebilen parçalar yer alabilir. Bu parçalar için üretici veya yerel tedarikçide hızlı erişim yeterli olabilir.
Üçüncü grupta ise kolay bulunan, standart ve üretimi doğrudan durdurmayan parçalar bulunabilir. Bunların yüksek miktarda stoklanmasına çoğu zaman gerek yoktur.
Bu sınıflandırmanın çok karmaşık olması gerekmez. Önemli olan bakım ekibinin hangi parçanın kaybolmasının veya arızalanmasının ne kadar ciddi sonuç yaratacağını bilmesidir.
Tedarik Süresi Kritiklik Hesabında Neden Önemlidir?
Bir parçanın fabrikada stoklanıp stoklanmayacağına karar verirken tedarik süresi en önemli kriterlerden biridir.
Yerel pazardan aynı gün alınabilecek standart bir komponentin yedeğini büyük miktarda depolamak gereksiz olabilir. Buna karşılık üreticiye özel bir mekanik parçanın hazırlanması, işlenmesi ve uluslararası kargoyla gönderilmesi haftalar sürebilir.
Bu durumda arıza olasılığı düşük olsa bile parçanın üretim açısından riski yüksektir.
Özellikle yurt dışındaki beton blok tesislerinde bu konu daha önemlidir. Parça üretici fabrikasında hazır olsa bile gümrük, nakliye ve yerel lojistik nedeniyle müşteriye ulaşması zaman alabilir.
Bu nedenle kritik yedek parça listesi oluşturulurken yalnızca üretim süresi değil, parçanın müşterinin fabrikasına gerçek ulaşım süresi dikkate alınmalıdır.
Küçük Parçalar Büyük Duruşlara Neden Olabilir
Plansız duruş analizlerinde ilginç sonuçlardan biri, üretimi durduran parçanın her zaman pahalı ekipman olmamasıdır.
Bir sensör, röle, kontaktör veya küçük bir valf arızası otomatik sistemin tamamen durmasına neden olabilir.
Bu tür parçaların avantajı genellikle düşük maliyetli ve fiziksel olarak küçük olmalarıdır. Bu nedenle üretim açısından kritik olan düşük maliyetli komponentlerden sınırlı miktarda stok bulundurmak oldukça ekonomik olabilir.
Örneğin yüzlerce veya binlerce avroluk üretim kaybını önleyebilecek düşük maliyetli bir parçanın depoda bulunması, yedek parça stratejisinin en kolay kazanımlarından biridir.
Standart Endüstriyel Parçalar ile Özel Parçalar Ayrılmalı
Beton blok makinelerinde bazı komponentler standart endüstriyel ürünlerdir. Sensörler, elektrik ekipmanlarının bir bölümü, rulmanlar veya bazı hidrolik komponentler farklı tedarikçilerden temin edilebilir.
Buna karşılık kalıp bağlantıları, özel mekanik gruplar veya makineye özgü üretilmiş parçalar yalnızca üreticiden veya teknik çizime göre özel imalatla temin edilebilir.
Bu iki grup için aynı stok stratejisi uygulanmamalıdır.
Standart parçalar için yerel tedarik kanalları oluşturmak stok ihtiyacını azaltabilir. Özel parçalar için ise üreticiyle birlikte kritik parça listesi hazırlanması daha doğru olur.
Makine teslim edilirken hangi parçaların standart, hangilerinin makineye özel olduğunun bilinmesi bakım ekibinin işini önemli ölçüde kolaylaştırır.
Makinenin Seri Numarası Yedek Parça Yönetiminde Neden Önemlidir?
Aynı beton blok makinesi modeli yıllar içerisinde farklı komponentlerle üretilebilir. Elektrik, hidrolik veya otomasyon tarafında ürün serileri değişebilir.
Bu nedenle müşteri “aynı modelden yedek parça” istediğinde yalnızca makine modelinin bilinmesi her zaman yeterli olmayabilir.
Seri numarası üzerinden makinenin gerçek üretim konfigürasyonuna ulaşılabilmesi gerekir.
Hangi motor, sensör, valf veya mekanik parça kullanıldığı kayıt altında tutulduğunda yedek parça talebi çok daha hızlı sonuçlanabilir.
Özellikle yıllar sonra gelen servis taleplerinde bu kayıt sistemi büyük önem taşır.
İyi bir yedek parça organizasyonu parçayı yalnızca depoda tutmaz; hangi parçanın hangi makineye ait olduğunu da bilir.
Başlangıç Yedek Parça Paketi Nasıl Hazırlanmalı?
Yeni bir beton blok makinesi teslim edilirken başlangıç yedek parça paketi hazırlanması faydalıdır.
Ancak bu paket standart olarak herkese aynı şekilde verilmek yerine tesisin kullanım şartlarına göre şekillendirilebilir.
Makinenin günde kaç saat çalışacağı, bulunduğu ülke, yerel tedarik imkanları ve üretimin ne kadar kritik olduğu dikkate alınmalıdır.
Tek vardiya çalışan ve üreticiye yakın bir tesisle, üç vardiya çalışan ve uluslararası kargo süresi uzun olan bir fabrikanın aynı stok seviyesine ihtiyacı olmayabilir.
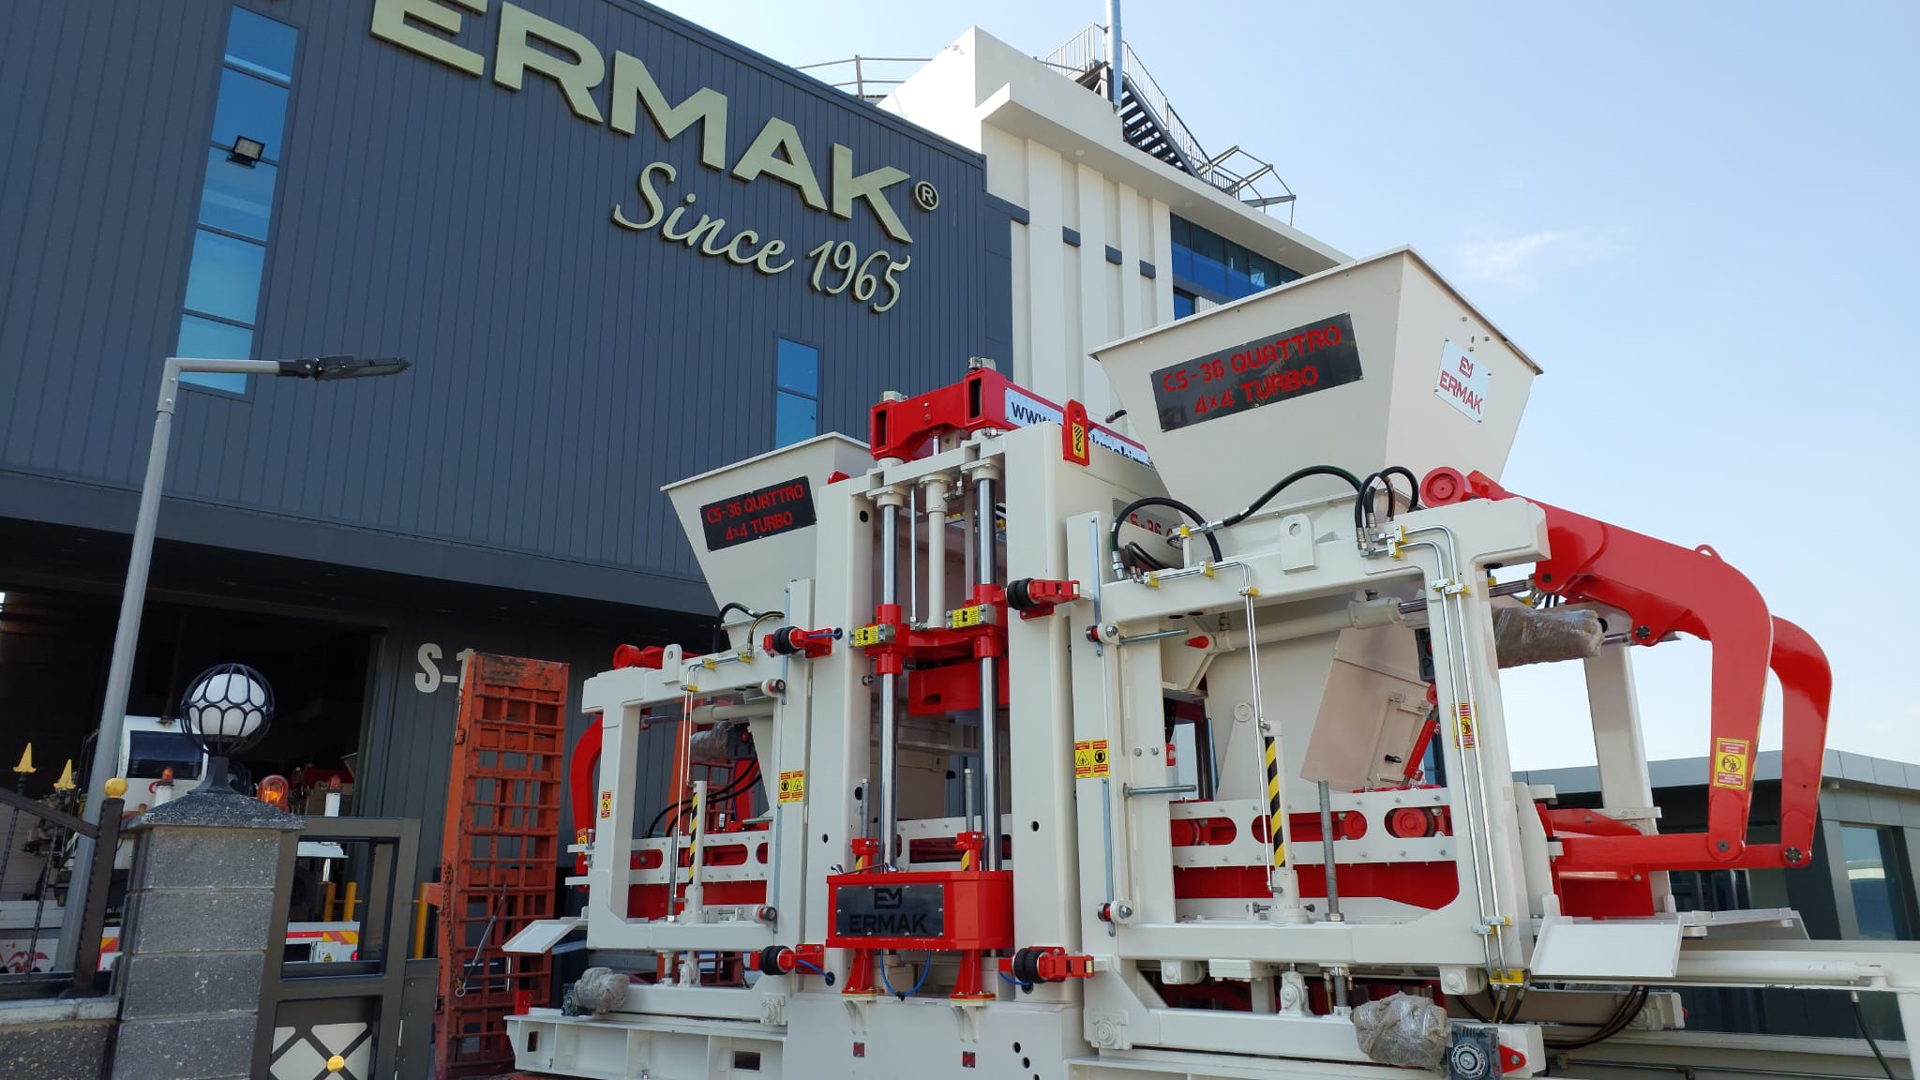
Örneğin CS-42 Quattro 8X8 Plus beton blok makinesi gibi yüksek üretim kapasitesine yönelik bir sistemde plansız duruşun saatlik ekonomik etkisi yüksek olabilir. Bu nedenle başlangıç yedek parça planının da tesisin üretim hacmiyle birlikte değerlendirilmesi gerekir.
Kritik Parça Stoğu Üretim Kapasitesiyle İlişkili Olmalı
Aynı parça iki farklı fabrikada farklı kritiklik seviyesine sahip olabilir.
Düşük kapasitede çalışan bir tesiste birkaç saatlik duruş siparişleri ciddi şekilde etkilemeyebilir. Yüksek kapasitede ve üç vardiya çalışan bir fabrikada ise aynı duruş binlerce ürünün üretilememesi anlamına gelebilir.
Bu nedenle stok kararının yalnızca parçanın fiyatına göre verilmesi doğru değildir.
Parçanın arızası halinde saatlik üretim kaybı hesaplanmalıdır.
Basit bir örnekte, bir parçanın yedeği 500 euro olabilir ancak arıza halinde tesisin her saat 3.000 euro değerinde üretim kaybetmesine neden oluyorsa o parçayı stoklamamak ekonomik açıdan mantıklı olmayabilir.
Plansız Duruş Maliyeti Nasıl Hesaplanabilir?
Bir yedek parçanın stoklanıp stoklanmayacağını değerlendirmek için duruş maliyetini yaklaşık olarak hesaplamak faydalıdır.
Basit yaklaşım:
Saatlik satılabilir üretim × ürün başına katkı değeri × beklenen duruş süresi
şeklinde düşünülebilir.
Buna personelin bekleme süresi, sevkiyat gecikmesi veya müşteriye karşı oluşabilecek ticari riskler de eklenebilir.
Bu hesap yapıldığında bazı yedek parçaların aslında stok maliyetinin çok düşük olduğu görülür.
Örneğin bir komponentin depoda üç yıl bekleme ihtimali bulunabilir. Ancak tek bir arıza durumunda önleyeceği üretim kaybı stok maliyetinin onlarca katıysa ekonomik gerekçesi güçlüdür.
Minimum ve Maksimum Stok Seviyesi Belirlenmeli
Kritik parçanın depoda bulunmasına karar verildikten sonra ne kadar stok tutulacağı belirlenmelidir.
Her kritik parçadan onlarca adet bulundurmak gerekmez.
Parçanın kullanım sıklığı, tedarik süresi ve son yıllardaki tüketim miktarı dikkate alınarak minimum stok seviyesi belirlenebilir.
Örneğin depoda en az iki adet bulunması gereken parçanın biri kullanıldığında sistem otomatik veya manuel olarak yeni sipariş oluşturabilir.
Bu yaklaşım, parçanın tamamen bitmesinden sonra sipariş verilmesi riskini azaltır.
Yüksek tüketimli aşınma parçalarında ise yalnızca minimum değil, maksimum stok seviyesi de belirlenerek gereğinden fazla sermayenin depoda tutulmasının önüne geçilebilir.
Aşınma Parçaları ile Arıza Parçaları Aynı Şekilde Yönetilmemeli
Bazı parçaların ne zaman değiştirileceği yaklaşık olarak tahmin edilebilir.
Filtreler, belirli keçeler veya mekanik aşınma parçaları üretim süresine göre planlı şekilde değiştirilebilir.
Bu parçalar için tüketim tahmini yapılabilir ve bakım planına göre stok tutulabilir.
Buna karşılık sensör, elektrik kartı veya bazı valflerde arıza zamanı önceden kesin olarak bilinemez.
Bunların stok stratejisinde arıza olasılığı ve tedarik süresi daha fazla önem kazanır.
Dolayısıyla yedek parça deposunda planlı tüketilecek parçalar ile beklenmedik arızaya karşı tutulan parçalar ayrı değerlendirilmelidir.
Kalıp Parçaları da Yedek Parça Stratejisine Dahil Edilmeli
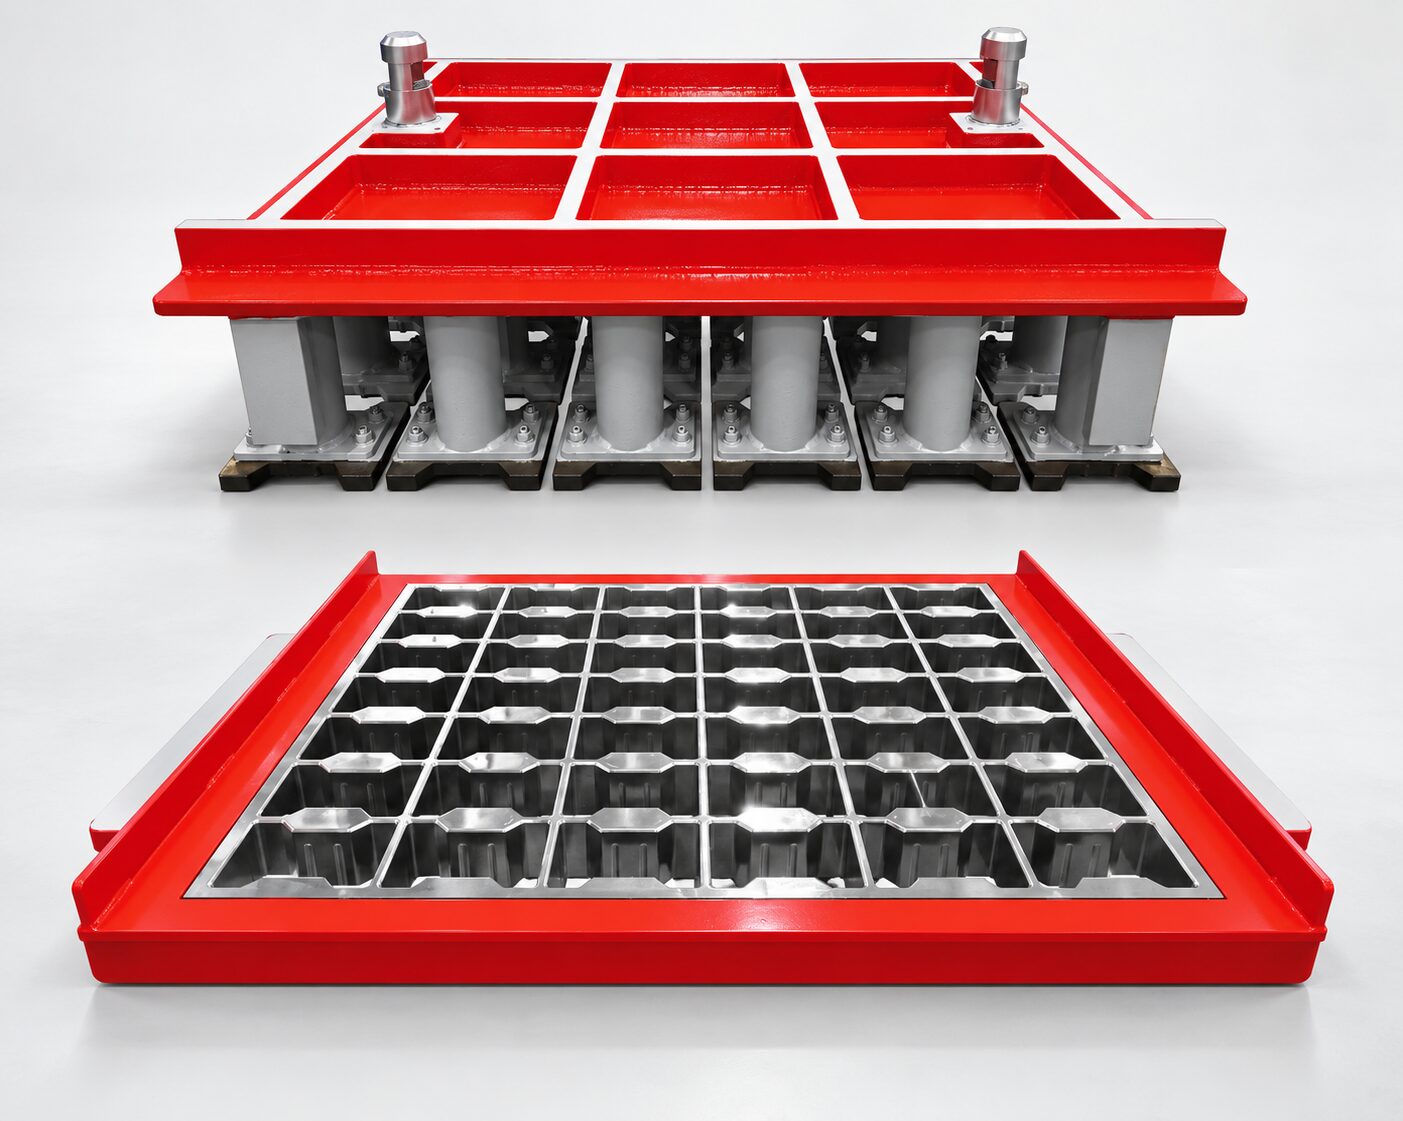
Beton blok ve parke taşı üretiminde kalıp, doğrudan ürün kalitesini etkileyen kritik ekipmanlardan biridir.
Kalıbın aşınan veya değiştirilebilir parçaları bulunuyorsa bunların tedarik süreleri de bilinmelidir.
Özellikle sürekli üretilen ana ürünün kalıbında oluşacak ciddi bir problem üretim programını tamamen değiştirebilir.
Bu nedenle yüksek hacimli ürünlerde kalıp bakım ve yedekleme stratejisi de genel yedek parça planının parçası olmalıdır.
Her kalıbın ikinci bir kopyasını satın almak ekonomik olmayabilir. Ancak kritik kalıpların bakım planının düzenli yapılması ve gerektiğinde ne kadar sürede yeniden üretilebileceğinin bilinmesi önemlidir.
Bakım Verileri Yedek Parça Stokunu Nasıl İyileştirir?
Yedek parça stratejisinin ilk hali çoğu zaman üretici deneyimi ve makinenin teknik yapısı üzerinden hazırlanır.
Ancak tesis çalışmaya başladıktan sonra gerçek bakım verileri çok daha değerli hale gelir.
Hangi parçalar ne sıklıkla değişiyor? Hangi arızalar en fazla duruşa neden oluyor? Hangi parçalar yıllardır rafta duruyor?
Bu soruların cevapları stok politikasının düzenli olarak güncellenmesini sağlar.
Örneğin başlangıçta kritik kabul edilmeyen bir sensör yılda üç kez üretimi durduruyorsa stok seviyesi artırılabilir. Buna karşılık beş yıldır hiç kullanılmayan çok pahalı bir parçanın yeni makine yatırımlarında stoklanması tekrar değerlendirilebilir.
Yedek parça stratejisi bir kez hazırlanıp unutulan sabit liste olmamalıdır.
OEE Verileri Kritik Parça Analizinde Kullanılabilir
Üretim tesisinde OEE ve duruş kayıtları düzenli tutuluyorsa yedek parça kararları çok daha sağlam veriye dayanabilir.
Örneğin yıllık duruş süresinin önemli bir bölümünün aynı komponent grubundan kaynaklandığı görülebilir.
Bu durumda yalnızca daha fazla yedek parça stoklamak yerine problemin temel nedeni de araştırılmalıdır.
Sürekli aynı sensör arızalanıyorsa sensörü depoda tutmak duruş süresini azaltır ancak esas problem titreşim, kablolama veya yanlış montaj olabilir.
İyi yedek parça stratejisi bu nedenle bakım mühendisliğinin yerine geçmez.
Amaç aynı arızayı sürekli daha hızlı onarmak değil, mümkün olduğunda tekrar etmesini de önlemektir.
Tedarikçi Bağımlılığı Nasıl Azaltılabilir?
Bazı üretim tesislerinde basit bir parçanın bile yalnızca makine üreticisinden alınabildiği görülür.
Bu durum uzun vadede hem maliyet hem de tedarik süresi açısından risk oluşturabilir.
Makineye özel parçaların üretici tarafından sağlanması doğal olmakla birlikte standart endüstriyel komponentlerde müşterinin teknik kodlara ve doğru parça bilgisine erişebilmesi önemlidir.
Böylece uygun olan parçalar yerel tedarikçilerden de temin edilebilir.
Bu yaklaşım özellikle uluslararası müşteriler açısından servis süresini önemli ölçüde kısaltabilir.
Yedek parça stratejisinin amacı müşteriyi sürekli büyük stok tutmaya zorlamak değil, ihtiyaç duyduğunda parçaya mümkün olan en hızlı şekilde erişmesini sağlamaktır.
Eskiyen Elektronik Komponentler Nasıl Yönetilmeli?
Beton blok makinesinin mekanik şasesi çok uzun yıllar kullanılabilir. Ancak PLC, operatör paneli, sürücü veya bazı elektronik komponentlerin ürün yaşam döngüsü daha kısa olabilir.
Üretici bir komponent serisini zamanla üretimden kaldırabilir.
Bu nedenle eski makinelerde yedek parça yönetimi yalnızca stok bulundurmakla çözülmez. Alternatif komponent veya modernizasyon planı gerekebilir.
Örneğin kritik bir elektronik komponent artık üretilmiyorsa son üretim döneminde stratejik stok yapılabilir veya kontrol sistemi daha yeni teknolojiye geçirilebilir.
Bu yaklaşım makinenin mekanik ömrü devam ederken elektronik sistem nedeniyle kullanım dışı kalmasını önlemeye yardımcı olur.
Depodaki Yedek Parçaların Kendisi de Kontrol Edilmeli
Bir parçayı depoya koymak onun yıllar sonra kesinlikle kullanılabilir olacağı anlamına gelmez.
Bazı conta, hortum veya elektronik ürünler depolama koşullarından etkilenebilir.
Nem, sıcaklık, toz veya uygunsuz depolama parçaların raf ömrünü azaltabilir.
Bu nedenle kritik yedek parçalar düzenli bir stok sisteminde tutulmalı, doğru etiketlenmeli ve gerektiğinde periyodik olarak kontrol edilmelidir.
Özellikle uzun süre kullanılmayan pahalı komponentlerin çalışma durumunun gerektiğinde doğrulanması faydalı olabilir.
Parça Kodlama Sistemi Neden Önemlidir?
Arıza anında bakım ekibinin doğru parçayı hızlı şekilde bulması gerekir.
Depoda parça bulunmasına rağmen hangi rafta olduğunun veya hangi makineye ait olduğunun bilinmemesi gerçek bir stok yönetimi değildir.
Her parçanın belirli kod, açıklama ve mümkünse makine bağlantısıyla kayıt altına alınması gerekir.
Parça kartında üretici kodu, alternatif parça bilgisi, minimum stok seviyesi ve kullanıldığı makine gibi bilgiler bulunabilir.
Bu sistem özellikle birden fazla beton blok makinesinin bulunduğu büyük tesislerde önemli avantaj sağlar.
Yedek Parça Deposu Bakım Ekibiyle Birlikte Yönetilmeli
Yedek parça satın alma yalnızca satın alma departmanına bırakıldığında bazı teknik detaylar gözden kaçabilir.
Satın alma ekibi fiyat ve teslim süresini değerlendirirken bakım ekibi parçanın gerçek teknik önemini bilir.
Bu nedenle kritik stok kararları ortak verilmelidir.
Bir parçanın pahalı olması satın alınmaması için tek başına gerekçe değildir. Aynı şekilde bakım ekibinin “belki lazım olur” dediği her parçanın alınması da doğru değildir.
Üretim riski, tedarik süresi ve maliyet birlikte değerlendirilmelidir.
Yurt Dışı Tesislerinde Yerel Stok Oluşturmak Neden Önemli Olabilir?
Avrupa, Afrika, Orta Doğu veya Orta Asya’daki bir beton blok tesisinde Türkiye’den gelecek parçanın fiziksel sevkiyat süresi önemlidir.
Ekspres kargo bazı komponentlerde hızlı çözüm sağlayabilir ancak büyük veya ağır mekanik parçalar için süreç daha uzun olabilir.
Bu nedenle uluslararası projelerde kurulum ve devreye alma aşamasında müşterinin bulunduğu ülkenin tedarik şartları değerlendirilmelidir.
Yerel olarak kolay bulunan komponentler tanımlanabilir, kritik özel parçalar için ise başlangıç stoku oluşturulabilir.
Bu yöntem müşterinin her küçük arızada uluslararası gönderi bekleme ihtiyacını azaltır.
Yedek Parça Stratejisi Satış Sonrası Servisle Birlikte Çalışmalı
Parçanın stokta bulunması tek başına sorunu çözmeyebilir. Öncelikle hangi parçanın arızalı olduğunun doğru teşhis edilmesi gerekir.
Bu nedenle güçlü satış sonrası servis ile yedek parça organizasyonu birlikte çalışmalıdır.
Uzaktan destek sayesinde hata kodları, sensör durumları ve makine davranışı incelenebilir. Gerekli parça doğru tanımlandıktan sonra müşterinin kendi stokunda varsa hemen değiştirilebilir.
Stokta bulunmuyorsa üretici deposundan hızlı sevkiyat yapılabilir.
Doğru teşhis olmadan sürekli parça değiştirmek hem stok maliyetini artırır hem de arızanın gerçek sebebini çözmeyebilir.
Kritik Parça Listesi Ne Sıklıkla Güncellenmeli?
Üretim şartları zaman içerisinde değişir.
Makine daha fazla vardiya çalışmaya başlayabilir, yeni kalıplar eklenebilir veya belirli komponentlerin arıza sıklığı değişebilir.
Bu nedenle kritik yedek parça listesi periyodik olarak gözden geçirilmelidir.
Yılda en az bir kez bakım ve satın alma kayıtlarının birlikte değerlendirilmesi faydalı olabilir. Büyük arıza sonrasında da liste güncellenebilir.
Örneğin daha önce stokta bulunmayan bir parçanın arızası üç günlük üretim kaybı oluşturduysa aynı riskin tekrar yaşanmaması için kritiklik seviyesi yeniden belirlenmelidir.
Bu şekilde her plansız duruş aynı zamanda bakım sisteminin gelişmesini sağlayan veriye dönüşür.
TCO Hesabında Yedek Parça Stoğu Nasıl Değerlendirilmeli?
Yedek parça stoğu sermaye bağladığı için toplam sahip olma maliyetinin bir parçasıdır.
Ancak sıfır stok politikası her zaman daha ekonomik değildir.
Depoda 20.000 euro değerinde kritik parça tutmak ilk bakışta yüksek maliyet gibi görülebilir. Fakat tek bir büyük duruşta 50.000 euro üretim kaybı önlenebiliyorsa bu stok ekonomik olarak anlamlı hale gelir.
Bu nedenle stok maliyeti ile önlenen duruş maliyeti birlikte hesaplanmalıdır.
İdeal sistem gereksiz stoğu azaltırken yüksek ekonomik riske sahip parçaların erişilebilir olmasını sağlar.
Ermak Makine’de Yedek Parça Planlamasına Yaklaşım
Beton blok makinelerinde uzun dönem üretim sürekliliği yalnızca makinenin mekanik dayanıklılığıyla sağlanmaz. Bakım, servis ve doğru yedek parça planlaması da sistemin kullanım ömrünün önemli parçalarıdır.
Yeni bir tesis planlanırken makinenin çalışma süresi, bulunduğu ülke ve hedeflenen kapasite dikkate alınarak kritik yedek parçaların değerlendirilmesi daha sağlıklı bir işletme yapısı oluşturur.
Özellikle yüksek kapasiteli hatlarda düşük maliyetli bir komponent nedeniyle uzun süre üretim kaybetmek önlenebilir bir risktir. Bu nedenle başlangıç yedek parça paketinin yanı sıra makinenin çalışma geçmişine göre stok planının zaman içerisinde güncellenmesi gerekir.
Farklı beton blok makineleri ve tamamlayıcı tesis çözümlerini incelemek isteyen yatırımcılar Ermak Makine katalogları üzerinden ürün ve sistem alternatiflerine ulaşabilir.
Doğru Kritik Yedek Parça Stratejisinin Temel Amacı Nedir?
En iyi yedek parça stratejisi en büyük depoya sahip olmak değildir.
Her parçadan birkaç tane bulundurmak plansız duruş riskini azaltabilir ancak işletmenin gereksiz yere yüksek stok maliyeti taşımasına neden olur.
Doğru yaklaşım, üretim açısından en kritik parçaları belirlemek ve bunların arıza halinde fabrikaya ne kadar sürede ulaşabileceğini bilmektir. Yerel olarak hızlı temin edilebilen standart parçalarla üreticiye özel ve uzun teslim süreli parçalar birbirinden ayrılmalıdır.
Bakım geçmişi ve gerçek duruş kayıtları kullanılarak bu liste düzenli olarak geliştirilmelidir.
Böylece yedek parça deposu pasif bir stok alanı olmaktan çıkar ve üretim sürekliliğini destekleyen aktif bir bakım aracına dönüşür.
Kritik yedek parça stratejisinin gerçek amacı arızayı tamamen ortadan kaldırmak değil, arıza gerçekleştiğinde küçük bir parçanın büyük ve uzun süreli bir üretim duruşuna dönüşmesini önlemektir.
Sık Sorulan Sorular
Kritik yedek parça nedir?
Arızalandığında üretimin tamamını veya önemli bölümünü durdurabilen ve kısa sürede ikame edilmesi zor olan parçadır. Parçanın pahalı olması kritik olması için şart değildir.
Her yedek parçayı fabrikada stoklamak gerekir mi?
Hayır. Tedarik süresi, arıza riski ve üretime etkisine göre stok kararı verilmelidir. Kolay temin edilen ve üretimi durdurmayan parçaların yüksek miktarda stoklanması gereksiz maliyet oluşturabilir.
Kritik parça listesi nasıl hazırlanır?
Parçanın arıza olasılığı, üretime etkisi, tedarik süresi ve alternatif çözüm bulunup bulunmadığı birlikte değerlendirilmelidir.
Küçük bir sensör kritik yedek parça olabilir mi?
Evet. Sensör arızası ana makinenin otomatik çevrimini tamamen durdurabiliyorsa düşük fiyatlı olmasına rağmen kritik olabilir.
Başlangıç yedek parça paketi neden önemlidir?
Makinenin ilk çalışma döneminde sık ihtiyaç duyulabilecek veya üretim açısından kritik bazı komponentlere hızlı erişim sağlar.
Yedek parça stoğu neye göre belirlenmelidir?
Makinenin günlük çalışma süresi, vardiya sayısı, üretim kapasitesi, tesisin bulunduğu ülke ve parçanın tedarik süresi dikkate alınmalıdır.
Standart komponentleri üreticiden almak zorunlu mudur?
Makineye özel parçalar üreticiden temin edilmek zorunda olabilir. Standart endüstriyel komponentlerde ise doğru teknik özellik sağlandığında yerel tedarik imkanları değerlendirilebilir.
Minimum stok seviyesi nedir?
Bir parçanın depoda bulunması gereken en düşük miktardır. Stok bu seviyeye ulaştığında yeni sipariş süreci başlatılabilir.
Kalıplar kritik yedek parça planına dahil edilmeli mi?
Ana ürünlerde kullanılan kalıp ve kalıp parçalarının bakım ve tedarik süreleri mutlaka değerlendirilmelidir. Her kalıbın komple yedeğini bulundurmak gerekmeyebilir.
Yedek parça stratejisi plansız duruşu tamamen ortadan kaldırır mı?
Hayır. Arızaları tamamen engellemez ancak gerekli parçaya hızlı erişim sağlayarak duruş süresini önemli ölçüde azaltabilir.
OEE verileri yedek parça yönetiminde kullanılabilir mi?
Evet. Duruş nedenleri ve süreleri incelenerek hangi komponentlerin üretime en fazla kayıp yaşattığı görülebilir.
Elektronik parçalar için nasıl bir strateji uygulanmalıdır?
Üretimden kalkma riski bulunan PLC, sürücü veya diğer elektronik komponentler için alternatif parça, stratejik stok veya modernizasyon planı hazırlanabilir.
Yurt dışındaki tesislerde yedek parça stratejisi farklı mı olmalıdır?
Evet. Uluslararası taşıma ve gümrük süreleri nedeniyle bazı kritik özel parçaların müşteri tesisinde stoklanması daha önemli hale gelebilir.
Kritik yedek parça stratejisinin en büyük faydası nedir?
En büyük faydası, düşük maliyetli veya basit bir komponent arızasının saatlerce ya da günlerce sürecek yüksek maliyetli üretim duruşuna dönüşmesini önlemeye yardımcı olmasıdır.