Beton blok üretim tesisinde yüksek kapasiteli bir makineye sahip olmak, fabrikanın her vardiyada aynı seviyede üretim gerçekleştireceği anlamına gelmez. Katalogda belirtilen kapasite ile vardiya sonunda elde edilen satılabilir ürün miktarı arasında arızalar, kısa duruşlar, beton bekleme süreleri, kalıp değişimleri, yavaşlayan çevrimler ve kalite kayıpları nedeniyle önemli farklar oluşabilir.
Bu farkı ölçmek için kullanılabilecek en etkili üretim göstergelerinden biri OEE – Overall Equipment Effectiveness, yani Toplam Ekipman Etkinliği değeridir. OEE, planlanan üretim süresinin ne kadarının gerçekten hedeflenen hızda ve kabul edilebilir kaliteyle üretime dönüştürüldüğünü gösterir.
Beton blok, parke taşı ve bordür üretiminde OEE yalnızca yönetim ekranında takip edilen bir yüzde olarak görülmemelidir. Doğru kullanıldığında tesisin kapasiteyi nerede kaybettiğini gösteren önemli bir analiz aracıdır. Ana makine yeterince çalışmıyor mu, çalışırken gereğinden yavaş mı ilerliyor, yoksa üretilen ürünlerin önemli bölümü kalite kriterlerini karşılamıyor mu? OEE bu üç soruyu birbirinden ayırmaya yardımcı olur.
OEE Hangi Üç Temel Değerden Oluşur?
OEE üç temel göstergenin çarpılmasıyla hesaplanır:
OEE = Kullanılabilirlik × Performans × Kalite
Kullanılabilirlik, planlanan üretim süresinin ne kadarında ekipmanın gerçekten çalıştığını gösterir. Performans, makine çalışırken hedeflenen çevrim hızına ne kadar yaklaşıldığını ölçer. Kalite ise üretilen toplam ürün içerisinde satılabilir ürünlerin oranını gösterir.
Bu üç göstergenin ayrı ayrı takip edilmesi önemlidir. Çünkü iki fabrikanın OEE değeri aynı olsa bile problemleri tamamen farklı olabilir. Bir tesiste sık arızalar nedeniyle kullanılabilirlik düşükken başka bir tesiste makine hiç durmadan fakat düşük çevrim hızında çalışıyor olabilir. Üçüncü tesiste ise makine hem hızlı hem uzun süre çalışıyor ancak yüksek fire oranı nedeniyle kaliteli ürün miktarı düşük kalıyor olabilir.
Bu nedenle yalnızca toplam OEE yüzdesini görmek yeterli değildir. Asıl fayda, OEE’yi oluşturan üç bileşenin ayrı ayrı incelenmesinden gelir.
Kullanılabilirlik Nasıl Hesaplanır?
Kullanılabilirlik hesabında önce planlanan üretim süresi belirlenir. Örneğin sekiz saatlik bir vardiya 480 dakikadır. İşletmenin üretim planına dahil etmediği resmi mola veya başka planlı süreler varsa hesaplama yaklaşımına göre bunlar ayrı tutulabilir.
Planlanan üretim süresi içerisindeki arızalar, kalıp değişimleri, ayarlar veya diğer üretim duruşları çıkarıldığında gerçek çalışma süresi elde edilir.
Formül:
Kullanılabilirlik = Gerçek Çalışma Süresi / Planlanan Üretim Süresi
Örneğin 480 dakikalık üretim süresinde toplam 60 dakika kayıp oluşmuşsa makine 420 dakika çalışmıştır. Bu durumda kullanılabilirlik oranı:
420 / 480 = %87,5
olur.
Ancak bu hesabın doğru olabilmesi için duruş sürelerinin doğru kaydedilmesi gerekir. “Bugün yaklaşık bir saat durduk” şeklindeki tahmini bilgiler sağlıklı OEE analizi için yeterli değildir. Duruşların başlangıç ve bitiş zamanının mümkün olduğunca otomatik veya düzenli biçimde kaydedilmesi gerekir.
Beton Blok Tesisinde Duruşun Kaynağı Her Zaman Ana Makine Değildir
Beton blok üretim tesisinde ana makinenin durması doğrudan makinenin arızalandığı anlamına gelmez. Beton santralinin karışımı zamanında hazırlayamaması, mikser problemi, üretim paleti eksikliği, kürleme tarafındaki gecikme veya kuru tarafın dolması da ana makinenin beklemesine neden olabilir.
Bu nedenle duruş kayıtlarında yalnızca “makine durdu” bilgisini tutmak yeterli değildir. Duruşun nedeni de doğru şekilde sınıflandırılmalıdır.
Örneğin ay sonunda ana makinenin 20 saat durduğu görülüyor olabilir. Ancak bu 20 saatin yalnızca dört saati makinenin kendi mekanik veya elektrik arızalarından, geri kalanı ise beton besleme ve kuru taraf beklemelerinden kaynaklanıyorsa yapılması gereken yatırım tamamen farklıdır.
OEE’nin gerçek değeri tam olarak burada ortaya çıkar. Problemi yalnızca görünür olduğu noktada değil, üretim sisteminin tamamında değerlendirmeyi sağlar.
Kalıp Değişimi OEE’yi Nasıl Etkiler?
Beton blok ve parke taşı tesislerinde ürün çeşitliliği arttıkça kalıp değişimleri günlük operasyonun önemli bir bölümüne dönüşebilir. Mevcut kalıbın çıkarılması, yeni kalıbın takılması, makine ayarlarının yapılması ve ilk ürünlerin kontrol edilmesi sırasında üretim gerçekleşmez.
Eğer kalıp değişimi planlanan üretim süresi içinde yapılıyorsa kullanılabilirlik kaybı olarak takip edilmesi faydalıdır.
Burada amaç kalıp değişimini tamamen ortadan kaldırmak değildir. Çok ürünlü bir fabrikanın farklı müşteri siparişlerine cevap verebilmesi için kalıp değişimi gereklidir. Asıl amaç değişimin ne kadar sürdüğünü görmek ve gereksiz beklemeleri azaltmaktır.
Örneğin aynı tip kalıp değişimi bir vardiyada 25 dakika, başka bir vardiyada 50 dakika sürüyorsa süreç standart değildir. Yeni kalıbın önceden hazırlanması, gerekli ekipmanın makine durmadan üretim alanına getirilmesi ve ürün reçetelerinin kayıtlı tutulması değişim süresini önemli ölçüde azaltabilir.
Performans Oranı Neyi Gösterir?
Makine çalışıyor olması nedeniyle kullanılabilirlik yüksek görünebilir. Ancak makine hedeflenen hızın altında çalışıyorsa yine kapasite kaybı vardır.
Performans oranı bu kaybı ölçer.
Örneğin belirli bir beton blok için sürdürülebilir hedef çevrim süresi 15 saniyeyken üretimde ortalama çevrim 18 saniyeye çıkıyorsa makine durmamış olsa bile teorik kapasitenin önemli bölümü kaybedilmektedir.
Performans hesabında ideal çevrim süresi, çalışma süresi ve gerçek üretim miktarı birlikte değerlendirilir.
Burada en önemli konu ideal çevrim süresini gerçekçi seçmektir. Makinenin test sırasında birkaç kez ulaşabildiği en düşük çevrim süresini bütün vardiya için referans kabul etmek doğru değildir. İdeal çevrim, belirli ürün için normal üretim koşullarında kalite korunarak sürdürülebilecek referans hız olmalıdır.
Her Ürünün Referans Çevrim Süresi Farklı Olabilir
Aynı beton blok makinesi farklı kalıplarla çok sayıda ürün üretebilir. Standart briket, parke taşı, bordür ve farklı yüksekliğe sahip beton ürünlerin kalıp doldurma, vibrasyon ve baskı süreleri aynı olmayabilir.
Bu nedenle tesisin bütün ürünleri için tek bir ideal çevrim süresi kullanılması OEE hesaplamasını yanıltabilir.
Her ana ürün grubu için ayrı referans oluşturmak daha sağlıklıdır. Böylece standart blok üretildiğinde kendi çevrim süresi, parke üretildiğinde parke için belirlenmiş süre kullanılır.
Bu yaklaşım ürün karmasının değiştiği fabrikalarda çok daha gerçekçi performans verisi sağlar.
Birkaç Saniyelik Kayıplar Neden Önemlidir?
Beton blok üretiminde büyük arızalar kolay fark edilir. Makine bir saat durduğunda herkes bunun üretim kaybı olduğunu görür. Ancak birkaç saniyelik küçük gecikmeler çoğu zaman dikkat çekmez.
Bir sensörün geç algılaması, beton beslemenin birkaç saniye gecikmesi, üretim paletinin pozisyonlama süresinin uzaması veya kuru taraftan gelen kısa beklemeler her çevrimde küçük kayıplar oluşturabilir.
Bir çevrimde üç saniye önemsiz görünebilir. Fakat vardiya boyunca binlerce çevrim yapıldığında bu birkaç saniyelik fark saatler seviyesinde kapasite kaybına dönüşebilir.
Bu nedenle yüksek kapasiteli tesislerde yalnızca büyük duruşları değil, çevrim içerisindeki mikro kayıpları da incelemek gerekir.
Bazı fabrikalarda büyük bir makine yatırımı yapmadan yalnızca sürekli tekrar eden küçük gecikmelerin azaltılmasıyla ciddi kapasite artışı sağlanabilir.
Kalite Oranı Nasıl Hesaplanır?
OEE’nin üçüncü bölümü kalite oranıdır.
Formül:
Kalite = Satılabilir Ürün Miktarı / Toplam Üretim Miktarı
Örneğin vardiyada 50.000 adet beton blok üretilmiş ve bunların 1.500 adedi kalite kriterlerini karşılamadığı için ayrılmışsa satılabilir ürün miktarı 48.500 adettir.
Kalite oranı:
48.500 / 50.000 = %97
olur.
Burada yalnızca tamamen kırılmış ürünler dikkate alınmamalıdır. Ölçü toleransı dışında kalan, kenar yapısı bozuk, renk farklılığı nedeniyle müşteriye gönderilemeyen veya gerekli kalite standardını karşılamayan ürünler de kalite kaybı olarak değerlendirilmelidir.
Fabrikanın ekonomik açıdan önemli olan üretimi, makineden çıkan toplam ürün değil müşteriye satılabilecek toplam üründür.
Fire Oranının Küçük Görünmesine Aldanılmamalı
Yüksek adetli üretimde yüzde olarak küçük görünen fire oranları yıllık ölçekte önemli miktarlara ulaşabilir.
Örneğin günlük yüz binlerce ürün üreten bir tesiste yalnızca %1 ilave fire bile yıl sonunda büyük miktarda çimento, agrega, enerji, çalışma süresi ve kürleme kapasitesinin boşa kullanılması anlamına gelebilir.
Bu nedenle kalite OEE içerisinde yalnızca teknik bir parametre değil, doğrudan maliyet göstergesidir.
Üstelik hatalı ürün üretildikten sonra kırılıp tekrar agrega sistemine alınabiliyor olsa bile ilk üretim çevrimi, enerji ve zaman geri alınamaz.
Bu nedenle OEE analizinde kalite tarafının doğru ölçülmesi önemlidir.
Kalite Probleminin Kaynağı Her Zaman Ana Makine Olmayabilir
Fire oranı yükseldiğinde ilk refleks makine ayarlarını değiştirmek olmamalıdır. Beton blok ürün kalitesi birçok sistemin birlikte çalışmasının sonucudur.
Beton reçetesindeki değişiklik, agrega nemi, çimento dozajı, kalıp aşınması, üretim paleti, vibrasyon ayarları ve kürleme koşulları aynı ürün üzerinde etkili olabilir.
Örneğin aynı palette ürün yükseklikleri değişiyorsa besleme sistemi, kalıp ve baskı grubu birlikte değerlendirilmelidir. Kenarlarda kırılma varsa problem yalnızca üretim sırasında değil, kürleme veya kuru taraf taşıma aşamasında da oluşuyor olabilir.
OEE hangi teknik parçanın arızalı olduğunu söylemez. Ancak kalite oranındaki değişimi görünür hale getirerek araştırmanın doğru yere yönlendirilmesine yardımcı olur.
Basit Bir OEE Hesabı Nasıl Yapılır?
Sekiz saatlik bir vardiyada planlanan üretim süresinin 480 dakika olduğunu düşünelim. Vardiya içerisindeki arıza, kalıp değişimi ve diğer duruşlar toplam 60 dakika olsun. Makine 420 dakika üretim yapmıştır.
Kullanılabilirlik:
420 / 480 = %87,5
olsun.
Makinenin bu ürün için belirlenmiş ideal çevrim süresine göre 420 dakika içerisinde 1.680 çevrim yapabilmesi gerekirken gerçekte 1.500 çevrim gerçekleştiğini varsayalım.
Performans yaklaşık:
1.500 / 1.680 = %89,3
olur.
Üretilen toplam ürünün %96,7’sinin satılabilir kaliteyi sağladığını düşünelim.
OEE:
%87,5 × %89,3 × %96,7 ≈ %75,5
olarak hesaplanır.
Burada önemli olan %75,5 sayısını tek başına yorumlamak değildir. Öncelikle kullanılabilirlik, performans ve kalite değerlerinin hangisinde en büyük kayıp olduğuna bakılmalıdır.
Yüksek OEE Kaç Olmalıdır?
OEE konusunda farklı sektörlerde çeşitli referans yüzdeler kullanılır. Ancak beton blok fabrikasının performansını başka bir sektörden alınan tek bir “ideal OEE” değeriyle karşılaştırmak her zaman doğru değildir.
Ürün çeşitliliği, otomasyon seviyesi, kalıp değiştirme sıklığı ve vardiya yapısı tesisler arasında ciddi farklılık gösterir.
Bu nedenle en faydalı karşılaştırmalardan biri fabrikanın kendi geçmişidir.
Örneğin tesiste OEE üç ay içerisinde %68’den %74’e çıkmışsa bunun hangi iyileştirmeler sayesinde gerçekleştiği incelenmelidir. Tersine %76 seviyesinde çalışan bir tesis birkaç hafta içinde %70’e düşmüşse kullanılabilirlik, performans ve kalite ayrı ayrı kontrol edilmelidir.
Amaç başka bir fabrikanın yüzdesini geçmek değil, kendi tesisinin kayıplarını düzenli şekilde azaltmaktır.
Ana Makine OEE’si ile Komple Tesis Performansı Aynı Değildir
Beton blok üretim tesisinde yalnızca ana makinenin OEE değerini takip etmek önemli olmakla birlikte bütün fabrikanın durumunu tek başına göstermeyebilir.
Ana makinenin OEE’si yüksek olabilir ancak beton santrali sürekli sınırda çalışıyor olabilir. Kuru taraf paketleme sistemi kapasiteyi karşılayamıyor veya kürleme sistemi üretimi sınırlıyor olabilir.
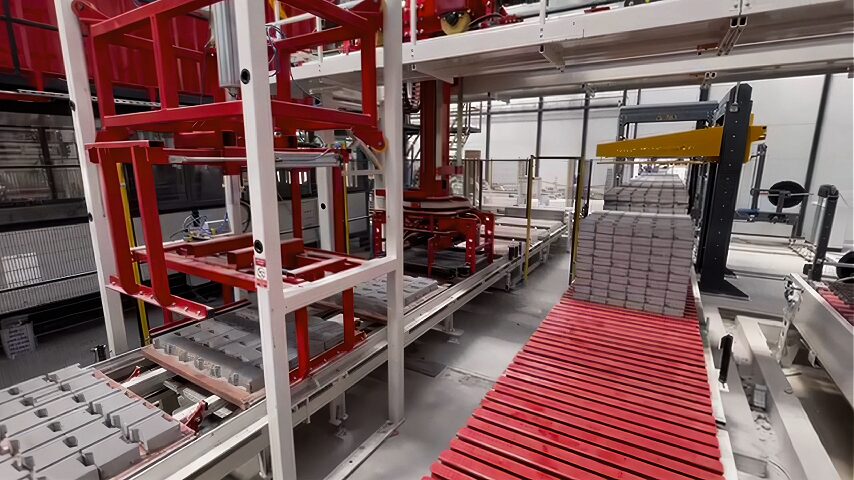
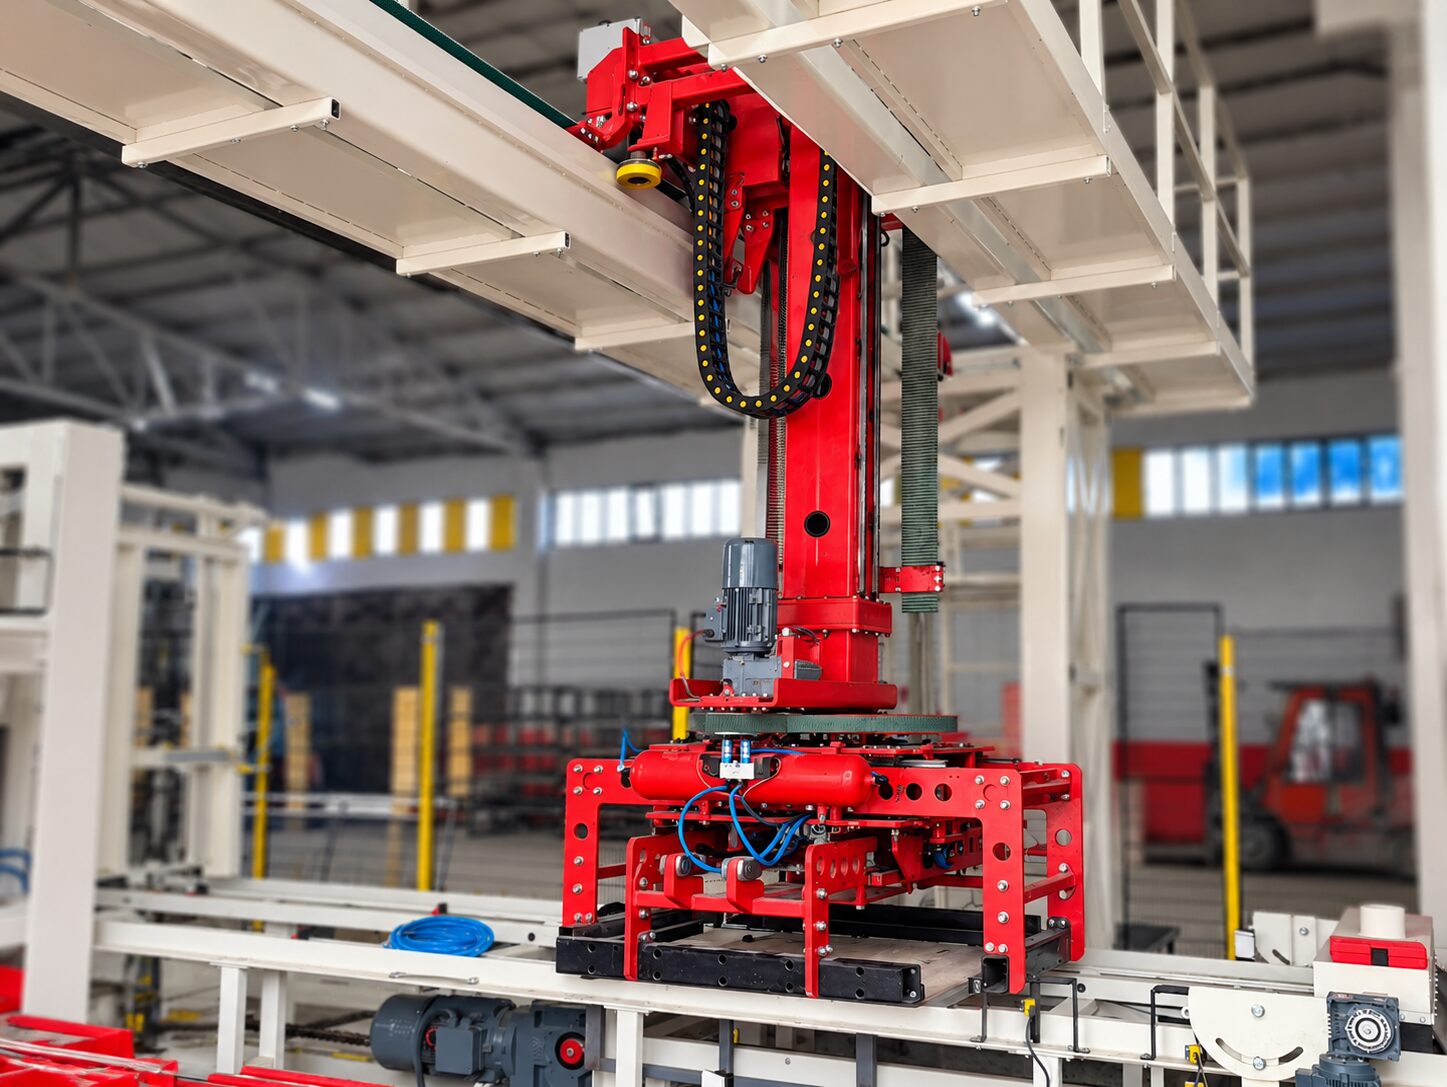
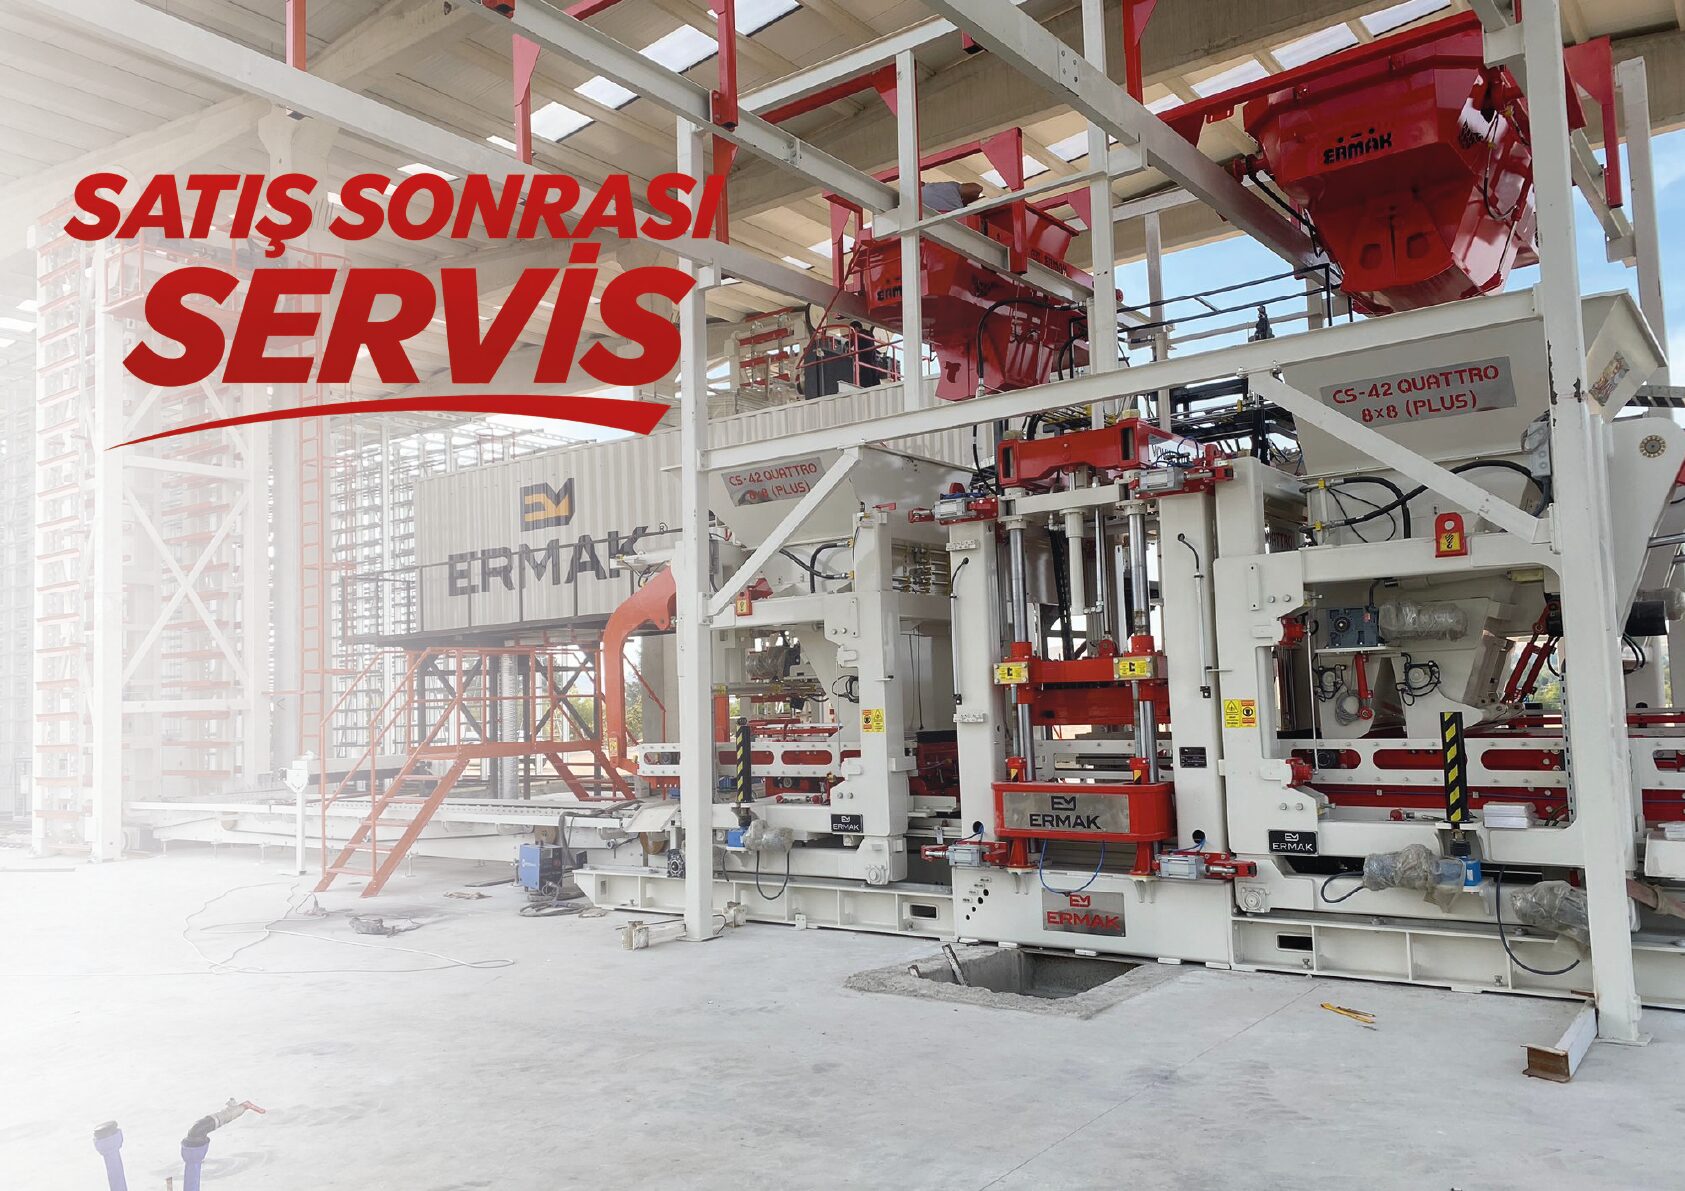
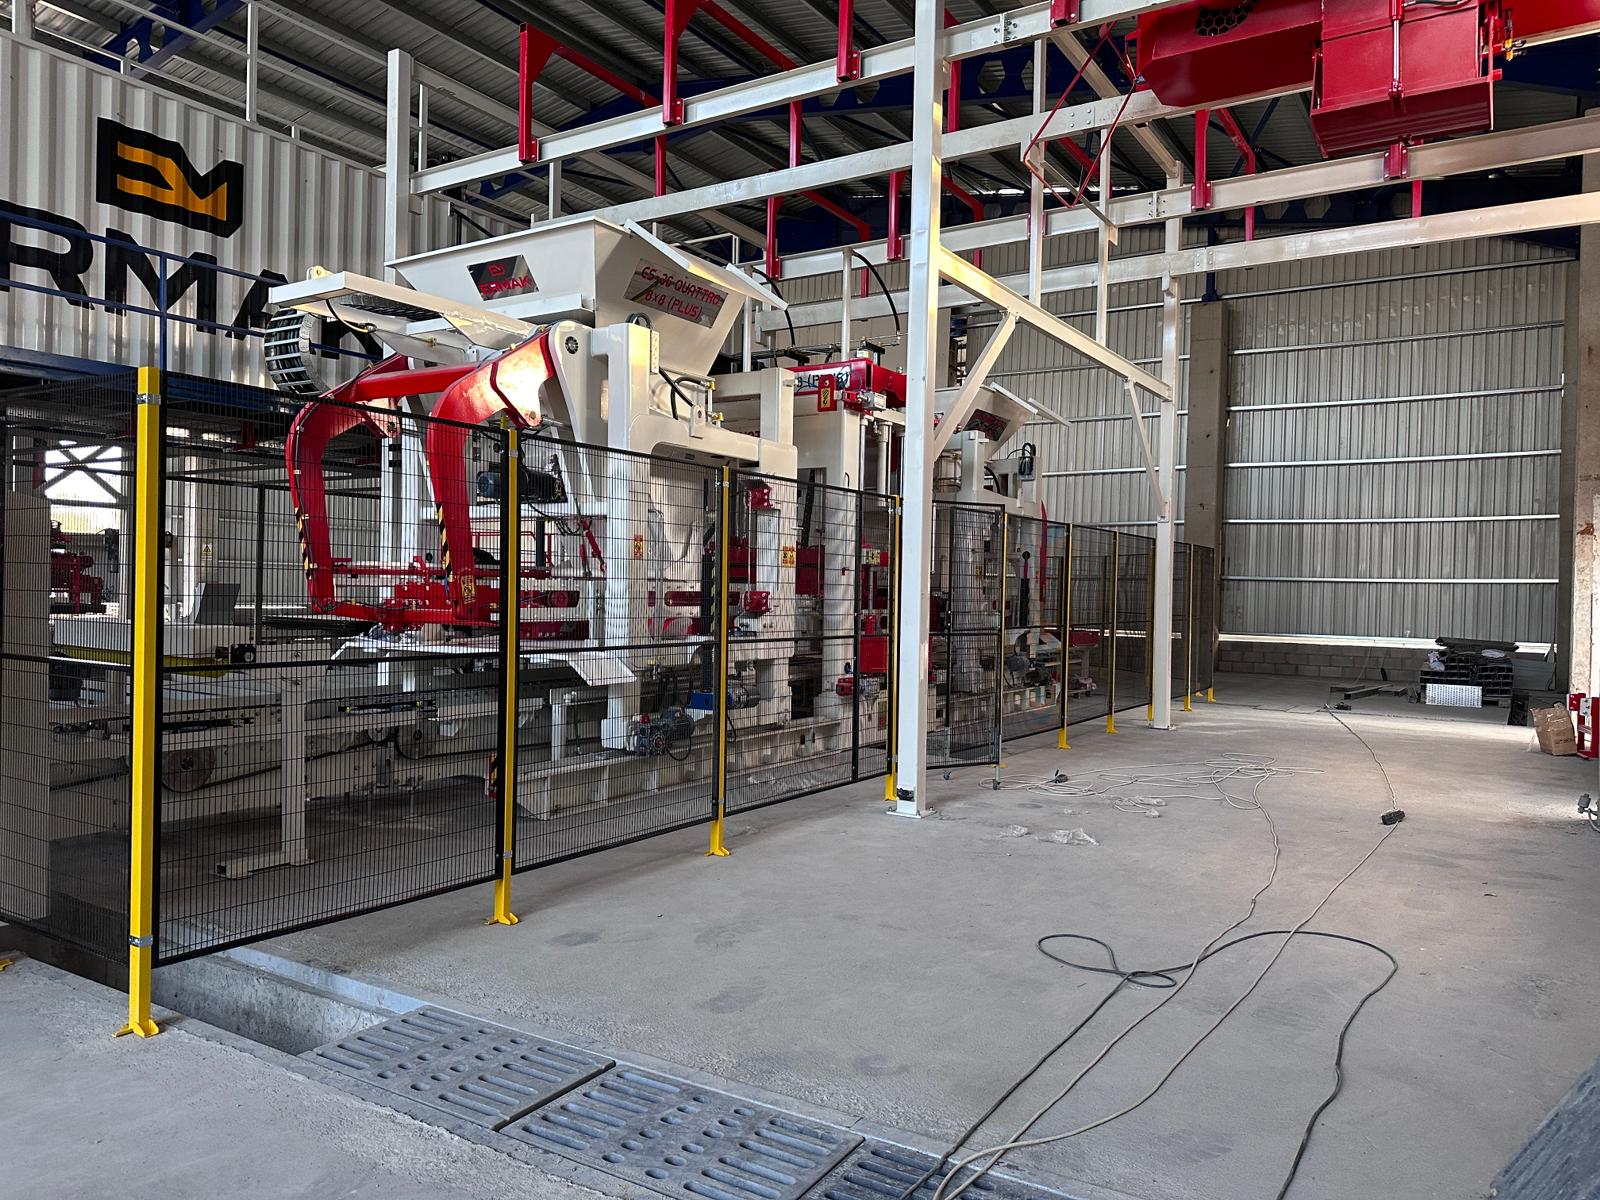
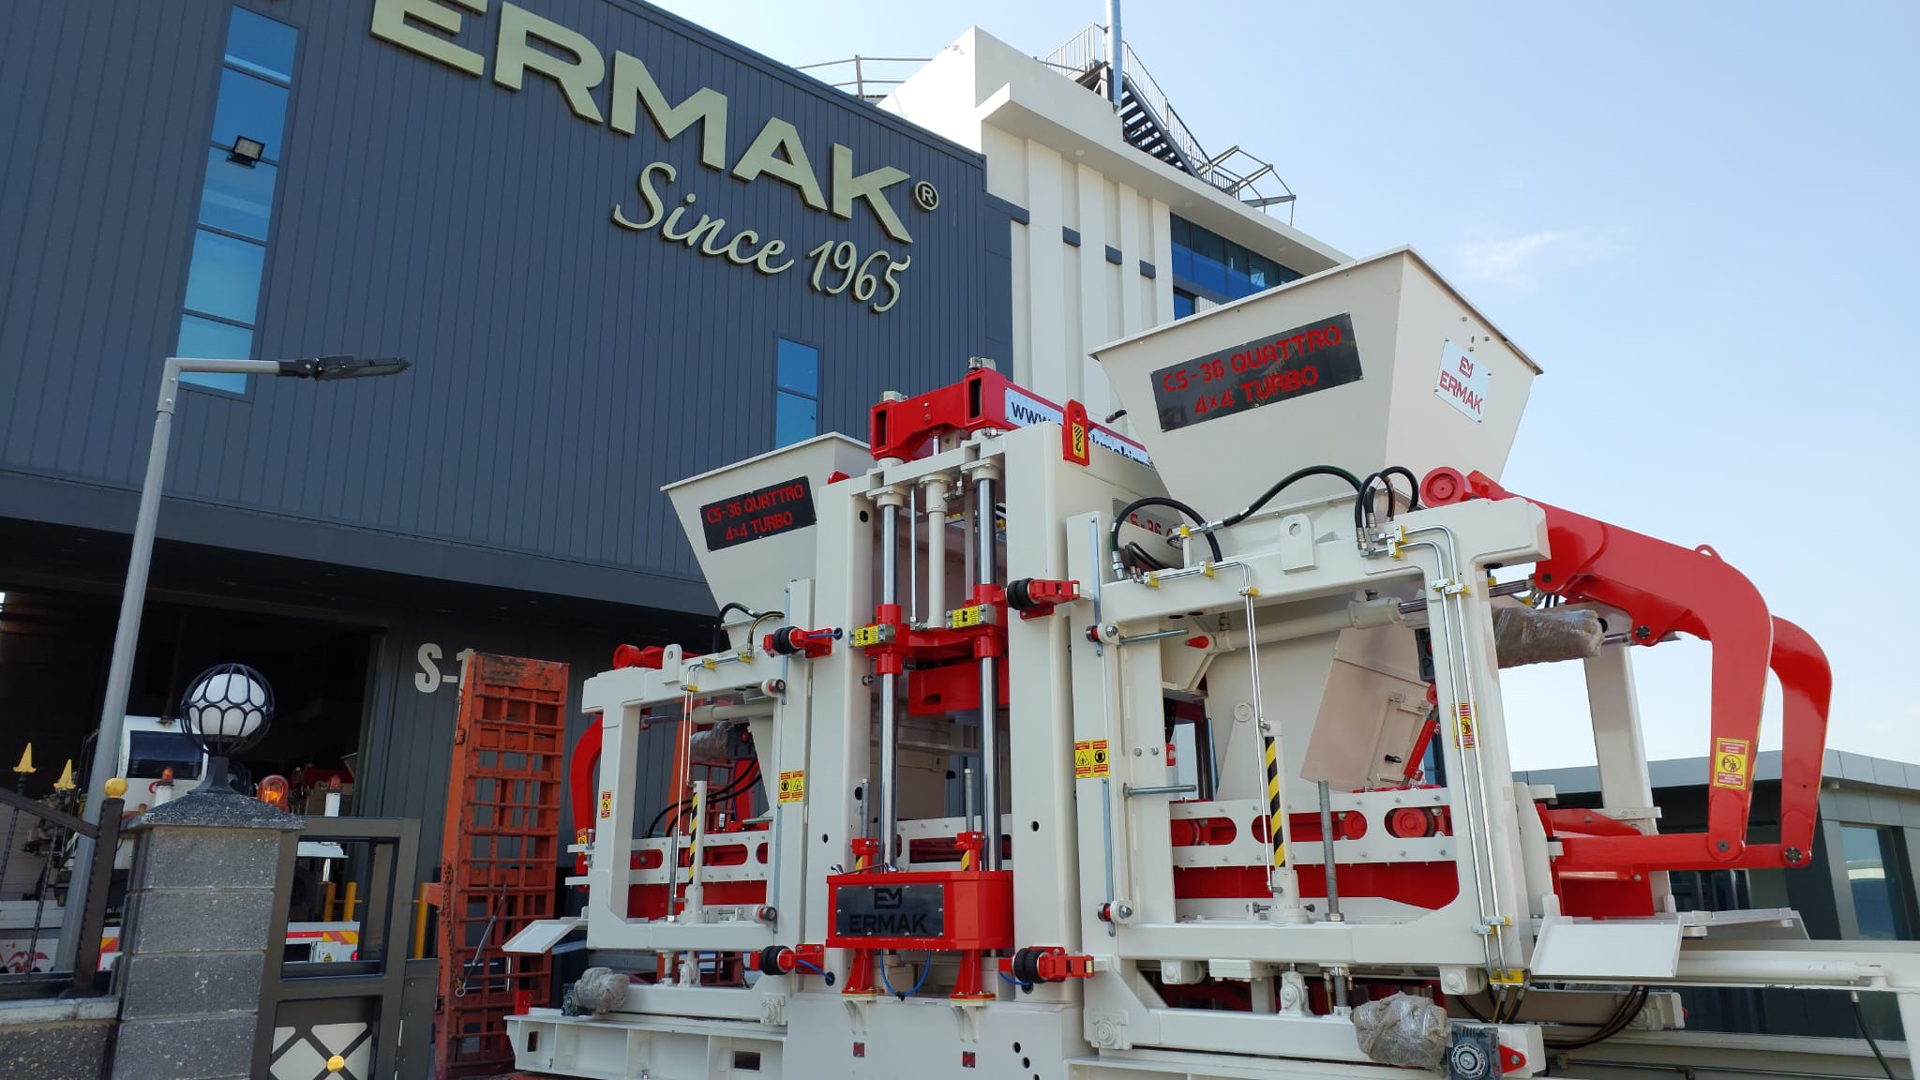
Özellikle CS-42 Quattro 8X8 Plus beton blok makinesi gibi yüksek kapasiteli üretim hedeflerine yönelik bir ana makine kullanıldığında beton hazırlama, üretim paleti dolaşımı, kürleme, kuru taraf ve paketleme sistemlerinin de bu üretim temposunu karşılayacak şekilde planlanması gerekir.
Aksi halde ana makinenin teknik kapasitesi yüksek olsa bile tesisin satılabilir net üretimi aynı seviyeye ulaşamaz.
Bu nedenle büyük beton blok tesislerinde ana makine, beton santrali ve kuru taraf için farklı performans göstergelerinin takip edilmesi faydalı olabilir.
OEE ile Darboğaz Nasıl Bulunur?
Bir üretim hattının toplam kapasitesi çoğu zaman en yavaş çalışan bölümü tarafından sınırlandırılır.
Örneğin ana makine yüksek OEE ile çalışmasına rağmen sürekli beton bekliyorsa darboğaz beton hazırlama tarafındadır. Beton ve ana makine sorunsuz ilerlerken kuru tarafta ürünler birikiyorsa problem küpleme veya paketleme kapasitesidir.
Bu nedenle OEE tek başına değil, hattın farklı noktalarındaki üretim verileriyle birlikte değerlendirilmelidir.
Doğru veri toplandığında fabrika yönetimi yeni ana makine almadan önce mevcut tesiste gerçekten hangi ekipmana yatırım yapılması gerektiğini daha net görebilir.
Bazen en büyük kapasite artışı ana makinede değil, mikserde, palet dolaşımında veya kuru tarafta yapılacak küçük bir iyileştirmeden gelir.
Duruş Kodları Nasıl Oluşturulmalı?
OEE takibinin kullanışlı olması için duruşların nedenleri sınıflandırılmalıdır. Ancak yüzlerce farklı seçenek oluşturmak operatörün veri girmesini zorlaştırabilir.
Pratik yaklaşım, ana kategoriler oluşturmak ve gerçekten ihtiyaç duyuldukça bunları detaylandırmaktır.
Örneğin mekanik arıza, elektrik/otomasyon, kalıp değişimi, beton bekleme, palet problemi, kuru taraf bekleme ve ürün ayarı gibi temel başlıklar başlangıç için yeterli olabilir.
Ay sonunda yönetimin şu soruya cevap verebilmesi gerekir:
“Bu ay en fazla üretim süresini kaybettiren beş neden neydi?”
Bu soruya birkaç dakika içerisinde cevap verilemiyorsa veri sistemi gereğinden karmaşık veya yetersiz olabilir.
Plansız Duruş ile Planlı Bakım Birbirinden Ayrılmalı
Makine bakım için planlı şekilde durdurulduğunda bu süre ile beklenmeyen arıza nedeniyle oluşan duruş aynı şekilde yorumlanmamalıdır.
Planlı bakım üretim kaybı oluşturuyor gibi görünse de uzun vadede plansız duruşları azaltabilir.
Bu nedenle bakım sürelerinin ayrı kodlarla takip edilmesi faydalıdır.
Örneğin ay boyunca dört saat planlı bakım yapılmış ancak bu sayede önceki aylarda yaşanan 15 saatlik plansız duruş altı saate düşmüşse bakım süresi olumsuz değil, olumlu bir sonuç yaratmıştır.
OEE verisi bu tür değişimlerin görülmesine yardımcı olabilir.
Kalıp Değişim Süresi Ayrı Bir KPI Olarak Takip Edilebilir
Çok sayıda farklı ürün üreten tesislerde kalıp değiştirme süresi OEE’nin yanında ayrı bir KPI olarak takip edilebilir.
Bir kalıp değişimi ortalama 45 dakika sürerken yapılan iyileştirmelerle 25 dakikaya indirilebiliyorsa her ürün değişiminde 20 dakika üretim süresi kazanılmış olur.
Ay içerisinde 15 kalıp değişimi yapan bir tesiste bu, beş saat ek üretim zamanı anlamına gelir.
Üstelik bu kapasite artışı yeni ana makine yatırımı yapılmadan elde edilir.
Bu nedenle OEE çalışmasının önemli faydalarından biri, daha önce “normal” kabul edilen kayıp sürelerin ekonomik değerini görünür hale getirmesidir.
OEE Verileri Vardiya Bazında Takip Edilmeli
Aylık toplam değer yönetim raporu açısından faydalıdır ancak problemleri analiz etmek için yeterli değildir.
Verilerin vardiya bazında tutulması daha fazla bilgi sağlar.
Örneğin gündüz vardiyasının OEE’si sürekli %78, gece vardiyasının ise %68 seviyesinde ise aradaki fark araştırılabilir. Bunun nedeni operatör tecrübesi, bakım desteği, malzeme besleme veya farklı üretim planı olabilir.
Benzer şekilde belirli bir kalıpla yapılan üretimlerde OEE sürekli düşüyorsa ürünün reçetesi veya üretim ayarları incelenebilir.
Vardiya bazındaki veriler daha sonra günlük, haftalık ve aylık trendler halinde takip edilebilir.
OEE Verileri Otomatik Toplanabilir mi?
Modern beton blok makinelerinde PLC ve otomasyon sistemi üzerinden çalışma süresi, duruş zamanı, çevrim sayısı ve alarm bilgileri otomatik olarak takip edilebilir.
Bu verilerin otomatik toplanması operatörün manuel kayıt yükünü azaltır ve zaman bilgisinin daha doğru tutulmasını sağlar.
Buna karşılık her bilgi otomatik elde edilemeyebilir. Örneğin kalite kontrol nedeniyle ayrılan ürünlerin nedeni operatör veya kalite birimi tarafından sisteme girilebilir.
En sağlıklı yaklaşım, makinenin kendisinin üretebildiği verileri otomatik almak ve operatörden yalnızca gerçekten gerekli açıklamaları istemektir.
Kullanılması çok zor bir OEE sistemi birkaç hafta sonra eksik veriyle çalışmaya başlar. Basit fakat düzenli kullanılan sistem genellikle daha değerlidir.
OEE Personeli Değil Prosesi Ölçmelidir
OEE uygulamasında yapılan önemli hatalardan biri değerin operatörleri doğrudan değerlendirmek için kullanılmaya başlanmasıdır.
Çalışan, girdiği duruş kayıtlarının kendi performansını düşüreceğini düşünürse bazı duruşları sisteme girmemeyi tercih edebilir. Böylece ekranda yüksek OEE görülür ancak gerçek üretim kayıpları devam eder.
OEE’nin amacı kimin hata yaptığını bulmak değil, prosesin nerede kapasite kaybettiğini anlamaktır.
Duruş kayıtlarının güvenilir olması için çalışanların da sistemin bu amaçla kullanıldığını bilmesi önemlidir.
Doğru veri olmadan doğru iyileştirme yapılamaz.
OEE Enerji ve Hammadde Verileriyle Birleştirilebilir
OEE tek başına güçlü bir göstergedir ancak enerji ve beton tüketimiyle birlikte değerlendirildiğinde tesis hakkında daha kapsamlı bilgi verir.
Örneğin OEE artarken 1.000 adet satılabilir beton blok başına elektrik tüketimi düşüyorsa gerçek bir verimlilik artışı vardır.
Benzer şekilde bir metreküp betondan elde edilen satılabilir ürün miktarı takip edilebilir.
Bu yaklaşım üretimin yalnızca hızına değil, kaynak kullanımına da odaklanır.
Yüksek kapasiteye rağmen birim ürün başına enerji veya beton tüketimi sürekli artıyorsa üretim sürecinin başka bir bölümünde verimsizlik bulunabilir.
OEE ile Bakım Planı Geliştirilebilir
Makinenin duruş kayıtları birkaç ay toplandığında tekrar eden arızalar daha açık hale gelir.
Örneğin toplam duruş süresinin önemli bölümünün sürekli aynı konveyör veya aynı sensör grubundan kaynaklandığı görülebilir.
Bu durumda bakım ekibi yalnızca arıza olduğunda müdahale etmek yerine önleyici çalışma yapabilir.
Belirli ekipmanların bakım periyotları değiştirilebilir, kritik yedek parçalar stoklanabilir veya problemli komponentin tasarımı yeniden değerlendirilebilir.
OEE böylece üretim departmanı ile bakım ekibi arasında ortak veri oluşturur.
OEE ve Satılabilir Net Kapasite Arasındaki İlişki
Makine kataloglarında verilen kapasite değerleri yatırım karşılaştırmasında önemlidir. Ancak fabrika bütçesi ve satış planı net üretim üzerinden hazırlanmalıdır.
Örneğin bir sistemin teorik olarak vardiyada 20.000 blok üretebildiğini varsayalım. Tesisin gerçek OEE değeri yaklaşık %75 seviyesindeyse teorik kapasitenin tamamı satılabilir ürüne dönüşmeyecektir.
Bu nedenle yeni yatırım planında katalog kapasitesi doğrudan yıllık satış kapasitesi olarak kullanılmamalıdır.
Aynı yaklaşım mevcut fabrikada da geçerlidir. OEE arttıkça yeni makine alınmadan net üretim miktarı yükselebilir.
Bu yüzden bazı tesislerde yapılabilecek ilk kapasite yatırımı yeni ekipman satın almak değil, mevcut sistemdeki kayıpları azaltmak olabilir.
OEE İyileştirmesine Nereden Başlanmalı?
OEE ölçülmeye başlandığında bütün problemleri aynı anda çözmeye çalışmak gerekmez.
Öncelikle birkaç haftalık veya birkaç aylık güvenilir veri toplanmalıdır. Daha sonra üretim kaybının en büyük bölümünü oluşturan nedenler sıralanabilir.
Örneğin toplam kaybın önemli kısmı beton beklemesinden kaynaklanıyorsa beton santrali ve mikser tarafına odaklanılır. Kalıp değişimleri çok uzun sürüyorsa değişim prosedürü iyileştirilir. Kısa sensör duruşları yüksekse otomasyon tarafı incelenir. Kalite oranı belirli bir üründe düşüyorsa beton reçetesi, kalıp ve makine ayarları birlikte değerlendirilir.
Büyük problemi önce çözmek, yüzlerce küçük konuda aynı anda çalışmaktan genellikle daha fazla sonuç verir.
Yeni Tesis Yatırımında OEE Nasıl Kullanılabilir?
OEE yalnızca çalışan tesislerin performansını ölçmek için kullanılmaz. Yeni yatırım planlarında da gerçekçi kapasite hesabına yardımcı olur.
Teorik vardiya kapasitesini yıldaki vardiya sayısıyla çarparak yıllık üretim bütçesi hazırlamak genellikle fazla iyimser sonuç verir.
Gerçek üretimde bakım, kalıp değişimi, ürün geçişleri, kısa duruşlar ve kalite kayıpları olacaktır.
Bu nedenle yatırımcı yıllık üretim hesabında teorik kapasitenin yanında hedeflenen kullanılabilirlik, performans ve kalite seviyelerini de dikkate almalıdır.
Farklı kapasite seviyelerindeki beton blok makineleri ve bunlara uygun beton hazırlama, taşıma ve paketleme sistemlerini birlikte değerlendirmek isteyen yatırımcılar Ermak Makine katalogları üzerinden üretim hattı seçeneklerini inceleyebilir.
OEE Yükselirken Ürün Kalitesi Düşmemeli
OEE çalışmasının yanlış uygulanması durumunda ekip yalnızca çevrim süresini düşürmeye odaklanabilir.
Makine daha hızlı çalıştırılır fakat beton yeterince sıkıştırılmaz veya ürün kalitesi bozulursa performans oranı yükselirken kalite oranı düşer.
Bu gerçek bir verimlilik artışı değildir.
Benzer şekilde bakım süresini azaltmak için gerekli kontroller yapılmazsa kısa vadede kullanılabilirlik artabilir ancak birkaç hafta sonra büyük bir plansız duruş yaşanabilir.
OEE’nin üç bileşeninin birlikte kullanılmasının nedeni budur.
Yüksek üretim hızı ancak kaliteli ve sürdürülebilir üretimle birlikte değerlidir.
Beton Blok Tesisinde OEE’nin Gerçek Amacı Nedir?
OEE’nin amacı yönetim ekranında mümkün olan en yüksek yüzdeyi göstermek değildir.
Gerçek amaç planlanan üretim süresinin neden satılabilir ürüne dönüşmediğini anlamaktır.
Ana makine arızaları, beton bekleme süreleri, kalıp değişimleri, mikro duruşlar, düşük çevrim hızı veya fire gibi kayıpların ayrı ayrı görülebilmesi sayesinde fabrika yönetimi iyileştirme yatırımlarını daha doğru planlayabilir.
Böylece kapasite problemi ortaya çıktığında hemen yeni makine satın almak yerine mevcut ekipmanın gerçekten ne kadar verimli kullanıldığı değerlendirilebilir.
OEE doğru uygulandığında beton blok üretim tesisinin teorik kapasitesi ile gerçek kapasitesi arasındaki farkı görünür hale getirir. Asıl değer de yüksek bir yüzde elde etmekten değil, üretimin nerede ve neden kaybedildiğini ölçerek net satılabilir kapasiteyi sürekli artırabilmekten gelir.
Sık Sorulan Sorular
OEE nedir?
OEE, Overall Equipment Effectiveness yani Toplam Ekipman Etkinliği göstergesidir. Planlanan üretim zamanının ne kadarının hedeflenen hızda ve kaliteli üretime dönüştüğünü gösterir.
OEE nasıl hesaplanır?
OEE, kullanılabilirlik, performans ve kalite oranlarının çarpılmasıyla hesaplanır:
OEE = Kullanılabilirlik × Performans × Kalite
Kullanılabilirlik neyi gösterir?
Makinenin planlanan üretim süresinin ne kadarında gerçekten çalıştığını gösterir. Arızalar, beklemeler ve üretim içindeki bazı duruşlar kullanılabilirliği azaltabilir.
Performans oranı neyi ölçer?
Makinenin çalıştığı süre içerisinde hedeflenen çevrim hızına ne kadar yaklaştığını gösterir.
Kalite oranı nasıl hesaplanır?
Satılabilir ürün miktarının toplam üretilen ürün miktarına bölünmesiyle hesaplanır.
Kalıp değişimi OEE’ye dahil edilmeli mi?
Üretim planı içerisindeki kalıp değişimleri kullanılabilirlik kaybı olarak izlenebilir. Ayrıca kalıp değiştirme süresinin ayrı bir KPI olarak takip edilmesi faydalıdır.
Beton bekleme süresi makine OEE’sini etkiler mi?
Ana makine beton olmadığı için üretim yapamıyorsa kullanılabilirliği etkiler. Ancak duruş nedeni beton hazırlama sistemi olarak doğru sınıflandırılmalıdır.
Her ürün için aynı ideal çevrim süresi kullanılabilir mi?
Hayır. Parke taşı, beton blok ve bordür gibi farklı ürünlerin ideal çevrim süreleri farklı olabilir. Ürün bazında referans oluşturmak daha doğru sonuç verir.
OEE yalnızca ana makinede mi ölçülmelidir?
Ana makine için ölçülebilir ancak beton santrali, kuru taraf ve paketleme gibi kritik ekipmanların performansının ayrıca izlenmesi komple tesisin darboğazlarını bulmayı kolaylaştırır.
OEE verileri otomatik toplanabilir mi?
Çalışma süresi, duruş, alarm ve çevrim sayısı gibi birçok veri otomasyon üzerinden alınabilir. Kalite ve duruş açıklamalarında operatör girdisi gerekebilir.
Yüksek OEE her zaman iyi ürün anlamına gelir mi?
Hayır. Çevrim süresini aşırı azaltmak kalite kaybına neden oluyorsa performans artarken kalite düşebilir. Üç OEE bileşeni birlikte değerlendirilmelidir.
OEE neden vardiya bazında takip edilmelidir?
Farklı vardiyalar, ürünler veya operatör düzenleri arasındaki performans farklarının görülmesini sağlar. Aylık ortalamada kaybolabilecek problemler daha kolay tespit edilir.
OEE artırmak için ilk olarak ne yapılmalıdır?
Önce güvenilir veri toplanmalı ve toplam kaybın en büyük bölümünü oluşturan birkaç neden belirlenmelidir. İyileştirme çalışmaları en büyük kayıplardan başlamalıdır.
İyi bir OEE değerinden daha önemli olan nedir?
Tek bir yüzde yerine değerin zaman içindeki gelişimi ve kayıpların nedenleridir. Fabrikanın kendi geçmiş performansına göre sürekli iyileşme göstermesi daha anlamlıdır.
Beton blok üretiminde OEE’nin en büyük faydası nedir?
OEE’nin en büyük faydası, teorik kapasite ile gerçek satılabilir üretim arasındaki farkın duruş, hız ve kalite kaybı olarak ayrıştırılmasını sağlamasıdır. Böylece tesisin kapasiteyi nerede kaybettiği daha net görülebilir.