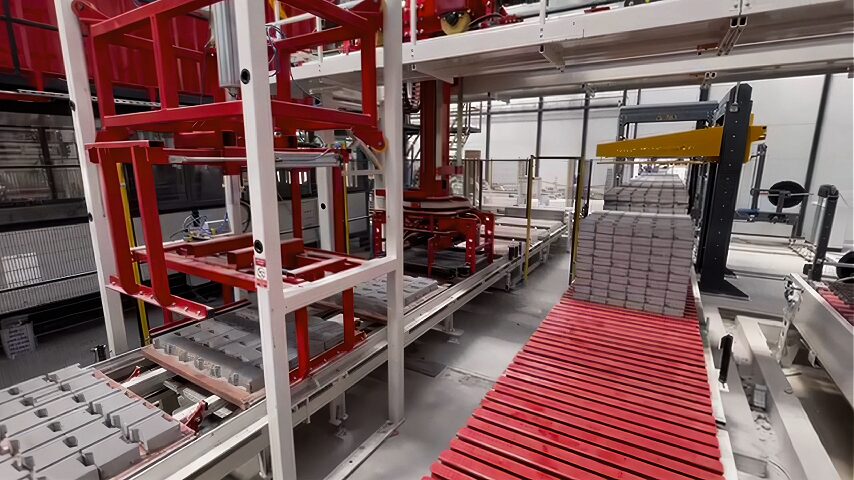
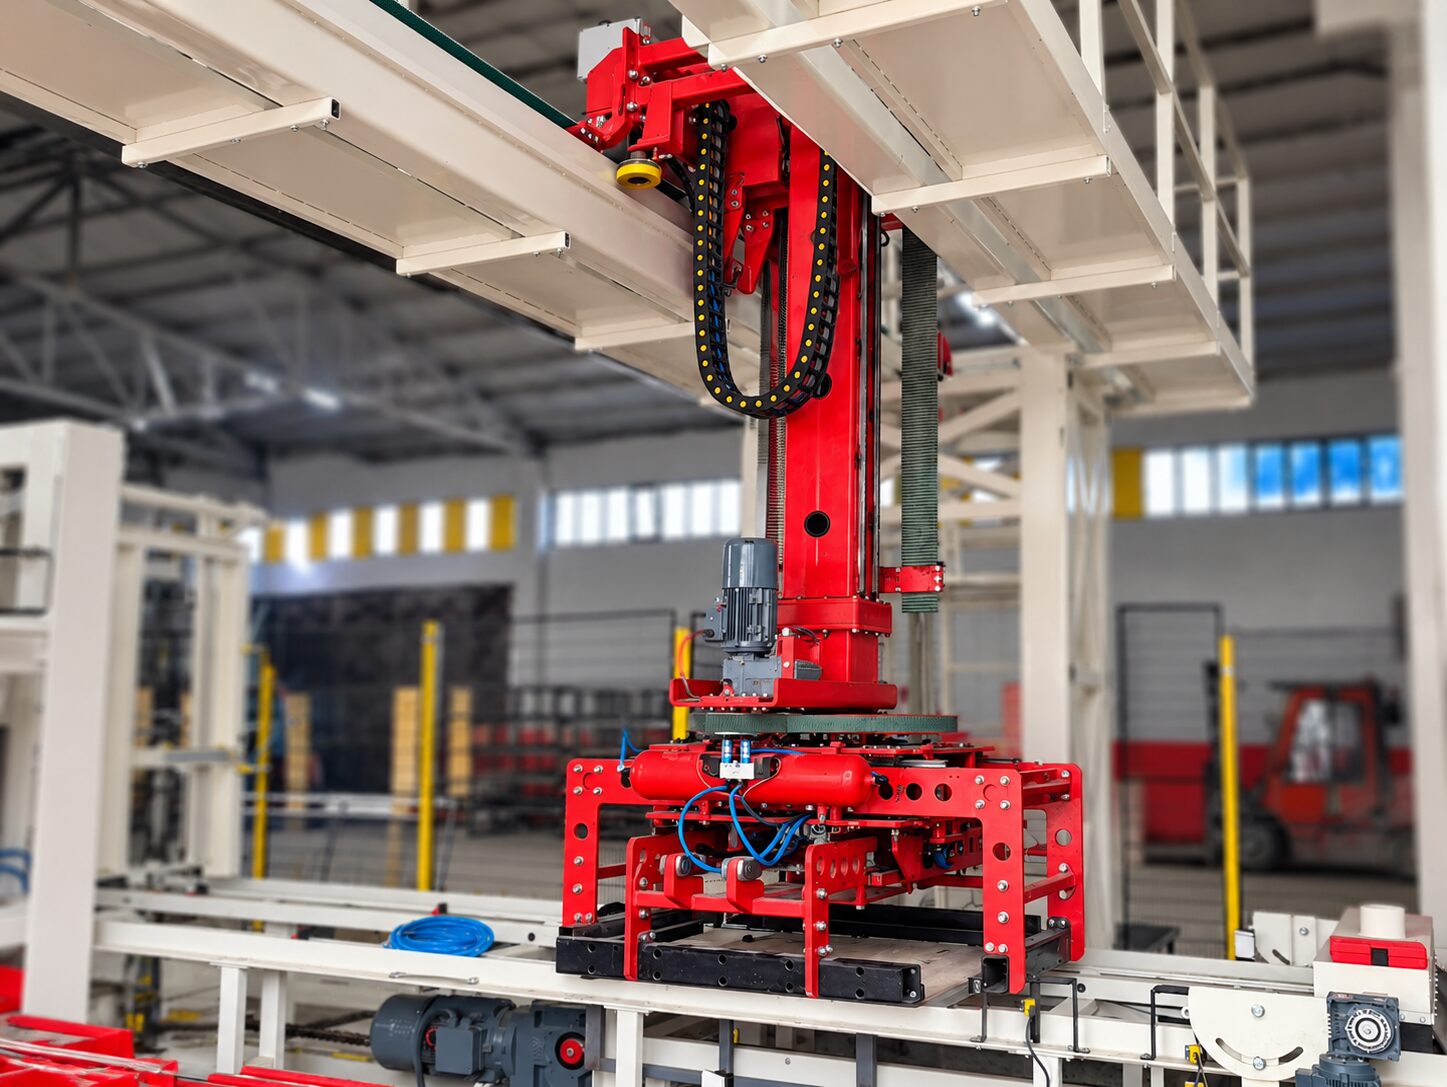
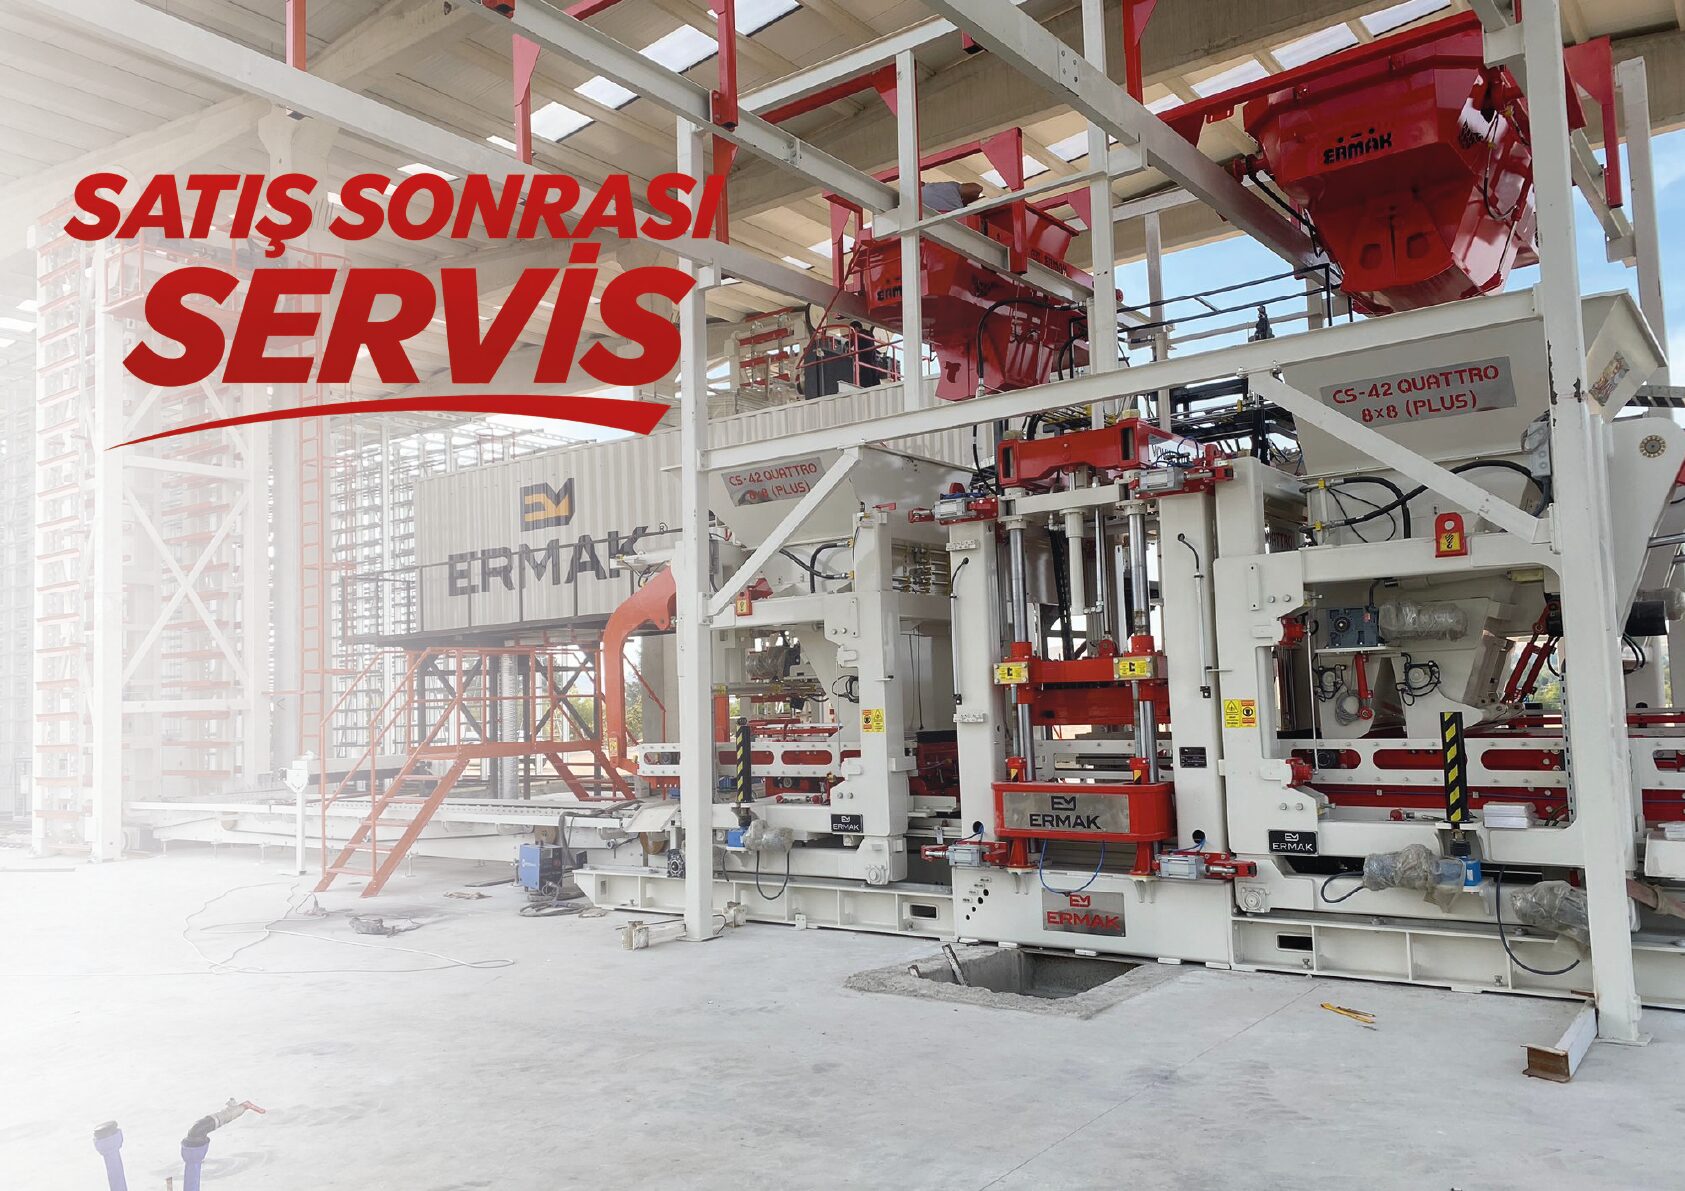
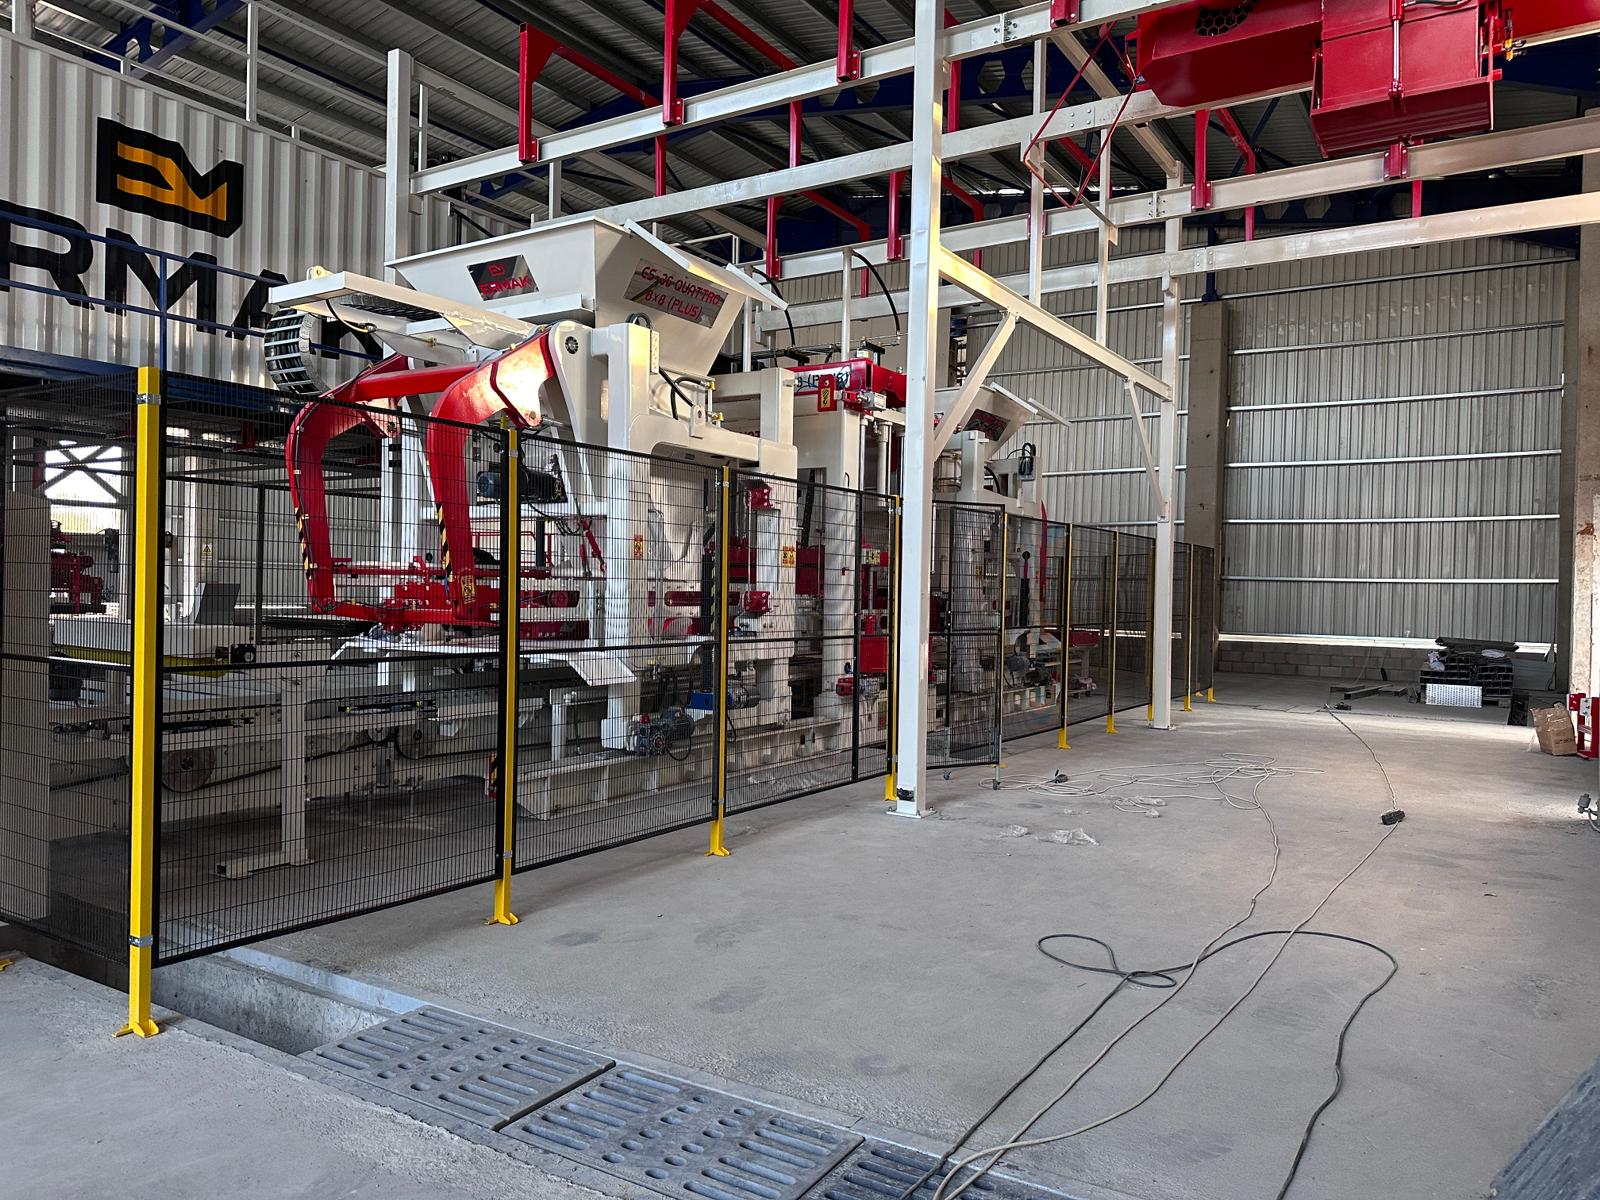
Avrupa’ya yönelik beton blok, parke taşı ve bordür üretim tesisi projelerinde makinenin kapasitesi, otomasyon seviyesi ve ürün kalitesi kadar önemli bir başka konu da uygunluk ve kabul sürecidir. Makinenin teknik olarak güçlü olması tek başına yeterli değildir; güvenlik gerekliliklerinin tasarım aşamasından itibaren ele alınması, teknik dokümantasyonun hazırlanması ve makinenin teslimattan önce ve sonra sistematik şekilde test edilmesi gerekir.
Bu nedenle Avrupa projelerinde CE işaretlemesi, makine güvenliği, teknik dosya, FAT ve SAT gibi kavramları birbirinden bağımsız işlemler olarak görmek doğru değildir. Bunların tamamı tasarımdan üretime, sevkiyattan devreye almaya kadar devam eden daha geniş bir proje sürecinin parçalarıdır.
CE işareti de bu sürecin başında alınan bağımsız bir “sertifika” değildir. Üretici, uygulanabilir AB gerekliliklerini belirlemek, gerekli uygunluk değerlendirmesini yapmak, teknik dokümantasyonu oluşturmak ve uygunluk beyanını hazırlamakla sorumludur. Ancak bunların ardından CE işaretlemesi yapılabilir. Avrupa Komisyonu da CE sürecini bu şekilde tanımlar.
Avrupa Makine Mevzuatında 2027 Geçişi
Avrupa makine mevzuatında şu anda önemli bir geçiş dönemindeyiz. 22 Ekim 2026 itibarıyla Makine Direktifi 2006/42/EC halen uygulanmaktadır. Regulation (EU) 2023/1230 ise güncel AB düzenlemesine göre 14 Ocak 2027’den itibaren uygulanacak ve mevcut Makine Direktifi bu tarihte yürürlükten kalkacaktır.
Bu tarih özellikle 2026 sonunda üretimi devam eden ve 2027 yılında Avrupa pazarına sunulacak projeler açısından önemlidir. Proje başlangıcında kullanılan mevzuatın yalnızca sipariş tarihine göre değerlendirilmesi yerine makinenin piyasaya arz ve devreye alma takviminin de dikkate alınması gerekir.
Dolayısıyla Avrupa’ya yönelik yeni projelerde teknik dosya ve güvenlik çalışmasının üretim tamamlandıktan sonra yapılacak son bir işlem olarak görülmemesi gerekir. Tasarım ekibi, otomasyon ekibi ve proje yönetimi mevzuat gerekliliklerini projenin başından itibaren dikkate almalıdır.
CE İşareti Makine Üzerine Yapıştırılan Bir Etiketten Daha Fazlasıdır
CE işareti fiziksel olarak makinenin üzerindeki bir işarettir ancak arkasında bir uygunluk değerlendirme süreci bulunur.
Üreticinin öncelikle makineye hangi AB mevzuatının uygulanacağını belirlemesi gerekir. Daha sonra temel sağlık ve güvenlik gereklilikleri değerlendirilir, risk analizi yapılır, uygun tasarım çözümleri uygulanır ve gerekli teknik kayıtlar oluşturulur.
Uygulanabilir mevzuata göre uygunluk değerlendirmesinin üretici tarafından yapılıp yapılamayacağı veya belirli durumlarda üçüncü taraf bir onaylanmış kuruluşun gerekli olup olmadığı ayrıca belirlenir. Avrupa Komisyonu da CE işaretlemesi için merkezi bir AB kurumundan genel bir “CE sertifikası” alınmadığını; uygunluk değerlendirme yöntemi ve gerekiyorsa onaylanmış kuruluş kullanımının ilgili mevzuata göre belirlendiğini açıkça ifade etmektedir.
Bu nedenle Avrupa’ya beton blok makinesi ihraç edilirken yalnızca “CE var” demek yerine, bu işaretin arkasındaki teknik çalışmanın doğru hazırlanması gerekir.
Risk Değerlendirmesi Tasarımın Başında Yapılmalıdır
Beton blok makinesi ağır mekanik hareketlerin, vibrasyonun, hidrolik sistemlerin, motorların ve otomasyonun birlikte çalıştığı kompleks bir endüstriyel ekipmandır. Bu nedenle güvenlik çalışması makine tamamlandıktan sonra çevresine birkaç koruyucu panel eklemekten ibaret değildir.
Risk değerlendirmesi tasarım sürecinin bir parçası olmalıdır.
Operatörün normal üretim sırasında bulunduğu alanlar, kalıp değişimi, bakım, temizlik, arıza müdahalesi ve ayar işlemleri ayrı ayrı düşünülmelidir. Hareketli parçalar, sıkışma bölgeleri, enerji kaynakları ve beklenmeyen hareketler gibi riskler değerlendirilerek öncelikle tasarım yoluyla azaltılmaya çalışılmalıdır.
Kalan riskler uygun koruyucu sistemlerle kontrol edilmeli ve gerektiğinde kullanım talimatları içerisinde açık şekilde belirtilmelidir.
AB uygunluk yaklaşımında da risk analizi ve değerlendirmesi teknik dokümantasyonun temel parçalarındandır.
Güvenlik Kapıları ve Bariyerler Tek Başına Yeterli Değildir
Makine güvenliğinde fiziksel koruyucular önemlidir ancak yalnızca bariyer bulunması sistemi otomatik olarak güvenli hale getirmez.
Örneğin operatör bir güvenlik kapısını açtığında makinenin hangi hareketlerinin duracağı, sistemin tekrar hangi şartlarda çalıştırılabileceği ve beklenmeyen otomatik yeniden başlatmanın nasıl önleneceği tasarımın bir parçasıdır.
Acil durdurma sistemlerinin konumu ve işlevi de makinenin gerçek çalışma şekline göre değerlendirilmelidir.
Özellikle komple üretim tesislerinde ana makine ile konveyör, yaş taraf, kürleme ve kuru taraf arasında güvenlik mantığının uyumlu olması gerekir. Ana makine durmuşken ona ürün taşıyan başka bir sistemin kontrolsüz şekilde çalışmaya devam etmesi istenmez.
Bu nedenle güvenlik yalnızca tek tek ekipmanların değil, üretim hattının tamamının çalışma mantığı üzerinden değerlendirilmelidir.
Teknik Dosya CE Sürecinin Temel Parçalarından Biridir
Mevcut Makine Direktifi kapsamında teknik dosyanın amacı, makinenin ilgili temel sağlık ve güvenlik gerekliliklerini karşıladığını gösterecek teknik bilgileri bir araya getirmektir.
Bu kapsamda makinenin genel tanımı, genel ve detaylı çizimleri, kontrol devreleri, gerekli hesaplamalar, test sonuçları ve uygunluğu göstermek için gereken diğer belgeler teknik dosyanın parçası olabilir. Direktif ayrıca bu dokümantasyonun tasarım, üretim ve makinenin çalışmasını uygunluğu değerlendirmek için gerekli ölçüde kapsamasını ister.
Teknik dosya müşteriye verilen kullanım kılavuzuyla aynı şey değildir. Kullanım kılavuzu makinenin güvenli kullanımı ve bakımı için müşteriye gerekli bilgileri verirken teknik dosya üreticinin uygunluğu destekleyen daha kapsamlı teknik kayıtlarını içerir.
İyi hazırlanmış teknik dokümantasyonun faydası yalnızca mevzuatla da sınırlı değildir. Yıllar sonra yapılacak servis, yedek parça veya modernizasyon çalışmalarında doğru makine konfigürasyonuna ulaşılmasını kolaylaştırır.
Teknik Dosya Makineyle Birlikte Güncellenmelidir
Endüstriyel proje sırasında makinede değişiklik yapılması normaldir. Sensör konumu değişebilir, bir güvenlik kapısı yeniden tasarlanabilir veya müşterinin tesisine göre farklı bir taşıma sistemi eklenebilir.
Problem, fiziksel makine değişirken teknik dokümanların eski konfigürasyonda kalmasıdır.
Elektrik şemaları, mekanik çizimler, risk değerlendirmesi ve kullanım talimatları teslim edilen gerçek makineyi temsil etmelidir. Özellikle seri numarası üzerinden hangi makineye hangi tasarımın ve hangi otomasyon versiyonunun ait olduğunun takip edilebilmesi uzun dönem servis açısından da büyük avantaj sağlar.
Avrupa Komisyonu, teknik dokümantasyonun uygunluğu gösterecek şekilde hazırlanmasını ve gerektiğinde yetkili makamlara sunulabilmesini üreticinin temel sorumlulukları arasında saymaktadır.
Uygunluk Beyanı Teknik Çalışmanın Sonucudur
Uygunluk beyanı, üreticinin makinenin ilgili gerekliliklere uygunluğuna ilişkin resmi sorumluluğunu ifade eden önemli bir belgedir.
Mevcut Makine Direktifi kapsamında makine piyasaya sunulmadan veya hizmete alınmadan önce üreticinin uygunluk değerlendirmesini yapması, teknik dosyayı hazır bulundurması, gerekli talimatları sağlaması, uygunluk beyanını hazırlaması ve CE işaretini uygulaması gerekir.
Bu nedenle uygunluk beyanı hazır bir formun makine modeline göre doldurulması olarak görülmemelidir.
Belgede belirtilen makine tanımı, seri numarası, uygulanabilir mevzuat ve diğer bilgiler teknik dosyayla uyumlu olmalıdır. Avrupa Komisyonu da uygunluk beyanının üretici tarafından gerekli uygunluk değerlendirmesi ve teknik dokümantasyon tamamlandıktan sonra imzalanması gerektiğini belirtir.
Harmonize Standartların Rolü Nedir?
Avrupa projelerinde makine tasarımı sırasında ilgili harmonize standartların değerlendirilmesi önemli avantaj sağlar.
Standartlar, temel güvenlik gerekliliklerinin mühendislik uygulamasına dönüştürülmesinde üreticiye yol gösterir. Risk değerlendirmesi, elektrik ekipmanları, güvenlikle ilgili kontrol sistemleri, koruyucu yapılar ve farklı makine güvenliği alanlarında uygulanabilir standartlar bulunabilir.
Ancak standart listesini mümkün olduğunca uzun tutmak kaliteli dokümantasyon anlamına gelmez.
Gerçekten makineye uygulanabilir standartların seçilmesi ve tasarımda bunların karşılığının bulunması gerekir.
Aynı şekilde makinenin konfigürasyonuna göre Makine mevzuatının yanında başka AB düzenlemelerinin de uygulanması söz konusu olabilir. Hangi düzenlemelerin geçerli olduğu proje bazında değerlendirilmelidir.
CE ile FAT Aynı Şey Değildir
Avrupa projelerinde sık karıştırılan konulardan biri CE uygunluğu ile FAT’ın aynı süreç olarak görülmesidir.
FAT – Factory Acceptance Test, yani Fabrika Kabul Testi, makine sevk edilmeden önce üretici tesisinde müşterinin veya teknik ekibin katılımıyla gerçekleştirilebilen kabul sürecidir.
CE ise hukuki ve teknik bir uygunluk sürecidir.
FAT sırasında makinenin mekanik hareketleri, sensörleri, otomasyon sıralaması, alarm fonksiyonları, temel güvenlik fonksiyonları ve sipariş kapsamında belirtilen farklı özellikleri kontrol edilebilir. Bu testler teknik dosyadaki bazı doğrulamaları destekleyebilir ancak FAT’ın başarılı olması tek başına CE uygunluğu anlamına gelmez.
Aynı şekilde CE işaretli bir makinenin müşteri sözleşmesinde belirlenen kapasite veya özel fonksiyonları karşılayıp karşılamadığı da yalnızca CE üzerinden değerlendirilemez.
Bu nedenle iki süreç birbirini destekler ancak farklı amaçlara hizmet eder.
FAT Testi Avrupa Projelerinde Neden Değerlidir?
Özellikle Türkiye’de üretilip Avrupa’daki bir tesise gönderilecek büyük bir beton blok makinesinde mümkün olan problemlerin sevkiyattan önce görülmesi önemli avantaj sağlar.
Makine henüz üretim tesisindeyken teknik ekibe, yedek parçalara ve üretim imkanlarına ulaşmak çok daha kolaydır.
Avrupa’daki müşteri tesisine sevkiyat yapıldıktan sonra fark edilen büyük bir mekanik veya otomasyon problemi ise servis seyahati, lojistik ve proje gecikmesi anlamına gelebilir.
FAT sırasında kabul kriterlerinin önceden belirlenmesi bu nedenle önemlidir.
Testin sonunda “makine çalıştı” demek yerine hangi fonksiyonların test edildiği ve hangi maddelerin kabul edildiği kayıt altına alınmalıdır. Varsa açık maddeler bir aksiyon listesi altında takip edilerek sevkiyat öncesinde kapatılabilir.
SAT Testi Neyi Doğrular?
Makine müşteri tesisine ulaşıp mekanik ve elektrik kurulumu tamamlandığında süreç SAT – Site Acceptance Test aşamasına geçebilir.
SAT’ın amacı yalnızca FAT sırasında yapılan işlemleri tekrarlamak değildir.
Makine artık gerçek fabrikanın elektrik altyapısına, beton hazırlama sistemine, konveyörlerine, kürleme hattına ve diğer ekipmanlarına bağlıdır. Dolayısıyla üretici fabrikasında görülemeyen entegrasyon problemleri burada ortaya çıkabilir.
Bu aşamada ana makinenin çevre sistemleriyle haberleşmesi, güvenlik bağlantıları ve üretim akışı gerçek saha koşullarında değerlendirilir.
Uygun olduğunda gerçek hammadde ve kalıpla üretim denemeleri yapılması, makinenin yerel agrega ve beton reçetesine göre ayarlanmasına da yardımcı olur.
SAT ile CE Uygunluğunu Birbirinden Ayırmak Gerekir
SAT’ın başarılı tamamlanması projenin saha kabulünün yapıldığını gösterebilir ancak SAT da tek başına CE uygunluk sürecinin yerine geçmez.
Benzer şekilde CE işaretinin bulunması, makinenin müşterinin özel performans kabul kriterlerini otomatik olarak karşıladığı anlamına gelmez.
Avrupa projelerinde en sağlıklı yaklaşım, üç ayrı soruyu birbirinden ayırmaktır:
Makine mevzuata uygun mu? Makine sözleşmede belirtilen fonksiyonları yerine getiriyor mu? Makine gerçek tesiste diğer sistemlerle birlikte doğru çalışıyor mu?
CE süreci birinci soruya, FAT büyük ölçüde ikinci soruya, SAT ve devreye alma ise üçüncü soruya cevap vermeye yardımcı olur.
Bu ayrım yapıldığında proje kabul süreci çok daha anlaşılır hale gelir.
Kapasite Kabulü Nasıl Yapılmalı?
Beton blok makinesi projelerinde müşteri açısından en önemli kabul kriterlerinden biri üretim kapasitesidir.
Ancak “vardiyada 30.000 blok” gibi tek bir rakam kabul kriteri olarak yeterli değildir.
Hangi ürünün kullanılacağı, kalıp düzeni, beton reçetesi, çevrim süresi, vardiyada hangi duruşların hesaba dahil edileceği ve satılabilir ürün kalitesinin nasıl değerlendirileceği önceden belirlenmelidir.
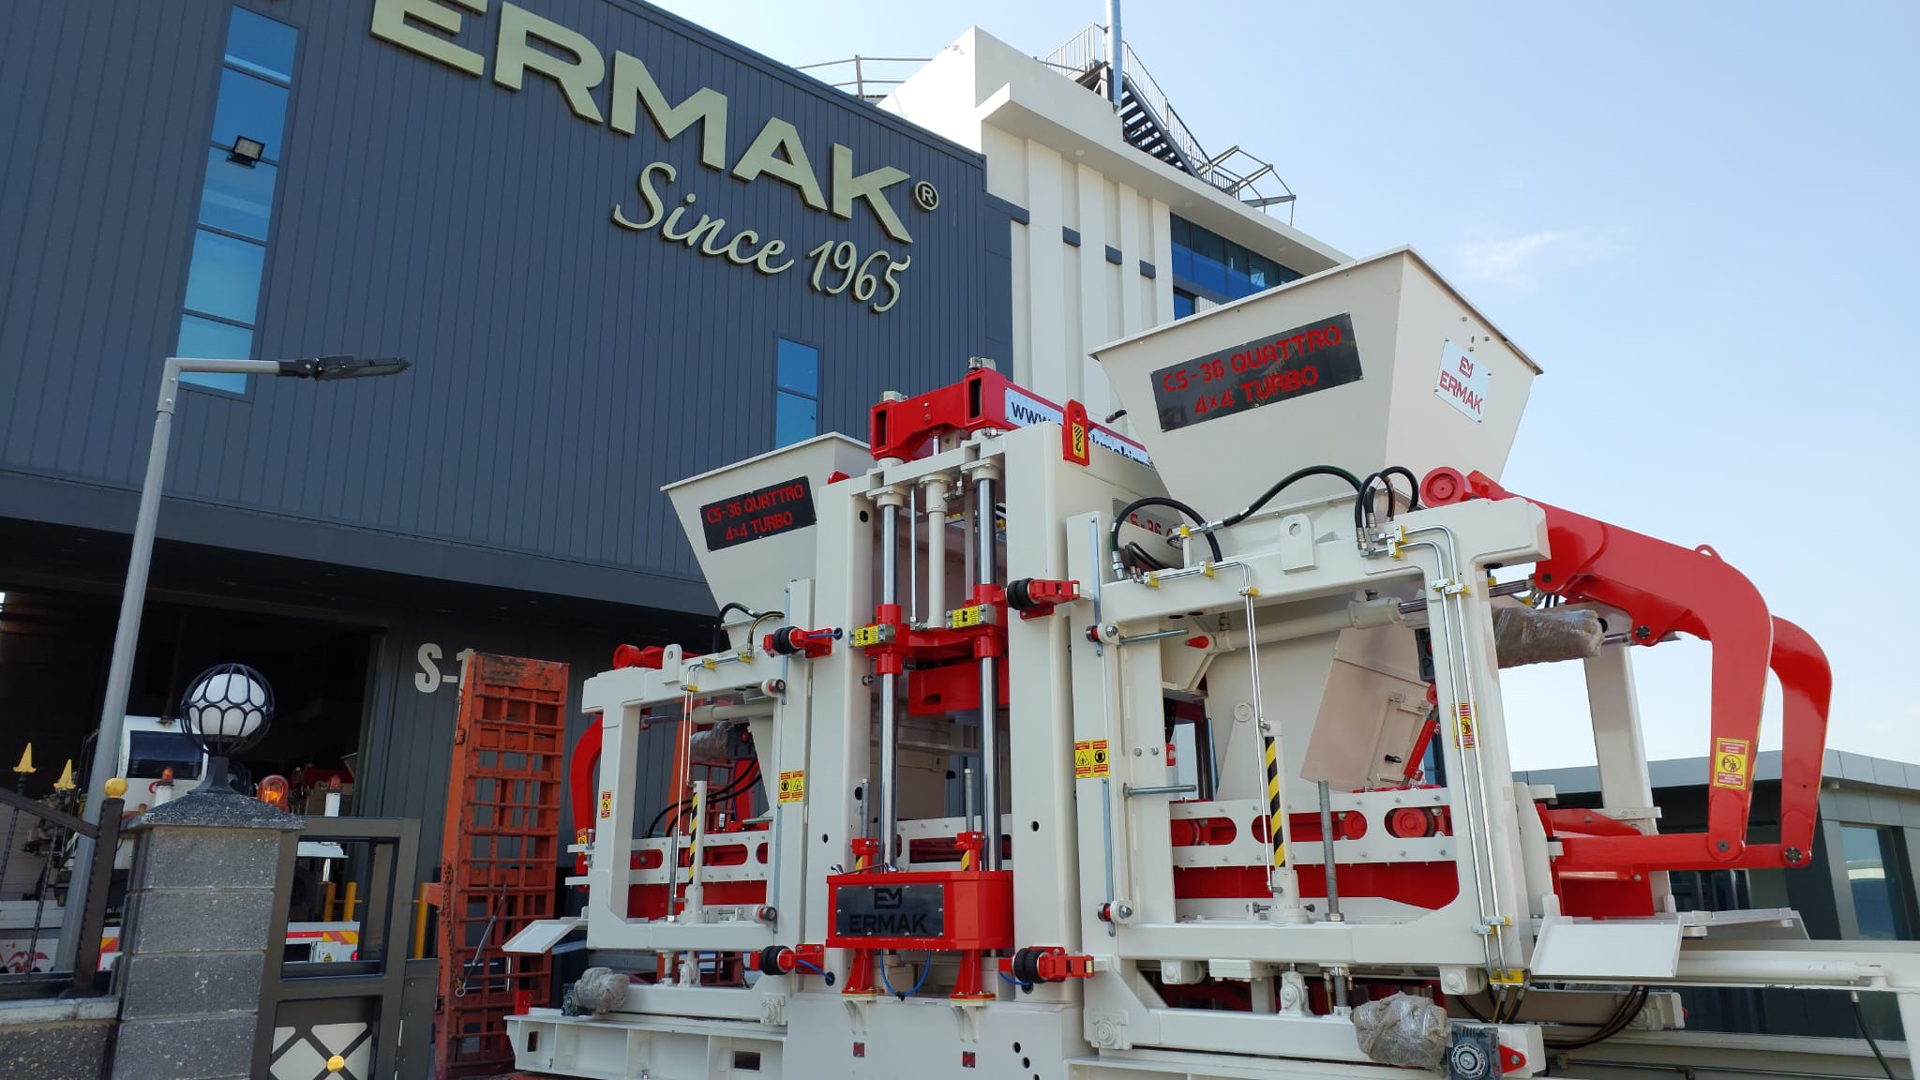
Örneğin CS-42 Quattro 8X8 Plus beton blok makinesi gibi yüksek kapasiteli bir sistem Avrupa projesinde değerlendirildiğinde yalnızca ana makinenin çevrim performansı değil, beton hazırlama ve kuru tarafın da hedeflenen kapasiteyi desteklemesi gerekir.
Aksi halde ana makine teknik olarak hedef çevrime ulaşmasına rağmen komple tesis kapasitesi daha düşük kalabilir.
Bu nedenle performans kabulünde ana makine kapasitesi ile komple tesis kapasitesi birbirinden ayrılmalıdır.
Operatör Eğitimi Kabul Sürecinin Parçası Olmalı
Makinenin teknik olarak tamamlanmış olması müşterinin üretime hazır olduğu anlamına gelmez.
Operatörlerin normal başlatma ve durdurma işlemlerini, kalıp değişimini, ürün programlarını ve alarm ekranlarını bilmesi gerekir. Bakım ekibinin ise yağlama, kontrol noktaları, güvenli müdahale ve temel arıza teşhisi konusunda yeterli bilgiye sahip olması önemlidir.
Özellikle Avrupa projelerinde iş güvenliği prosedürlerinin işletme tarafından doğru uygulanabilmesi için makineyle birlikte verilen teknik eğitimin önemi daha da artar.
Bu nedenle SAT ve devreye alma süreci yalnızca makinenin test edildiği bir dönem değil, müşterinin teknik ekibinin sistemi öğrenmesi için de kullanılmalıdır.
Güvenlik Fonksiyonları Sahada Yeniden Kontrol Edilmeli
Makine FAT sırasında güvenlik testlerinden geçmiş olsa bile nakliye ve montaj sonrasında kritik fonksiyonların yeniden kontrol edilmesi gerekir.
Güvenlik kapılarının bağlantıları, acil durdurma sistemi ve saha montajından etkilenen diğer güvenlik unsurları SAT ve devreye alma sırasında doğrulanmalıdır.
Çünkü makine artık üretici fabrikasındaki konfigürasyonunda değildir. Parçalar sökülüp taşınmış, tekrar monte edilmiş ve başka sistemlerle entegre edilmiştir.
Bu nedenle “FAT’ta çalışıyordu” ifadesi sahadaki nihai güvenlik kontrolünün yerine geçmemelidir.
Kabul Kriterleri Sipariş Aşamasında Belirlenmeli
Makine tamamlandıktan sonra FAT ve SAT kriterlerini belirlemeye çalışmak hem üretici hem de müşteri açısından gereksiz tartışma oluşturabilir.
Kapasite nasıl ölçülecek? Hangi ürün kullanılacak? Hangi güvenlik fonksiyonları gözden geçirilecek? Hangi belgeler teslim edilecek? Eğitim ne kadar sürecek? Hangi maddeler SAT’ın tamamlanması için zorunlu olacak?
Bu sorular mümkün olduğunca teklif ve sözleşme aşamasında netleştirilmelidir.
Böylece proje sonunda iki tarafın farklı beklentilere sahip olması önlenir.
Makine kabul sürecinde en iyi sonuç, test günü sürpriz kriterler oluşturmak yerine daha proje başlangıcında ortak kabul şartlarının tanımlanmasıyla elde edilir.
Dokümantasyon Teslimatı Makine Teslimatından Ayrı Düşünülmemeli
Avrupa’ya gönderilen bir beton blok makinesinin teslimatı yalnızca fiziksel ekipmanın kamyondan indirilmesi anlamına gelmez.
Projeye göre kullanım ve bakım talimatları, uygunluk beyanı, elektrik dokümanları ve müşterinin güvenli işletme için ihtiyaç duyacağı ilgili teknik bilgiler de teslimatın parçasıdır.
Teknik dokümantasyonun gerektiğinde yetkili makamlara sunulabilmesi ve güncel tutulması üreticinin sorumlulukları arasındadır. Avrupa Komisyonu genel CE rehberinde teknik dokümantasyon ve uygunluk beyanının en az 10 yıl saklanması gerektiğini belirtmektedir; mevcut Makine Direktifi de makine teknik dosyasının uzun dönem erişilebilir olmasını öngörür.
İyi dokümantasyon, müşteri açısından da makinenin yıllar sonra servis ve bakımını kolaylaştırır.
Sonradan Yapılan Değişiklikler Kontrol Altında Tutulmalı
Makine devreye alındıktan birkaç yıl sonra müşteri üretim sisteminde değişiklik yapmak isteyebilir.
Yeni bir konveyör eklenebilir, otomasyon değiştirilebilir veya güvenlik alanında fiziksel düzenleme yapılabilir.
Bu tür değişiklikler yalnızca üretim açısından değil, makinenin uygunluk ve güvenlik değerlendirmesi açısından da incelenmelidir.
Avrupa Komisyonu, üründe sonradan yapılan değişikliklerin mevcut uygunluk durumunu etkileyebileceğine dikkat çekmektedir.
Bu nedenle özellikle temel çalışma veya güvenlik fonksiyonlarını etkileyen değişikliklerin kontrolsüz yapılması yerine teknik olarak değerlendirilmesi daha doğru yaklaşım olur.
Ermak Makine’de Avrupa Projelerine Yaklaşım
Avrupa’ya yönelik beton blok ve parke taşı projelerinde yalnızca ana makinenin kapasitesine odaklanmak yeterli değildir. Tasarım, güvenlik, teknik dokümantasyon, test, kurulum ve kabul aşamalarının aynı proje içerisinde yönetilmesi gerekir.
Makinenin üretici fabrikasında test edilmesi, sahadaki montajın kontrol edilmesi ve gerçek üretim şartlarında devreye alınması yatırımcının üretime daha kontrollü geçmesine yardımcı olur.
Aynı zamanda projenin ilk aşamasında hedef ürünlerin, kapasitenin ve tesis otomasyonunun doğru belirlenmesi CE ve güvenlik çalışmalarının da daha düzenli ilerlemesini sağlar.
Farklı beton blok makineleri ve komple üretim hattı alternatiflerini teknik özellikleriyle birlikte değerlendirmek isteyen yatırımcılar Ermak Makine katalogları üzerinden sistem seçeneklerini inceleyebilir.
Avrupa Projelerinde En Sağlıklı Kabul Süreci Nasıl İlerler?
İyi planlanmış bir Avrupa projesinde güvenlik ve kabul süreci makine bittikten sonra başlamaz.
Önce makinenin kullanım amacı ve uygulanabilir gereklilikler belirlenir. Tasarım sırasında riskler değerlendirilir ve gerekli güvenlik çözümleri projeye dahil edilir. Üretim ilerledikçe teknik dokümantasyon da makineyle birlikte güncellenir.
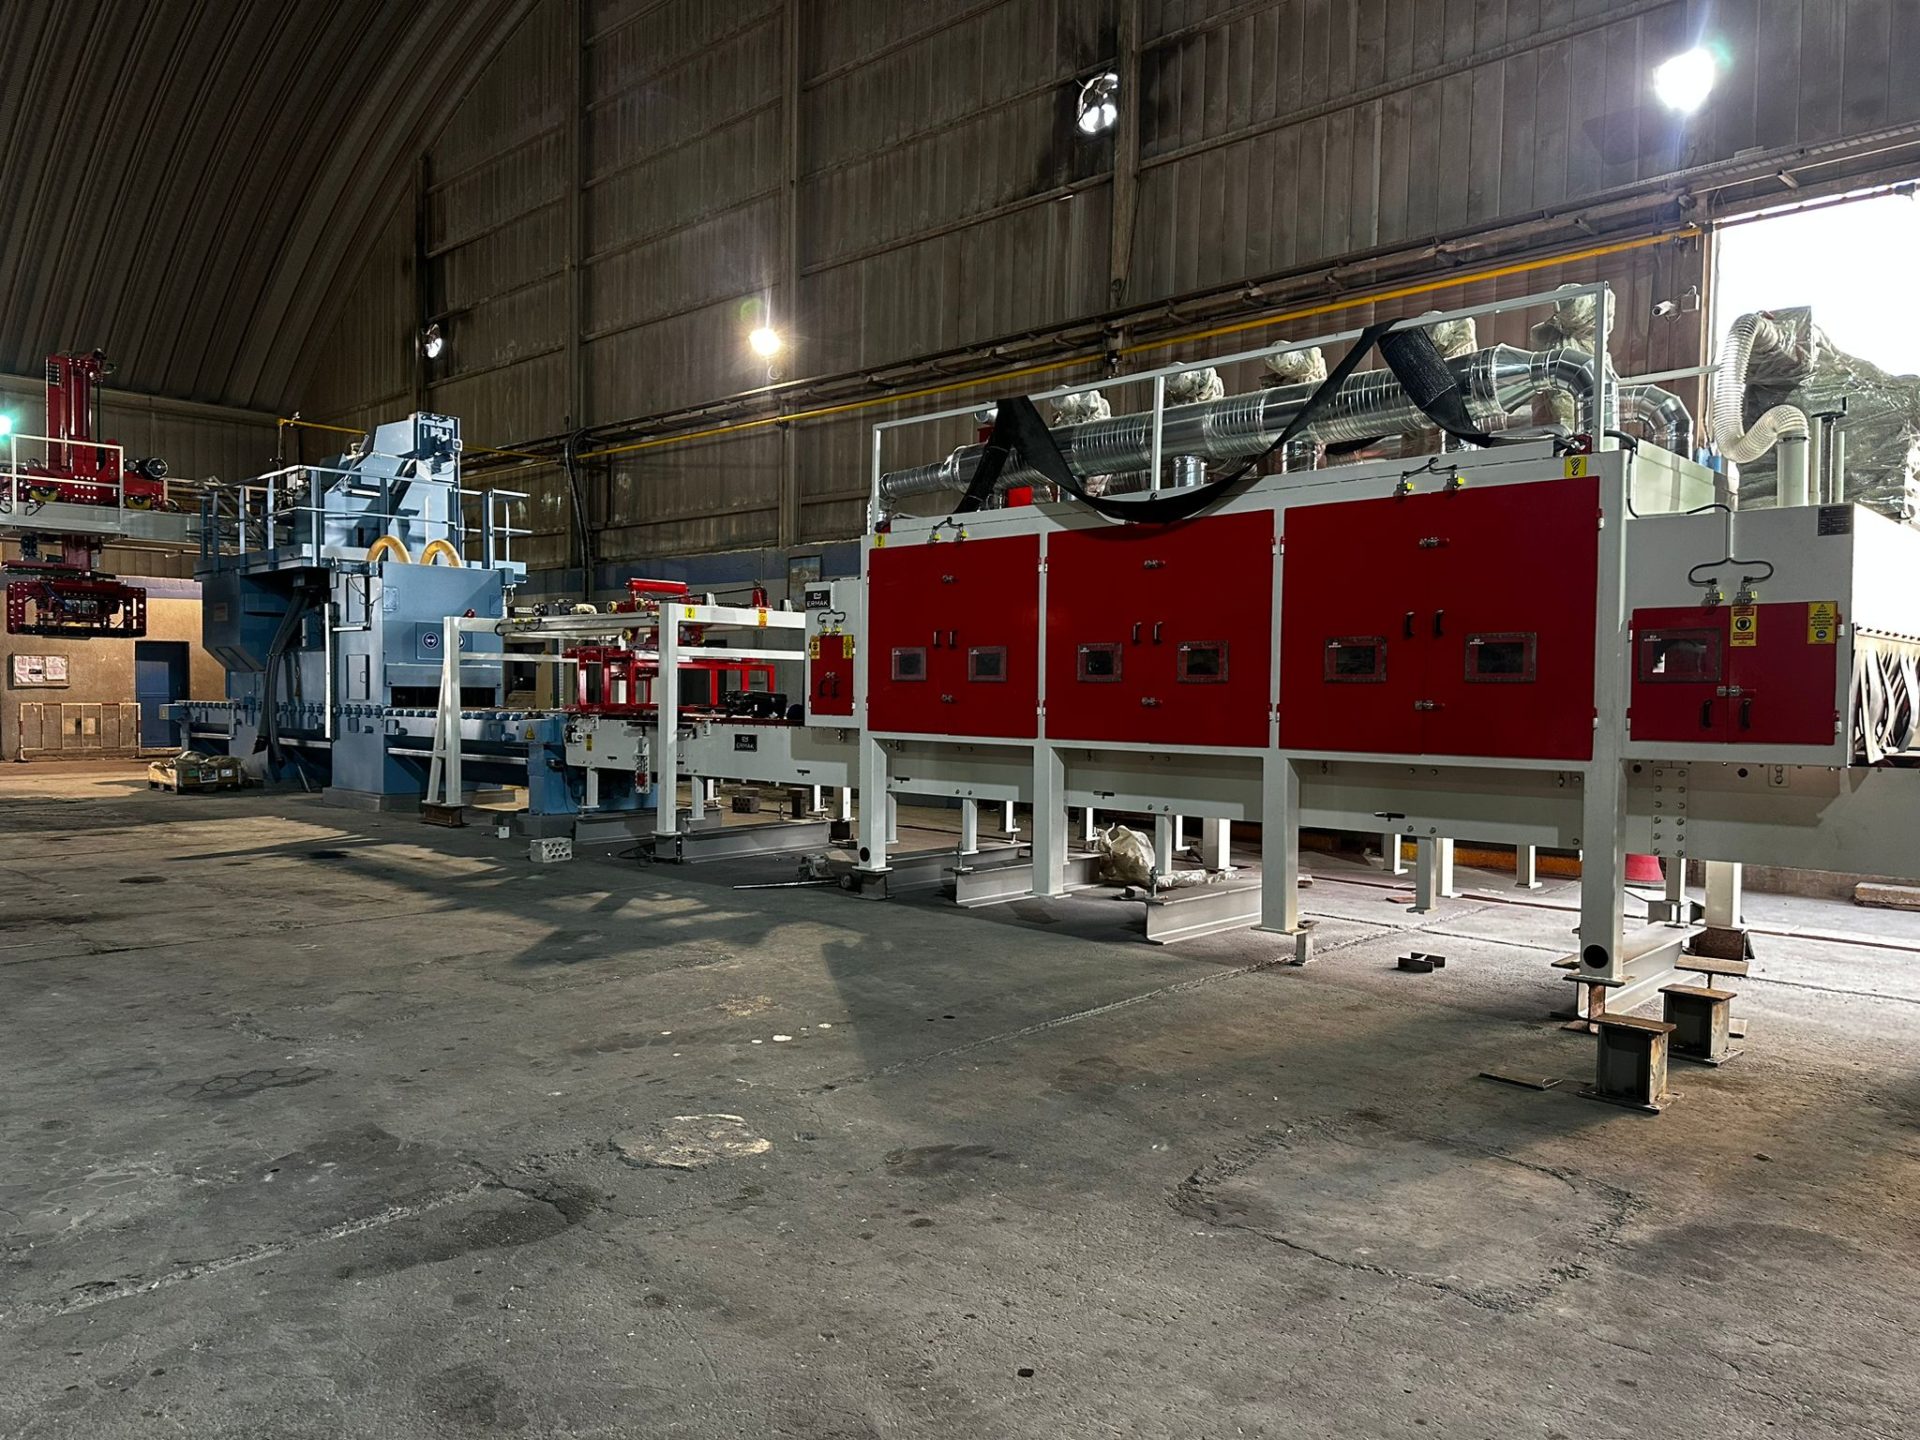
Makine tamamlandığında FAT ile fonksiyonlar ve sipariş kapsamı kontrol edilir. Sevkiyat ve montaj sonrasında SAT ile gerçek saha entegrasyonu doğrulanır. Operatör ve bakım ekibinin eğitimi tamamlanır, gerekli belgeler teslim edilir ve proje düzenli üretime geçiş aşamasına gelir.
Bu yaklaşım CE, güvenlik ve kabul süreçlerini birbirinden kopuk bürokratik işlemler olmaktan çıkarır.
Avrupa’ya yönelik beton blok makinesi projelerinde gerçek hedef yalnızca makinenin üzerine CE işareti koymak değildir. Hedef; tasarımı, güvenliği, dokümantasyonu ve gerçek saha performansı doğrulanmış bir üretim sistemini müşteriye teslim etmektir.
Sık Sorulan Sorular
CE işareti nedir?
CE işareti, üreticinin ürünün uygulanabilir AB gerekliliklerine uygunluğunu değerlendirdiğini ve bu uygunluğun sorumluluğunu üstlendiğini gösteren işarettir. CE işaretlemesi gerekli uygunluk değerlendirmesi ve teknik dokümantasyon sürecinin ardından yapılır.
CE için mutlaka bağımsız bir kurumdan sertifika almak gerekir mi?
Her ürün için aynı yöntem uygulanmaz. Ürüne ve uygulanabilir mevzuata göre üreticinin kendi uygunluk değerlendirmesi yeterli olabilir veya belirli durumlarda onaylanmış kuruluş gerekebilir.
Makine Direktifi 2006/42/EC ne zamana kadar uygulanıyor?
Güncel AB düzenlemesine göre Directive 2006/42/EC, 14 Ocak 2027 tarihinde yürürlükten kalkacak ve Regulation (EU) 2023/1230 uygulanmaya başlayacaktır.
Teknik dosya neden gereklidir?
Makinenin tasarımını, üretimini ve uygulanabilir güvenlik gerekliliklerine uygunluğunu destekleyen teknik bilgilerin kayıt altına alınmasını sağlar.
FAT nedir?
FAT, Factory Acceptance Test yani Fabrika Kabul Testidir. Makine sevk edilmeden önce üretici tesisinde fonksiyonların ve üzerinde anlaşılmış kabul kriterlerinin kontrol edilmesini sağlar.
SAT nedir?
SAT, Site Acceptance Test yani Saha Kabul Testidir. Makine müşteri fabrikasında kurulduktan sonra diğer sistemlerle entegrasyonunun ve saha koşullarındaki çalışmasının doğrulanmasında kullanılır.
CE ile FAT aynı şey midir?
Hayır. CE bir uygunluk sürecidir. FAT ise üretici ve müşteri arasında belirlenen teknik ve ticari kabul kriterlerinin doğrulanmasına yönelik test sürecidir.
CE işaretli makine SAT testinden geçmek zorunda mıdır?
SAT sözleşme ve proje kapsamına bağlı bir kabul yöntemidir; CE işaretlemesinin doğrudan yerine geçmez. Büyük ve entegre üretim tesislerinde SAT saha entegrasyonunu doğrulamak açısından oldukça faydalıdır.
FAT yapıldıysa SAT neden gereklidir?
Çünkü makine müşterinin tesisine taşındıktan sonra gerçek elektrik, beton hazırlama, konveyör ve diğer saha sistemleriyle birlikte çalışacaktır. FAT sırasında bulunmayan entegrasyon koşulları SAT aşamasında ortaya çıkabilir.
Kapasite testi FAT sırasında yapılabilir mi?
Ana makinenin çevrim performansı FAT sırasında değerlendirilebilir. Komple tesisin gerçek üretim kapasitesi ise çoğu durumda saha entegrasyonu ve gerçek hammaddeyle yapılan devreye alma sırasında daha doğru görülür.
Güvenlik fonksiyonları SAT sırasında yeniden kontrol edilmeli mi?
Evet. Nakliye ve montaj sonrasında saha montajından etkilenebilecek güvenlik fonksiyonlarının yeniden doğrulanması önemlidir.
Kabul kriterleri ne zaman belirlenmelidir?
Mümkün olduğunca teklif ve sözleşme aşamasında belirlenmelidir. Test başladıktan sonra kabul şartlarının değiştirilmesi taraflar arasında gereksiz belirsizlik oluşturabilir.
Kullanım kılavuzu teknik dosyayla aynı şey midir?
Hayır. Kullanım kılavuzu müşterinin makineyi güvenli kullanması ve bakım yapması için gerekli bilgileri içerir. Teknik dosya ise uygunluğu destekleyen daha geniş üretici dokümantasyonudur.
Avrupa projesinde makine kabulünün en önemli amacı nedir?
Amaç yalnızca makinenin çalıştığını göstermek değil; sipariş edilen sistemin doğru hazırlandığını, güvenlik gerekliliklerinin ele alındığını, sahada doğru kurulduğunu ve üretime kontrollü şekilde geçebildiğini doğrulamaktır.