Beton blok, parke taşı ve bordür üretiminde makinenin mekanik yapısı, vibrasyon sistemi ve hidrolik altyapısı kadar otomasyon sistemi de üretim verimliliğini doğrudan etkiler. Özellikle yüksek kapasiteli tesislerde binlerce üretim çevriminin aynı sıra ve benzer parametrelerle tekrar edilmesi gerekir. Bu sürekliliğin sağlanmasında PLC ve HMI altyapısı önemli rol oynar.
PLC, makinenin hareketlerini ve üretim sırasını yöneten kontrol sistemidir. HMI ise operatörün makineyle iletişim kurduğu ekran ve arayüzdür. Ancak bu iki sistemin görevi yalnızca makineyi başlatmak ve durdurmak değildir. Doğru tasarlandığında üretim reçetelerinin yönetilmesi, çevrim sürelerinin izlenmesi, arızaların hızlı bulunması ve farklı ürünlere geçişin daha kontrollü yapılması gibi birçok konuda katkı sağlar.
Bu nedenle beton blok makinesinde otomasyon altyapısını değerlendirirken yalnızca kullanılan PLC markasına veya ekran büyüklüğüne bakmak yeterli değildir. Asıl önemli olan, sistemin üretimi ne kadar kolay, anlaşılır ve tekrar edilebilir hale getirdiğidir.
PLC Beton Blok Makinesinde Ne Yapar?
Beton blok makinesinde bir üretim çevrimi çok sayıda hareketin belirli sırayla gerçekleştirilmesiyle oluşur. Üretim paletinin konumlandırılması, kalıbın çalışma pozisyonuna gelmesi, beton besleme, vibrasyon, baskı, ürün çıkışı ve sonraki paletin hatta alınması gibi işlemler birbirini takip eder.
PLC bu hareketlerin doğru sırada gerçekleşmesini sağlar.
Sensörlerden gelen bilgiler sürekli kontrol edilir ve sistem bir sonraki adıma yalnızca gerekli şartlar oluştuğunda geçer. Örneğin üretim paleti doğru konuma gelmeden başka bir hareketin başlamaması veya belirli bir mekanik grup güvenli pozisyona ulaşmadan sonraki komutun verilmemesi otomasyon mantığının parçasıdır.
Bu nedenle iyi tasarlanmış PLC yazılımı yalnızca makineyi çalıştırmaz; hareketlerin birbirleriyle uyumlu ve kontrollü şekilde gerçekleşmesini sağlar.
HMI Operatörün Makineyi Anlamasını Kolaylaştırır
HMI, operatörün makine üzerindeki birçok bilgiye tek noktadan ulaşmasını sağlar.
Üretim parametreleri, aktif ürün reçetesi, sensör durumları, çevrim bilgileri ve alarmlar ekrandan takip edilebilir. Operatör gerekli yetkiler dahilinde bazı parametreleri değiştirebilir ve farklı ürün programları arasında geçiş yapabilir.
Buradaki en önemli konu ekranın ne kadar fazla bilgi gösterdiği değil, bilginin ne kadar anlaşılır sunulduğudur.
Gereğinden karmaşık HMI ekranları operatör hatası riskini artırabilir. Çok fazla teknik parametrenin aynı ekranda bulunması, özellikle yeni operatörlerin makineyi kullanmasını zorlaştırabilir.
İyi HMI tasarımında günlük üretimde en sık kullanılan bilgiler ön planda tutulur. Daha ileri teknik ayarlar ise gerektiğinde yetkili personelin erişebileceği ayrı bölümlerde bulunabilir.
Ürün Reçetelerinin Kaydedilmesi Üretimi Nasıl Etkiler?
Beton blok makinesinde farklı ürünler farklı üretim parametreleri gerektirebilir.
Parke taşı, briket, bordür veya farklı beton ürünlerinde besleme süresi, vibrasyon ayarları ve bazı makine hareketleri değişebilir. Bu ayarların her ürün değişiminde operatör tarafından tek tek yeniden girilmesi hem zaman kaybı hem de hata riski oluşturur.
PLC ve HMI altyapısında ürün reçetelerinin kayıt altında tutulması bu süreci kolaylaştırır.
Örneğin daha önce başarılı şekilde üretilmiş bir parke taşı için kullanılan parametreler sisteme kaydedilebilir. Aynı ürün tekrar üretileceğinde operatör ilgili reçeteyi seçerek başlangıç ayarlarını hızlı şekilde yükleyebilir.
Bu yapı üretimi tamamen otomatik hale getirmez. Beton reçetesi, agrega nemi veya çevresel şartlar nedeniyle bazı ince ayarlar yine gerekebilir. Ancak başlangıç süresini önemli ölçüde kısaltabilir ve üretimin operatör hafızasına bağımlılığını azaltabilir.
Kalıp Değişiminden Sonra Üretime Geçiş Hızlanabilir
Çok ürünlü beton blok tesislerinde kalıp değişimi normal üretim sürecinin parçasıdır.
Kalıp fiziksel olarak değiştirildikten sonra makinenin yeni ürüne göre ayarlanması gerekir. Eğer önceki ürünün bütün ayarları manuel olarak tekrar girilecekse kalıp değiştirme süresi uzayabilir.
Reçete yönetimi sayesinde yeni kalıba ait temel üretim parametreleri HMI üzerinden çağrılabilir.
Bu durum özellikle sık ürün değiştirilen fabrikalarda önemli avantaj sağlar. Gün içerisinde birden fazla kalıp değiştirilen tesiste her geçişte kazanılan birkaç dakika yıl sonunda ciddi üretim süresine dönüşebilir.
Bu nedenle otomasyon altyapısının etkisi yalnızca çevrim içerisindeki saniyelerde değil, ürün değişimleri arasındaki duruş sürelerinde de görülür.
PLC Çevrim Süresini Nasıl Etkiler?
Beton blok makinesinde hareketlerin gereksiz bekleme olmadan doğru sırada gerçekleşmesi çevrim süresini doğrudan etkiler.
Örneğin bir mekanik grubun hareketi tamamlandığı halde PLC yazılımında gereksiz bekleme süresi bulunuyorsa her çevrim birkaç saniye uzayabilir.
Tek bir çevrimde birkaç saniye küçük görünebilir. Ancak vardiya boyunca binlerce kez tekrarlandığında toplam üretim kapasitesinde önemli fark oluşturur.
Bu nedenle otomasyon optimizasyonunun amacı makineyi mümkün olan en agresif hızda çalıştırmak değildir. Hareketlerin güvenli ve mekanik yapıya uygun şekilde, gereksiz zaman kaybı oluşturmadan yönetilmesidir.
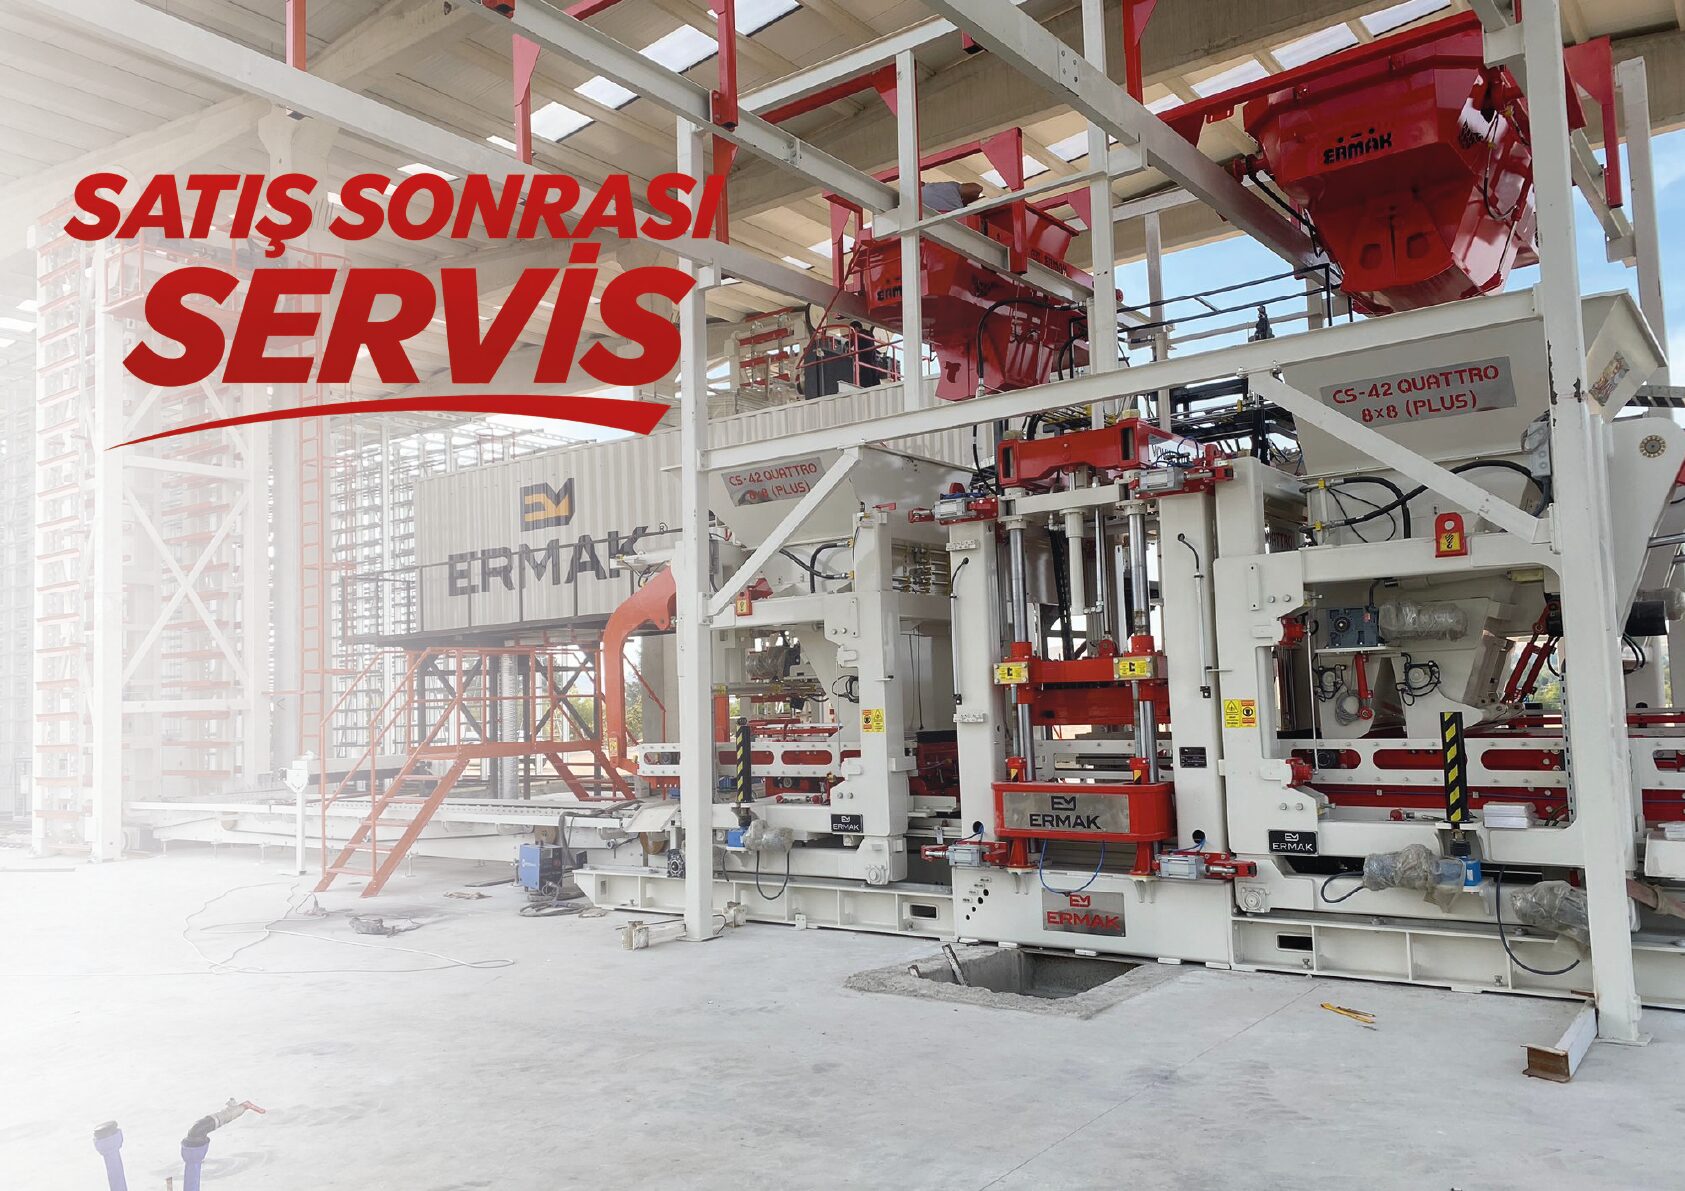
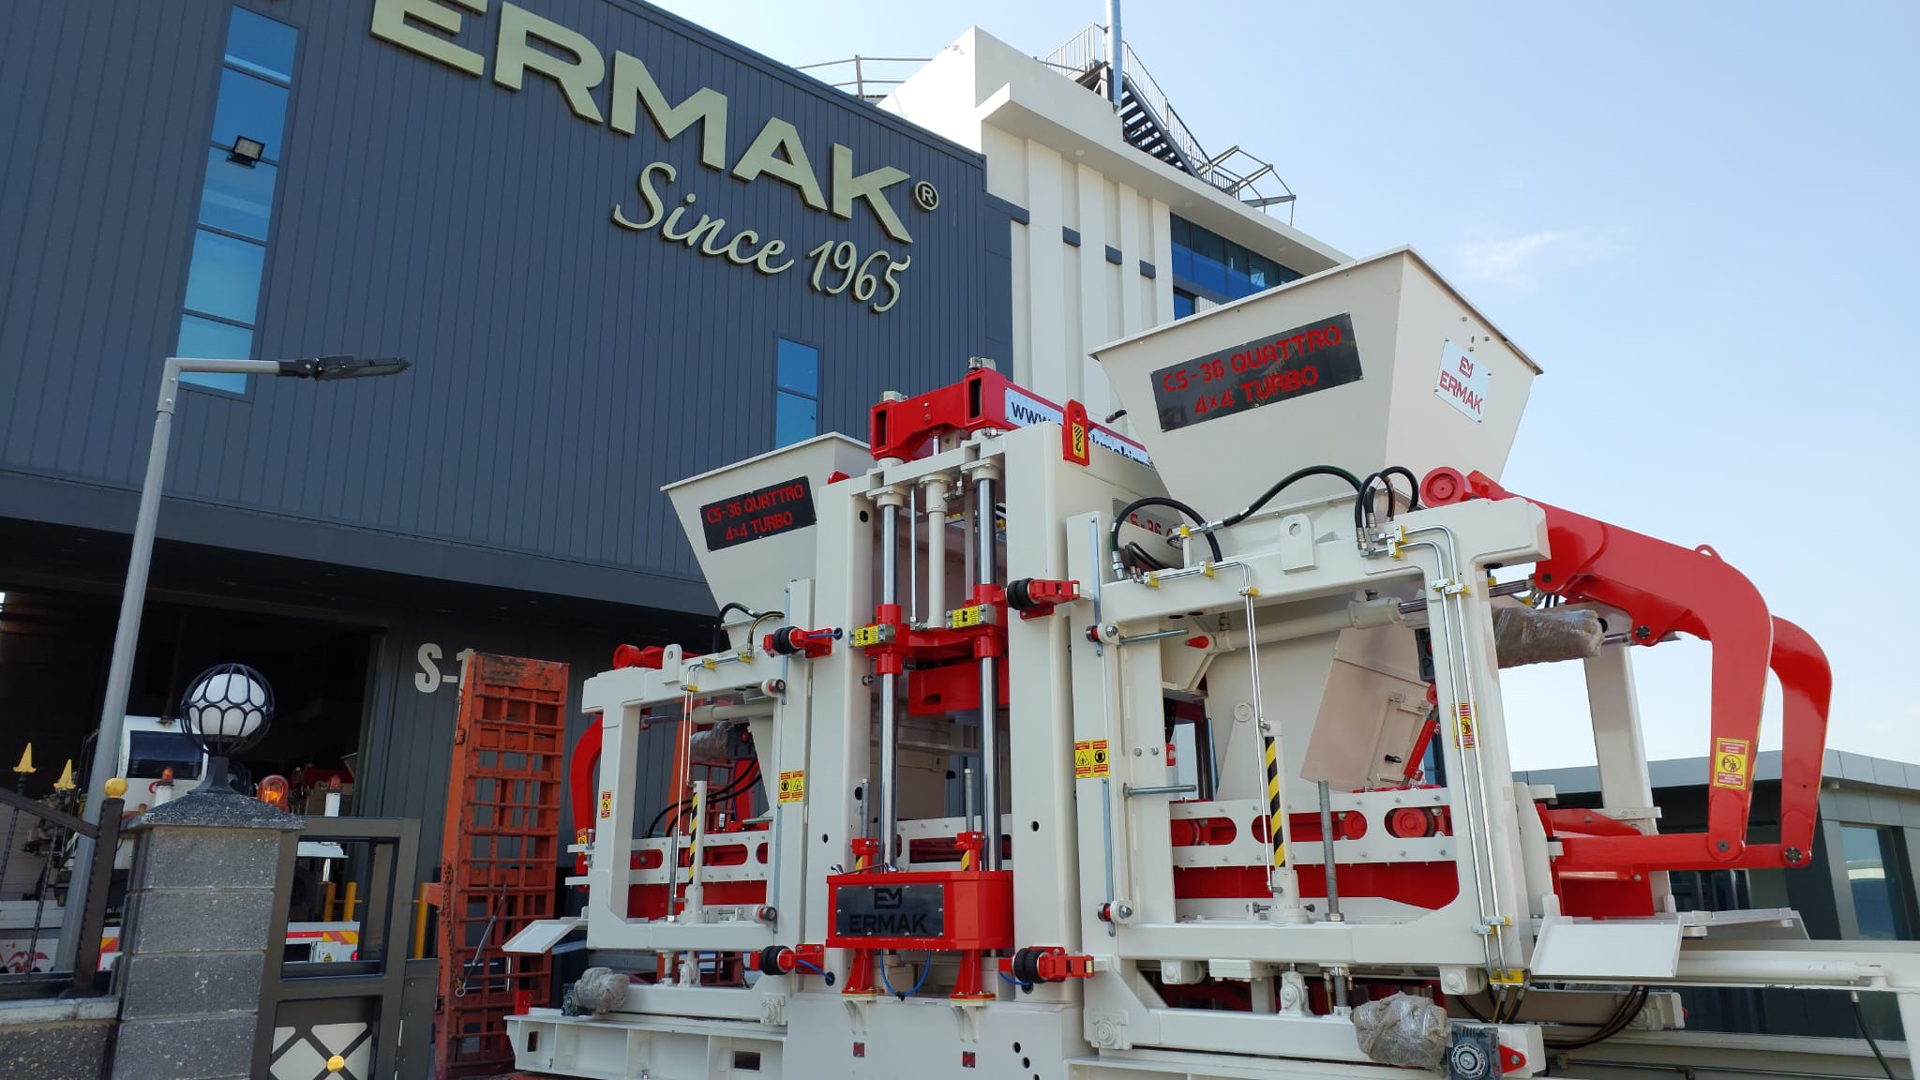
Özellikle CS-42 Quattro 8X8 Plus beton blok makinesi gibi yüksek kapasiteli sistemlerde çevrim içerisindeki küçük iyileştirmeler vardiya toplamında daha belirgin hale gelebilir.
En Hızlı PLC Programı Her Zaman En İyi Program Değildir
Otomasyon tarafında yapılabilecek önemli hatalardan biri yalnızca çevrim süresini düşürmeye odaklanmaktır.
Makinenin mekanik hareketleri gereğinden hızlı çalıştırılırsa kalıp, palet ve diğer hareketli gruplar üzerinde ek yük oluşabilir. Aynı şekilde betonun kalıp içerisinde yeterince yerleşmesi için gerekli süre verilmezse ürün kalitesi etkilenebilir.
Bu nedenle iyi PLC yazılımı mekanik sistemin sınırlarını ve ürün kalitesini dikkate almalıdır.
Amaç mümkün olan en düşük çevrim süresi değil, kaliteli ürünün sürdürülebilir şekilde üretilebildiği optimum çevrim süresidir.
Sensör Verileri PLC İçin Neden Önemlidir?
PLC yalnızca programlanmış sürelerle çalışan bir sistem değildir. Modern beton blok makinelerinde birçok hareket sensörlerden gelen bilgilerle kontrol edilir.
Üretim paletinin konumu, mekanik grupların son pozisyonları ve farklı proses adımları sensörlerle doğrulanabilir.
Bu yaklaşım sistemin gerçek makine durumuna göre hareket etmesini sağlar.
Ancak sensörlerin doğru pozisyonda ve güvenilir şekilde çalışması gerekir. Yanlış ayarlanmış veya arızalı bir sensör gereksiz duruşlara neden olabilir.
Bu nedenle PLC altyapısının kalitesi sensör kalitesi ve saha uygulamasıyla birlikte değerlendirilmelidir.
HMI Üzerindeki Alarm Sistemi Duruş Süresini Azaltabilir
Makine durduğunda operatörün yalnızca kırmızı bir arıza lambası görmesi yeterli değildir.
İyi HMI sistemi, duruşun nedenini mümkün olduğunca anlaşılır şekilde göstermelidir.
Örneğin hangi sensörün sinyal vermediği, hangi motorun korumaya geçtiği veya hangi üretim adımında problem oluştuğu ekranda görülebilirse arıza teşhisi hızlanır.
Bu durum özellikle küçük duruşlarda önemli zaman kazandırır.
Operatör her alarmda bakım ekibini çağırmak yerine basit durumları kendisi anlayabilir. Daha ciddi arızalarda ise bakım ekibi probleme daha fazla bilgiyle müdahale edebilir.
Dolayısıyla iyi alarm yönetimi yalnızca operatör konforu değil, üretim sürekliliği açısından da önemlidir.
Alarm Geçmişi Bakım Ekibine Ne Kazandırır?
HMI üzerinde yalnızca aktif alarmı görmek yerine geçmiş alarmların kayıt altında tutulması bakım analizi açısından değerlidir.
Örneğin belirli bir sensör alarmı son bir ay içerisinde 40 kez tekrar etmişse bu bilgi bakım ekibi için önemli bir uyarıdır.
Tek tek kısa duruşlar sırasında problem geçici olarak çözülmüş olabilir. Ancak alarm geçmişine bakıldığında tekrar eden sorunun aslında önemli üretim kaybı oluşturduğu görülebilir.
Bu durumda yalnızca sensörü her seferinde yeniden ayarlamak yerine montaj, kablolama veya mekanik titreşim gibi temel nedenler araştırılabilir.
PLC ve HMI verileri bu şekilde önleyici bakım çalışmalarını destekleyebilir.
Arızanın Kaynağını Hızlı Bulmak Neden Önemlidir?
Plansız duruş sırasında en fazla zaman kaybettiren konulardan biri problemin nerede olduğunun bulunamamasıdır.
Makine durmuş olabilir ancak sebebin mekanik, elektrik, sensör veya otomasyon kaynaklı olup olmadığı belli değilse farklı ekipler sırayla kontrol yapmak zorunda kalabilir.
İyi otomasyon altyapısı bu süreyi kısaltır.
PLC içerisindeki hata bilgileri ve HMI alarm ekranları problemin oluştuğu bölgeyi daha hızlı göstermeye yardımcı olabilir.
Özellikle yüksek kapasiteli tesislerde 15 dakikalık daha hızlı arıza teşhisi bile yıllık üretimde önemli fark yaratabilir.
Uzaktan Teknik Destek PLC Altyapısıyla Güçlenir
Yurt dışındaki beton blok tesislerinde teknik servisin fiziksel olarak sahaya ulaşması zaman alabilir.
Makine otomasyon sistemine güvenli ve kontrollü uzaktan erişim imkanı bulunuyorsa bazı problemler üretici teknik ekibi tarafından uzaktan incelenebilir.
PLC durumları, alarm geçmişi veya belirli parametreler kontrol edilerek problem hakkında ilk teşhis yapılabilir.
Bu her arızanın uzaktan çözülebileceği anlamına gelmez. Mekanik hasar veya fiziksel parça değişimi gerektiğinde saha müdahalesi gerekir.
Ancak teknik ekibin sahaya gitmeden önce problemi daha iyi anlaması, doğru personel ve yedek parçayla müdahale edilmesini sağlar.
Bu nedenle uzaktan destek kabiliyeti özellikle ihracat projelerinde otomasyon altyapısının önemli avantajlarından biridir.
Yetkilendirme Seviyeleri Neden Kullanılmalı?
HMI üzerinden bütün kullanıcıların bütün parametreleri değiştirebilmesi üretim açısından risk oluşturabilir.
Operatör günlük üretimde gerekli ayarlara erişebilirken kritik servis veya güvenlik parametreleri yalnızca yetkili teknik personel tarafından değiştirilebilmelidir.
Bu nedenle farklı kullanıcı seviyeleri oluşturmak faydalıdır.
Operatör, vardiya sorumlusu ve servis personeli için farklı erişim seviyeleri tanımlanabilir.
Bu yaklaşım yanlışlıkla yapılan parametre değişikliklerini azaltırken gerekli durumlarda teknik ekibin daha ayrıntılı ayarlara ulaşmasına imkan sağlar.
Otomasyon Operatör Bağımlılığını Azaltabilir
Manuel ayarlara fazla bağımlı üretim sistemlerinde ürün kalitesi büyük ölçüde deneyimli operatörün bilgisine bağlı olabilir.
Deneyimli kişi vardiyada olduğunda üretim iyi ilerlerken farklı operatörde çevrim süresi veya kalite değişebilir.
PLC ve HMI altyapısında reçetelerin, hareket sıralarının ve temel parametrelerin standartlaştırılması bu farkın azaltılmasına yardımcı olur.
Operatörün rolü tamamen ortadan kalkmaz. Özellikle beton davranışını ve ürün kalitesini yorumlamak hâlâ deneyim gerektirir.
Ancak otomasyon, başarılı üretim bilgisinin yalnızca bir kişinin hafızasında kalmasını önler ve fabrikanın kurumsal üretim bilgisine dönüşmesine yardımcı olur.
Üretim Verilerinin Kaydedilmesi Neden Önemlidir?
PLC ve HMI altyapısı yalnızca makineyi kontrol etmek için değil, üretim verisi toplamak için de kullanılabilir.
Çevrim sayısı, çalışma süresi, duruş süresi, alarm sayısı veya ürün programı gibi bilgiler kayıt altına alınabilir.
Bu veriler OEE ve diğer üretim KPI’larının hesaplanmasında kullanılabilir.
Örneğin yönetim vardiya sonunda yalnızca kaç ürün üretildiğini değil, makinenin ne kadar süre çalıştığını ve en fazla hangi nedenle durduğunu görebilir.
Bu sayede kapasite problemi tahminlerle değil, gerçek veriyle analiz edilebilir.
OEE Takibi PLC Verileriyle Nasıl Desteklenir?
Beton blok tesisinde OEE hesaplamak için kullanılabilirlik, performans ve kalite verilerine ihtiyaç vardır.
PLC çalışma ve duruş sürelerini otomatik kaydedebilir. Çevrim sayıları ve çevrim süreleri performans hesabına veri sağlar.
Kalite oranı için ise kalite kontrol veya operatör sisteminden ek bilgi gerekebilir.
Bu veriler bir araya geldiğinde makinenin teorik kapasitesinin ne kadarının gerçekten satılabilir ürüne dönüştüğü daha sağlıklı takip edilebilir.
Otomatik veri toplama, manuel Excel kayıtlarında oluşabilecek hataları da azaltır.
Beton Santrali ile Ana Makine Haberleşmesi Verimliliği Etkiler
Komple beton blok üretim tesisinde PLC yalnızca ana makinenin kendi hareketlerini yönetmez.
Beton santrali, mikser ve ana makine arasındaki koordinasyon da önemlidir.
Ana makine beton bekliyorsa yüksek teknik kapasitesinin bir anlamı kalmaz. Bunun tersi durumda beton santrali sürekli üretim yaparken ana makine hazır değilse malzeme akışında sorun oluşabilir.
Bu nedenle iki sistem arasındaki haberleşme üretim sırasını daha kontrollü hale getirir.
Beton talebi, mikser durumu ve ana makinenin hazırlık bilgileri doğru şekilde yönetildiğinde gereksiz beklemeler azaltılabilir.
Kuru Taraf ile Haberleşme Neden Önemlidir?
Beton blok üretim hattında otomasyonun ana makinede bitmemesi gerekir.
Kürleme, kuru taraf, küpleme ve paketleme sistemlerinin kapasitesi de üretim akışını etkiler.
Kuru taraf dolmuşsa ana makinenin kontrolsüz şekilde üretime devam etmesi ürün birikimine neden olabilir.
PLC sistemleri arasında doğru haberleşme olduğunda hattın farklı bölümleri birbirlerinin durumunu görebilir.
Bu sayede sistem tek tek çalışan bağımsız makineler yerine bir bütün olarak yönetilebilir.
Özellikle tam otomatik tesislerde gerçek verimlilik büyük ölçüde bu entegrasyonun başarısına bağlıdır.
Ürün Geçişlerinde Parametre Hataları Azaltılabilir
Bir fabrikada çok sayıda kalıp ve ürün kullanılıyorsa yanlış parametre seçimi ciddi kalite problemi oluşturabilir.
Parke taşı reçetesiyle blok üretmeye veya yanlış vibrasyon parametresiyle yeni ürüne başlamaya çalışmak üretimin ilk bölümünde yüksek fire oluşturabilir.
HMI üzerinde ürün programlarının açık ve anlaşılır isimlerle kayıtlı olması bu riski azaltır.
Kalıp değişimi tamamlandıktan sonra ilgili reçete seçilebilir ve operatöre gerekli kontrol adımları gösterilebilir.
Bu yaklaşım ürün geçişini daha kontrollü ve tekrar edilebilir hale getirir.
HMI Tasarımı Eğitim Süresini de Etkiler
Karmaşık bir makineyi yeni operatörün öğrenmesi zaman alır.
HMI ekranları anlaşılır şekilde tasarlanmışsa eğitim süreci kolaylaşır.
Makinenin çalışma durumu grafik olarak gösterilebilir, aktif bölümler ve alarmlar açık biçimde belirtilebilir. Operatör yalnızca kod numarası görmek yerine hangi bölümde problem olduğunu daha kolay anlayabilir.
Bu durum personel değişiminin yüksek olduğu işletmelerde önemli avantaj sağlar.
Makine kullanımı yalnızca birkaç deneyimli kişiye bağımlı kalmaz.
Çok Fazla Otomasyon Her Zaman Avantaj Sağlar mı?
Otomasyonun amacı mümkün olan her işlemi karmaşık yazılımla yönetmek değildir.
Gereğinden fazla karmaşık otomasyon bakım ve servis süreçlerini zorlaştırabilir.
Özellikle teknik personel altyapısının sınırlı olduğu ülkelerde çok karmaşık sistemler basit bir arıza durumunda uzun duruşlara neden olabilir.
Bu nedenle otomasyon seviyesi fabrikanın gerçek ihtiyacına göre belirlenmelidir.
Yüksek üretim kapasitesi ve çok ürünlü yapı daha gelişmiş otomasyonu gerektirebilir. Daha düşük hacimli ve sade üretimde ise kolay bakım yapılabilen daha basit sistem ekonomik açıdan daha uygun olabilir.
Doğru otomasyon, en karmaşık olan değil, işletmenin güvenilir şekilde kullanabileceği otomasyondur.
PLC ve HMI Yedek Parça Stratejisinin Parçası Olmalı
Makinenin mekanik ömrü çok uzun olabilir ancak elektronik komponentlerin ürün yaşam döngüsü daha kısa olabilir.
PLC, HMI veya sürücü gibi cihazların belirli modelleri yıllar içerisinde üretimden kalkabilir.
Bu nedenle uzun dönem bakım planında otomasyon komponentleri de değerlendirilmelidir.
Kritik elektronik parçaların yedeklenmesi, programların güvenli şekilde saklanması ve gerektiğinde yeni nesil ekipmanlara geçiş için modernizasyon planı oluşturulması önemlidir.
Özellikle HMI veya PLC arızasında yalnızca yeni cihazı bulmak yeterli olmaz. Cihaza yüklenecek güncel yazılımın ve parametrelerin de güvenli şekilde saklanması gerekir.
Yazılım Yedekleri Neden Kritik Önem Taşır?
Beton blok makinesinin PLC programı ve HMI projesi fiziksel bir yedek parça kadar değerlidir.
Cihaz arızalandığında yeni PLC veya HMI takılabilir ancak güncel yazılım yedeği yoksa sistemin yeniden devreye alınması çok daha zor hale gelir.
Bu nedenle yazılım versiyonlarının kontrollü biçimde saklanması gerekir.
Makinede servis sırasında program değişikliği yapılırsa yeni versiyon da kayıt altına alınmalıdır.
Böylece yıllar sonra yapılacak müdahalelerde hangi programın makinede çalıştığı bilinir.
Veri Kaydı Sürekli İyileştirmeye Yardımcı Olur
PLC ve HMI verileri yalnızca arıza sırasında kullanılmamalıdır.
Üretim mühendisleri zaman içerisindeki çevrim sürelerini ve duruş nedenlerini inceleyerek proses iyileştirmeleri yapabilir.
Örneğin belirli ürün üretildiğinde çevrim süresi sürekli uzuyorsa o ürünün besleme veya vibrasyon ayarları incelenebilir.
Belirli vardiyada alarm sayısı yükseliyorsa operasyon yöntemi veya bakım ihtiyacı araştırılabilir.
Bu şekilde otomasyon sistemi makine kontrolünün yanında sürekli iyileştirme için veri kaynağına dönüşür.
PLC ve HMI Altyapısı Toplam Sahip Olma Maliyetini Nasıl Etkiler?
İyi otomasyon altyapısının ekonomik etkisi yalnızca ilk yatırım fiyatıyla ölçülmez.
Daha kısa ürün geçişleri, hızlı arıza teşhisi, düşük mikro duruş, daha tutarlı ürün kalitesi ve uzaktan destek imkanları yıllar içerisinde işletme maliyetini etkileyebilir.
Buna karşılık çok özel ve yalnızca tek kaynaktan servis edilebilen bir otomasyon sistemi yedek parça ve servis maliyetini artırabilir.
Bu nedenle PLC ve HMI seçiminde uzun dönem servis, yazılım erişimi ve komponent bulunabilirliği de dikkate alınmalıdır.
Amaç yalnızca yeni makinede modern görünen bir ekran kullanmak değil, sistemin yıllar boyunca sürdürülebilir kalmasını sağlamaktır.
Ermak Makine’de Otomasyon Yaklaşımı
Beton blok üretiminde mekanik sistem ile otomasyon birbirinden ayrı düşünülemez. Makinenin güçlü şase, vibrasyon ve hidrolik altyapısı kadar bu sistemlerin hangi sıra ve parametrelerle çalıştırıldığı da üretim performansını etkiler.
Bu nedenle otomasyonun temel görevi operatörü makineden uzaklaştırmak değil, üretimi daha kontrollü ve tekrar edilebilir hale getirmektir.
Ürün reçetelerinin yönetimi, alarm ve hata takibi, makine hareketlerinin koordinasyonu ve gerektiğinde servis ekibinin daha hızlı teşhis yapabilmesi üretim sürekliliğine katkı sağlar.
Beton blok makineleri, kalıp sistemleri ve tamamlayıcı üretim hattı çözümlerini birlikte incelemek isteyen yatırımcılar Ermak Makine katalogları üzerinden farklı sistem seçeneklerine ulaşabilir.
İyi Bir PLC ve HMI Altyapısının Gerçek Değeri Nedir?
PLC ve HMI altyapısını yalnızca elektrik panosu içerisindeki bir kontrol cihazı ve operatör ekranı olarak değerlendirmek, otomasyonun üretime etkisini küçümsemek olur.
Doğru tasarlanmış sistem çevrimleri daha düzenli yönetebilir, ürün değişimlerini hızlandırabilir, arızaların kaynağını daha çabuk gösterebilir ve üretim verilerini kayıt altında tutabilir.
Aynı zamanda başarılı üretim ayarlarının reçete olarak saklanması, farklı vardiyalarda daha tutarlı sonuç elde edilmesine yardımcı olur.
Ancak iyi otomasyonun en önemli özelliği karmaşık olması değildir. Operatörün anlayabildiği, bakım ekibinin servis verebildiği ve makinenin mekanik yapısıyla uyumlu çalışan sistem daha değerlidir.
Beton blok üretiminde PLC ve HMI altyapısının gerçek katkısı, makinenin yalnızca otomatik çalışmasını değil; daha tekrarlanabilir, izlenebilir ve yönetilebilir üretim yapmasını sağlamasıdır.
Sık Sorulan Sorular
PLC beton blok makinesinde ne işe yarar?
Makinenin hareket sırasını, sensörlerden gelen bilgileri ve otomatik üretim çevrimini yönetir. Farklı sistemlerin doğru sırada çalışmasını sağlar.
HMI nedir?
HMI, operatörün makineyle iletişim kurduğu arayüzdür. Üretim bilgileri, reçeteler, alarmlar ve farklı makine parametreleri ekrandan takip edilebilir.
PLC çevrim süresini etkiler mi?
Evet. Hareket sırasının doğru optimize edilmesi gereksiz beklemeleri azaltabilir. Ancak çevrim süresi mekanik sınırlar ve ürün kalitesi korunarak optimize edilmelidir.
Ürün reçetesi nedir?
Belirli bir ürün için kullanılan üretim parametrelerinin kayıtlı setidir. Ürün tekrar üretildiğinde temel ayarların hızlı şekilde çağrılmasını sağlar.
HMI üzerinden bütün ayarlar değiştirilebilir mi?
Teknik olarak mümkün olabilir ancak kullanıcı yetkileri uygulanması daha güvenlidir. Kritik servis ve güvenlik parametrelerine yalnızca yetkili personelin erişmesi tercih edilir.
Alarm geçmişi neden önemlidir?
Tekrar eden arızaların ve küçük duruşların görülmesini sağlar. Bakım ekibi aynı alarmın ne sıklıkta oluştuğunu takip ederek temel nedeni araştırabilir.
PLC üzerinden uzaktan servis yapılabilir mi?
Uygun ve güvenli altyapı bulunuyorsa belirli teşhis ve yazılım kontrolleri uzaktan yapılabilir. Fiziksel arızalarda saha müdahalesi yine gerekli olabilir.
PLC verileri OEE hesaplamasında kullanılabilir mi?
Evet. Çalışma süresi, duruş, çevrim sayısı ve çevrim süreleri gibi bilgiler OEE hesaplamasının önemli bölümünü otomatik olarak sağlayabilir.
Beton santrali ile ana makine PLC üzerinden haberleşebilir mi?
Evet. Beton ihtiyacı ve sistem durumlarının paylaşılması ana makine ile beton hazırlama sistemi arasındaki koordinasyonu geliştirebilir.
PLC ve HMI arızası üretimi tamamen durdurabilir mi?
Sistemin yapısına bağlı olarak kritik otomasyon komponentlerinin arızası üretimi durdurabilir. Bu nedenle yedek parça ve yazılım yedeği stratejisi önemlidir.
Yazılım yedeği neden gereklidir?
PLC veya HMI cihazı değiştirildiğinde makineye güncel programın yeniden yüklenebilmesi için gereklidir. Yazılım versiyonlarının kontrollü şekilde saklanması gerekir.
Çok gelişmiş otomasyon her zaman daha mı iyidir?
Hayır. Otomasyon seviyesi fabrikanın üretim hacmi, ürün çeşitliliği ve teknik personel altyapısıyla uyumlu olmalıdır.
HMI operatör eğitimini kolaylaştırır mı?
Anlaşılır tasarlanmış ekranlar makinenin durumunun ve alarm nedenlerinin daha hızlı anlaşılmasını sağlayarak eğitim sürecini kolaylaştırabilir.
PLC ve HMI toplam sahip olma maliyetini etkiler mi?
Evet. Arıza teşhis süresi, ürün geçişleri, mikro duruşlar, servis ihtiyacı ve elektronik komponentlerin uzun dönem bulunabilirliği toplam işletme maliyetine etki eder.
İyi bir PLC ve HMI sisteminin en önemli özelliği nedir?
En önemli özellik, makinenin hareketlerini güvenilir şekilde yönetirken operatöre anlaşılır kontrol sağlaması ve üretimin tekrar edilebilir, izlenebilir ve sürdürülebilir hale gelmesine yardımcı olmasıdır.