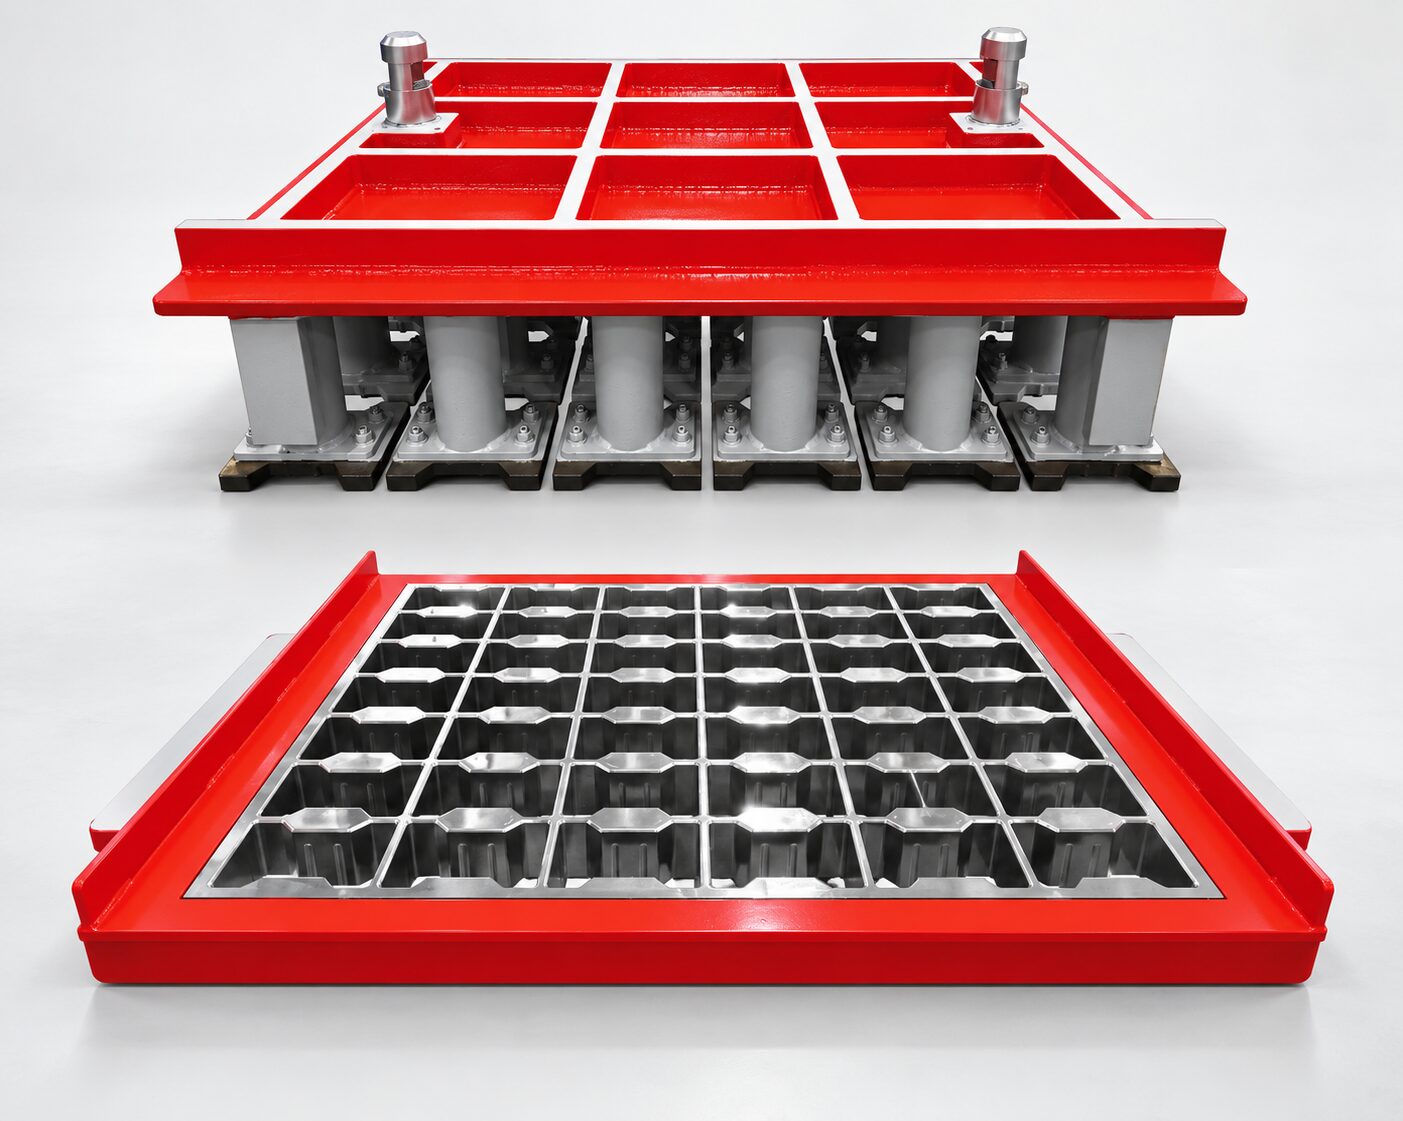
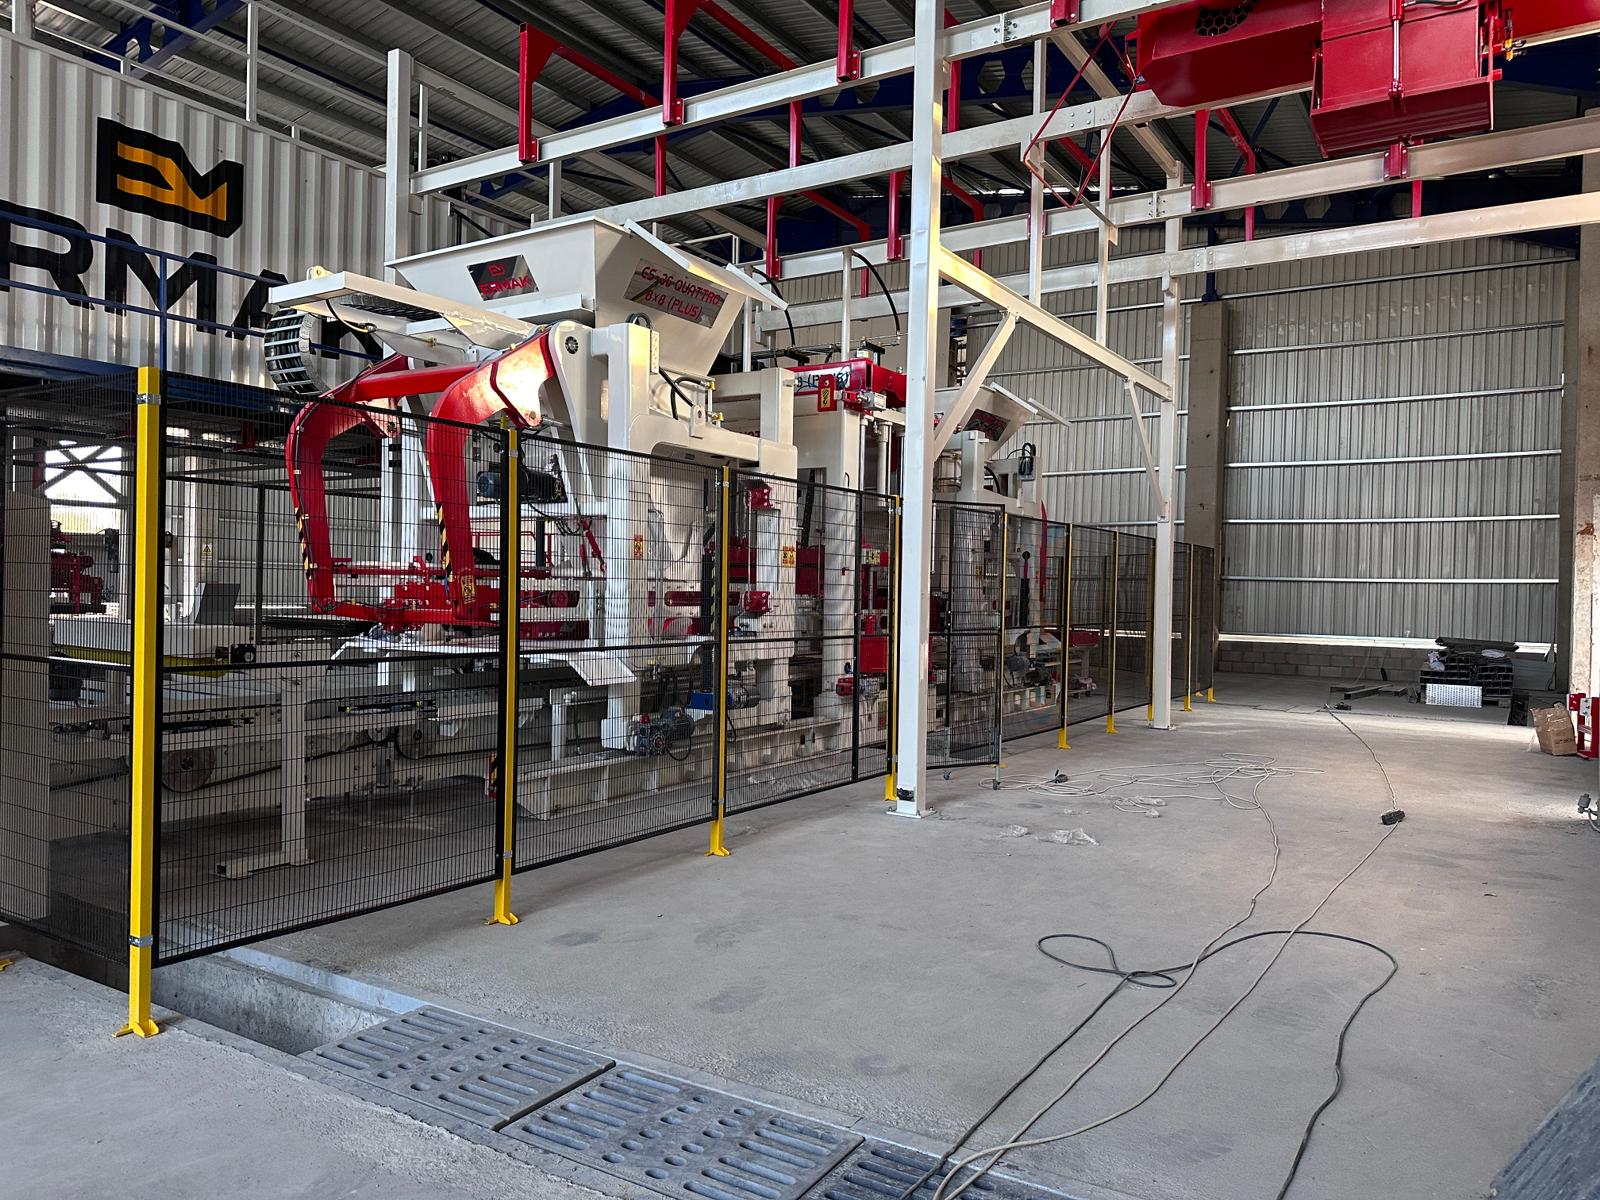
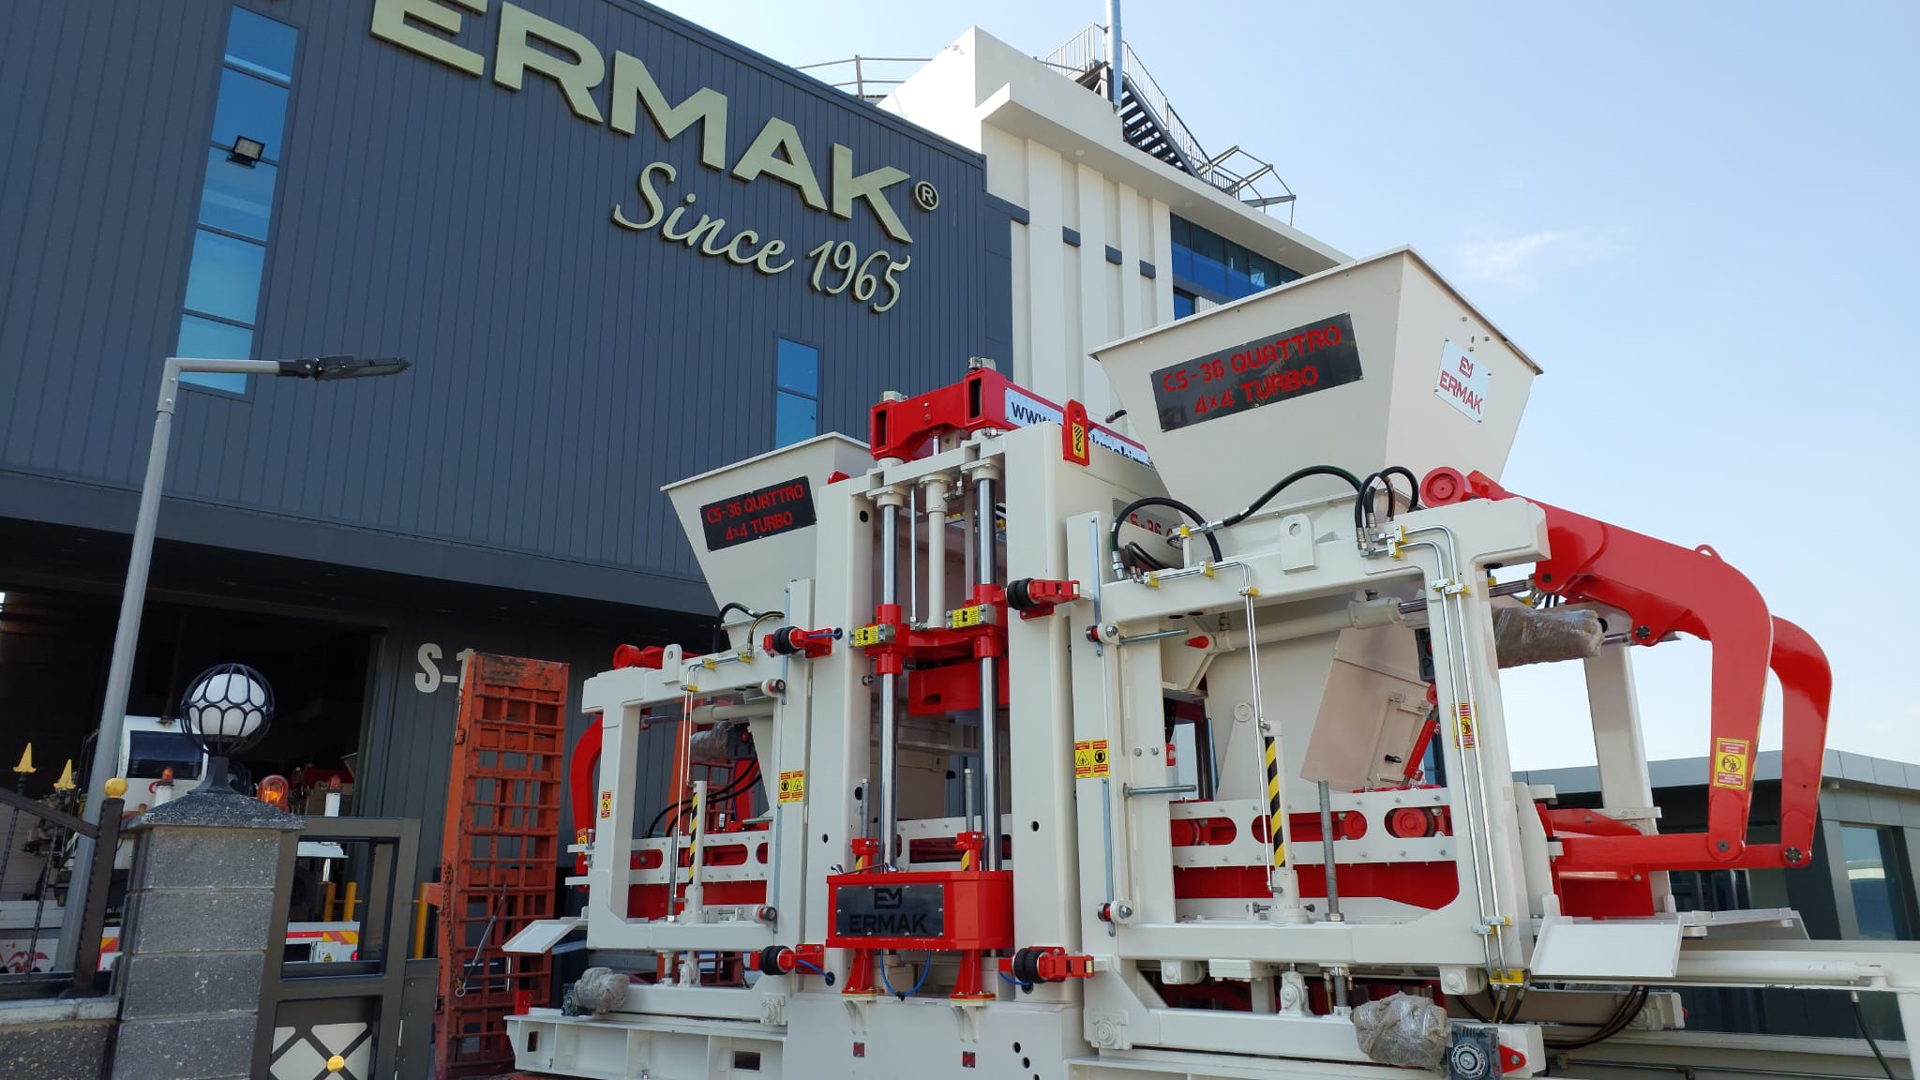
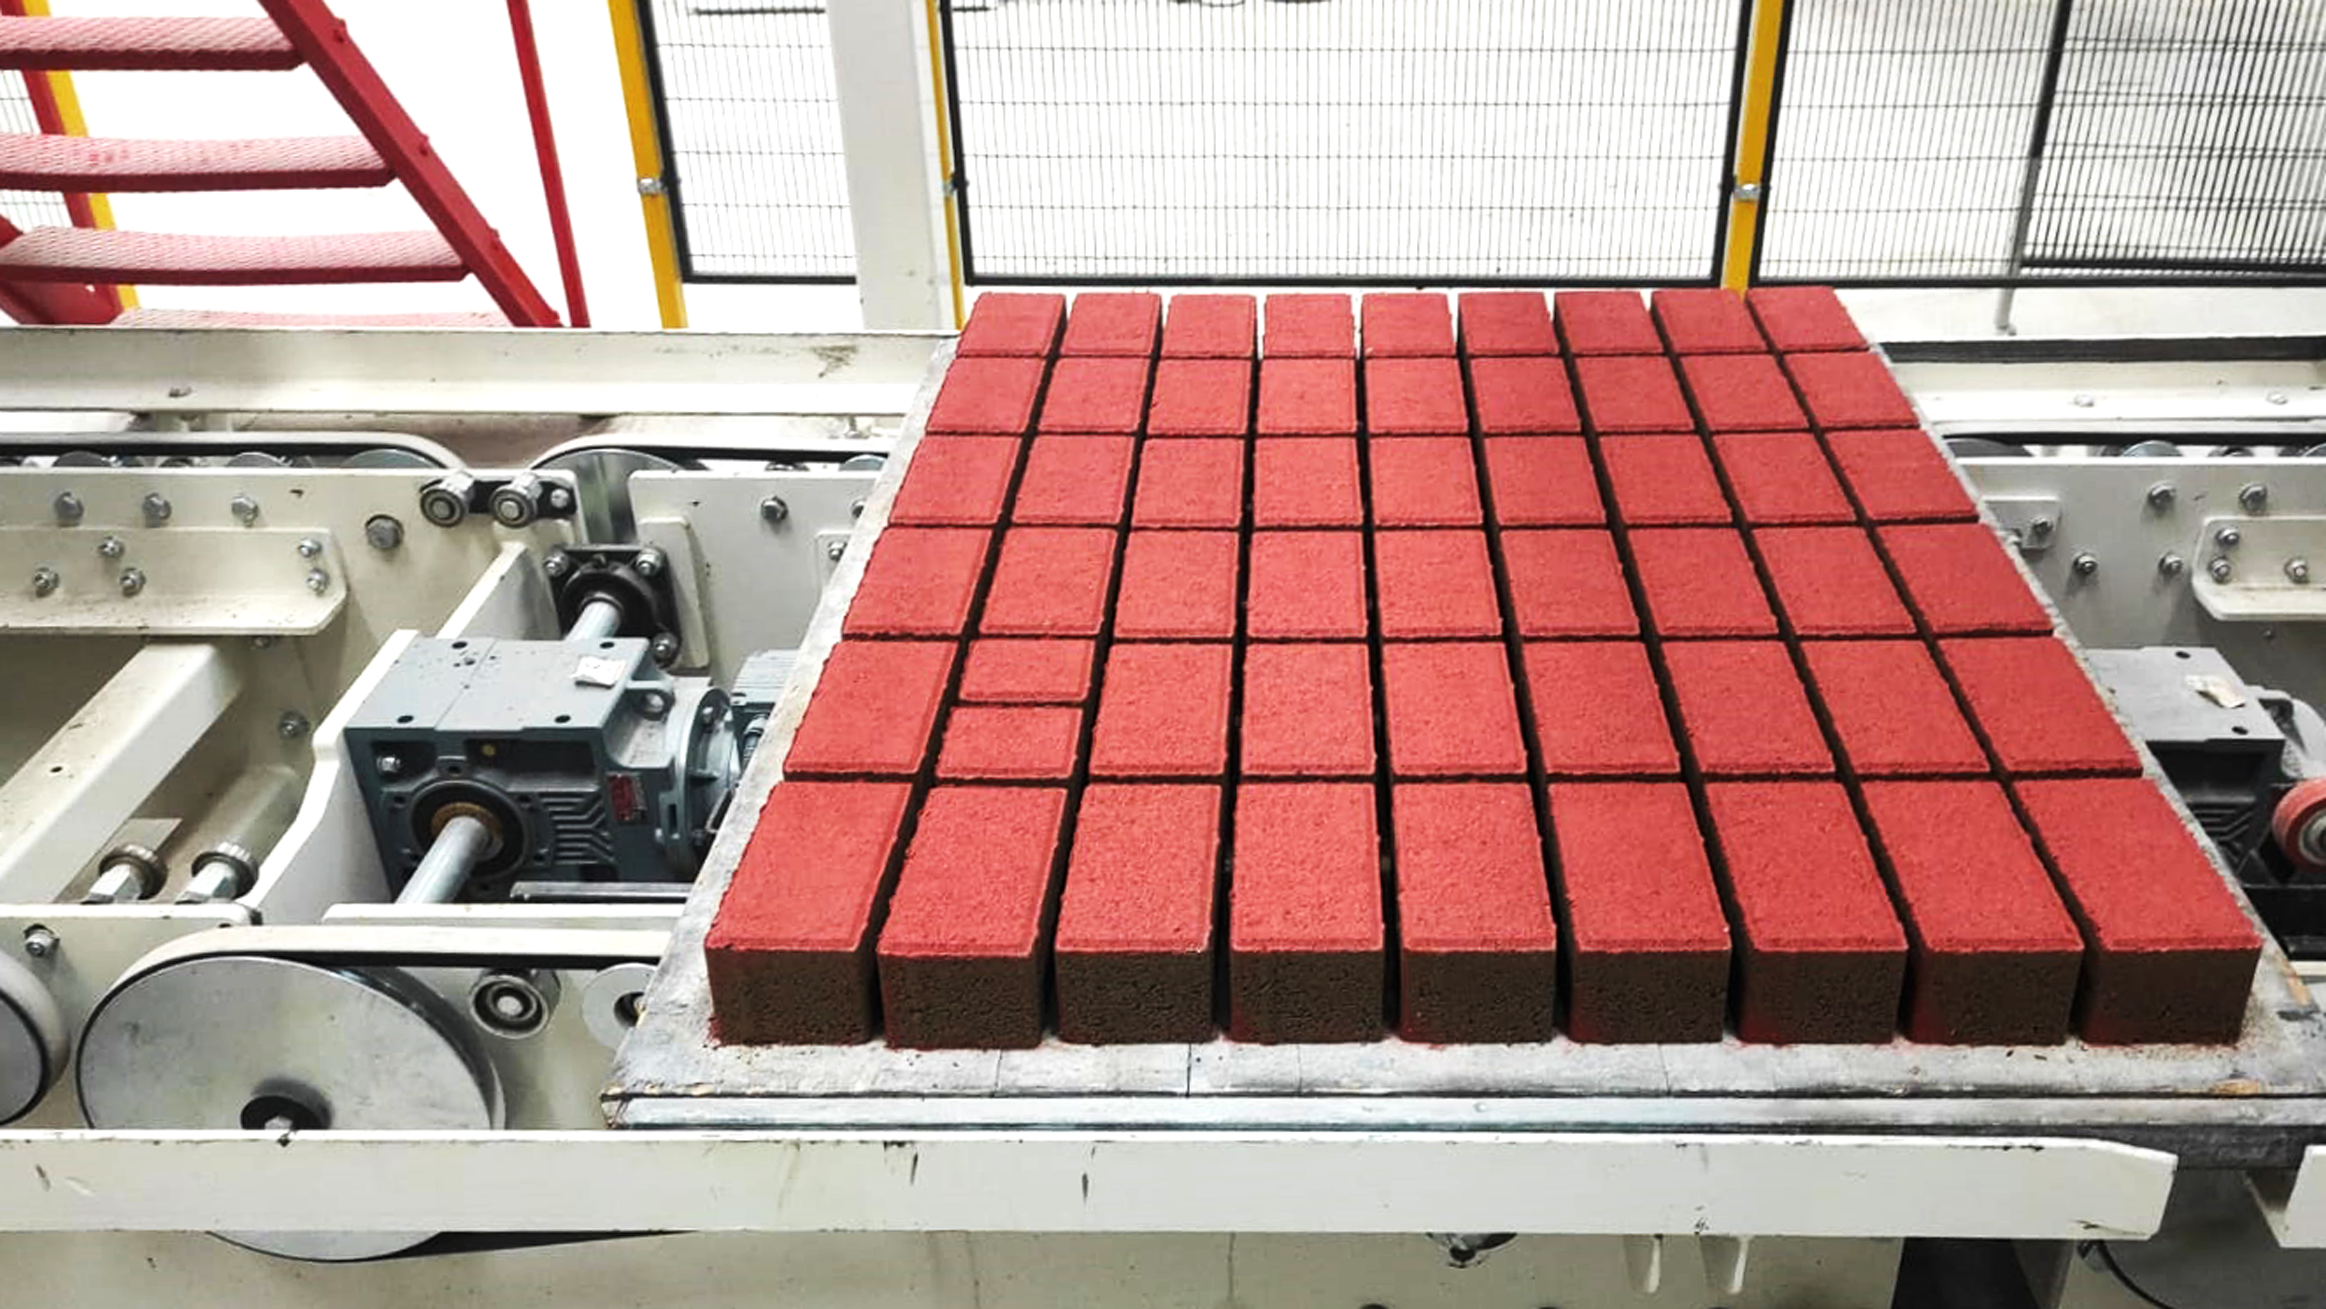
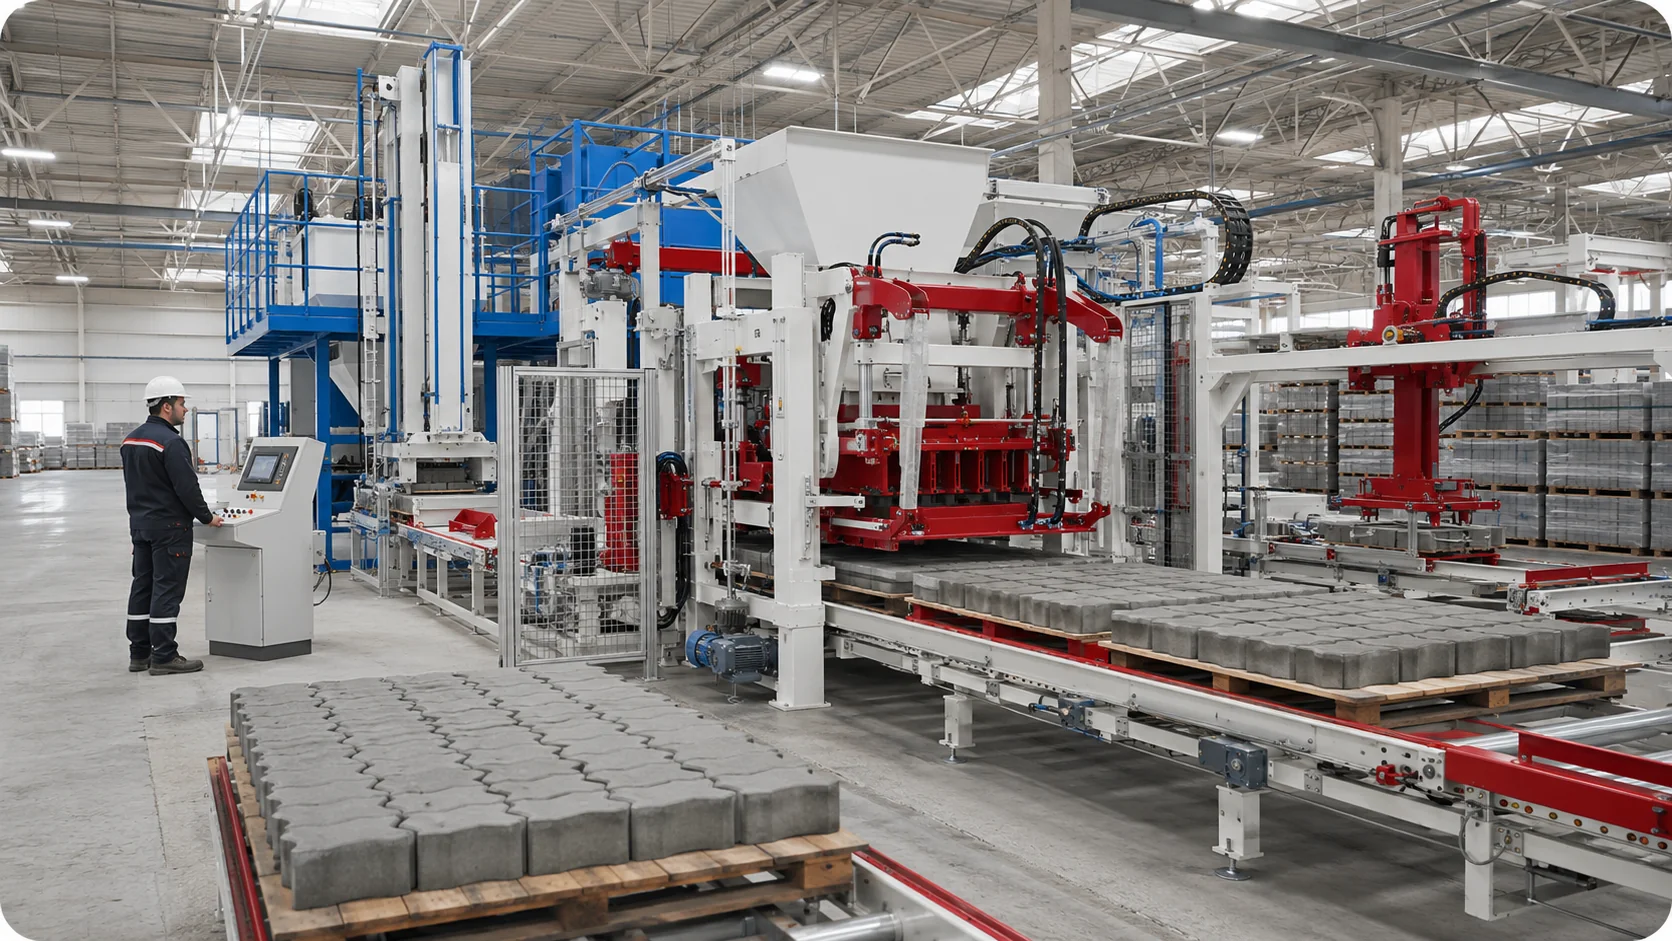
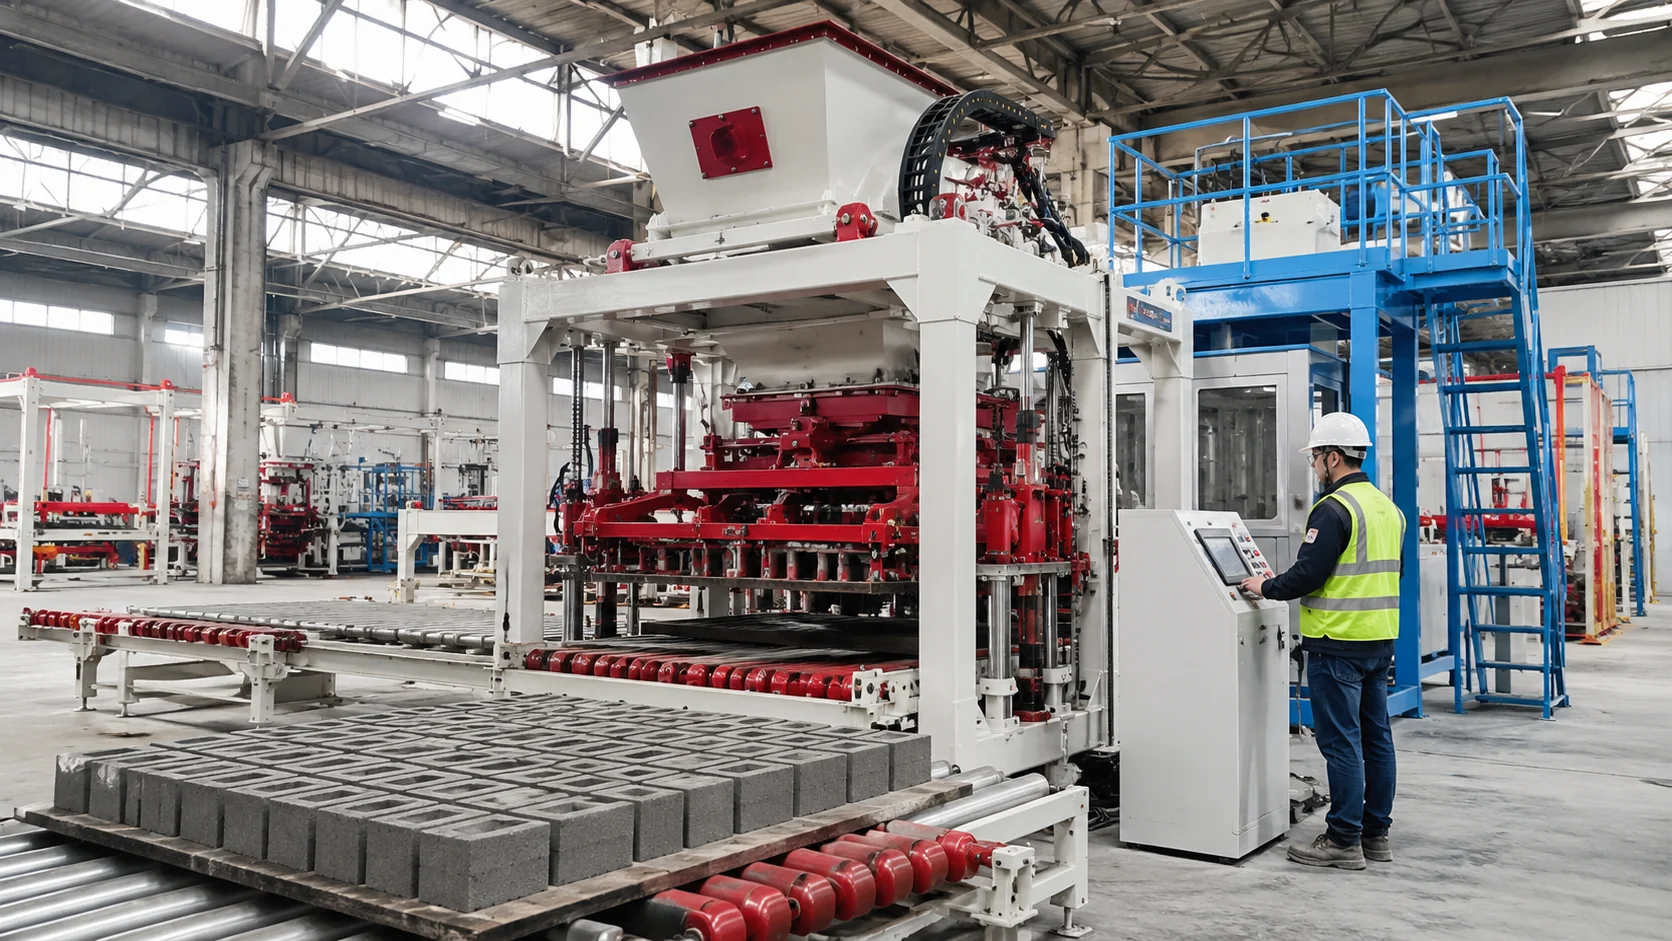
Beton blok ve parke taşı üretiminde makinenin kapasitesi, vibrasyon sistemi, beton reçetesi ve otomasyon seviyesi kadar önemli bir başka unsur da kalıptır. Çünkü nihai ürünün ölçüsü, geometrisi, yüzey karakteri ve birbirleriyle olan uyumu doğrudan kalıp içerisinde şekillenir.
Bir beton blok makinesi yüksek kapasitede ve kararlı şekilde çalışabilir. Beton reçetesi doğru hazırlanabilir ve kürleme koşulları uygun olabilir. Ancak kullanılan kalıbın ölçüleri yeterince hassas değilse veya kalıp zaman içerisinde kontrolsüz şekilde aşınmışsa üretilen ürünlerde boyut ve form farklılıkları ortaya çıkabilir.
Bu nedenle beton blok ve parke taşı kalıbı yalnızca betona şekil veren bir parça olarak değerlendirilmemelidir. Kalıp, makinenin üretim kalitesini ürüne aktaran temel ekipmanlardan biridir.
Hassas kalıp üretiminin önemi özellikle yüksek kapasiteli tesislerde daha belirgin hale gelir. Çünkü küçük bir ölçü farkı tek bir üründe önemsiz görünebilirken aynı farkın gün boyunca binlerce üründe tekrar etmesi ciddi kalite ve maliyet problemine dönüşebilir.
Kalıp Hassasiyeti Ürün Ölçülerini Nasıl Etkiler?
Beton blok ve parke taşı üretiminde her ürünün belirli ölçü toleransları içerisinde kalması gerekir. Ürünün eni, boyu, yüksekliği ve geometrik detayları kalıp yapısıyla doğrudan ilişkilidir.
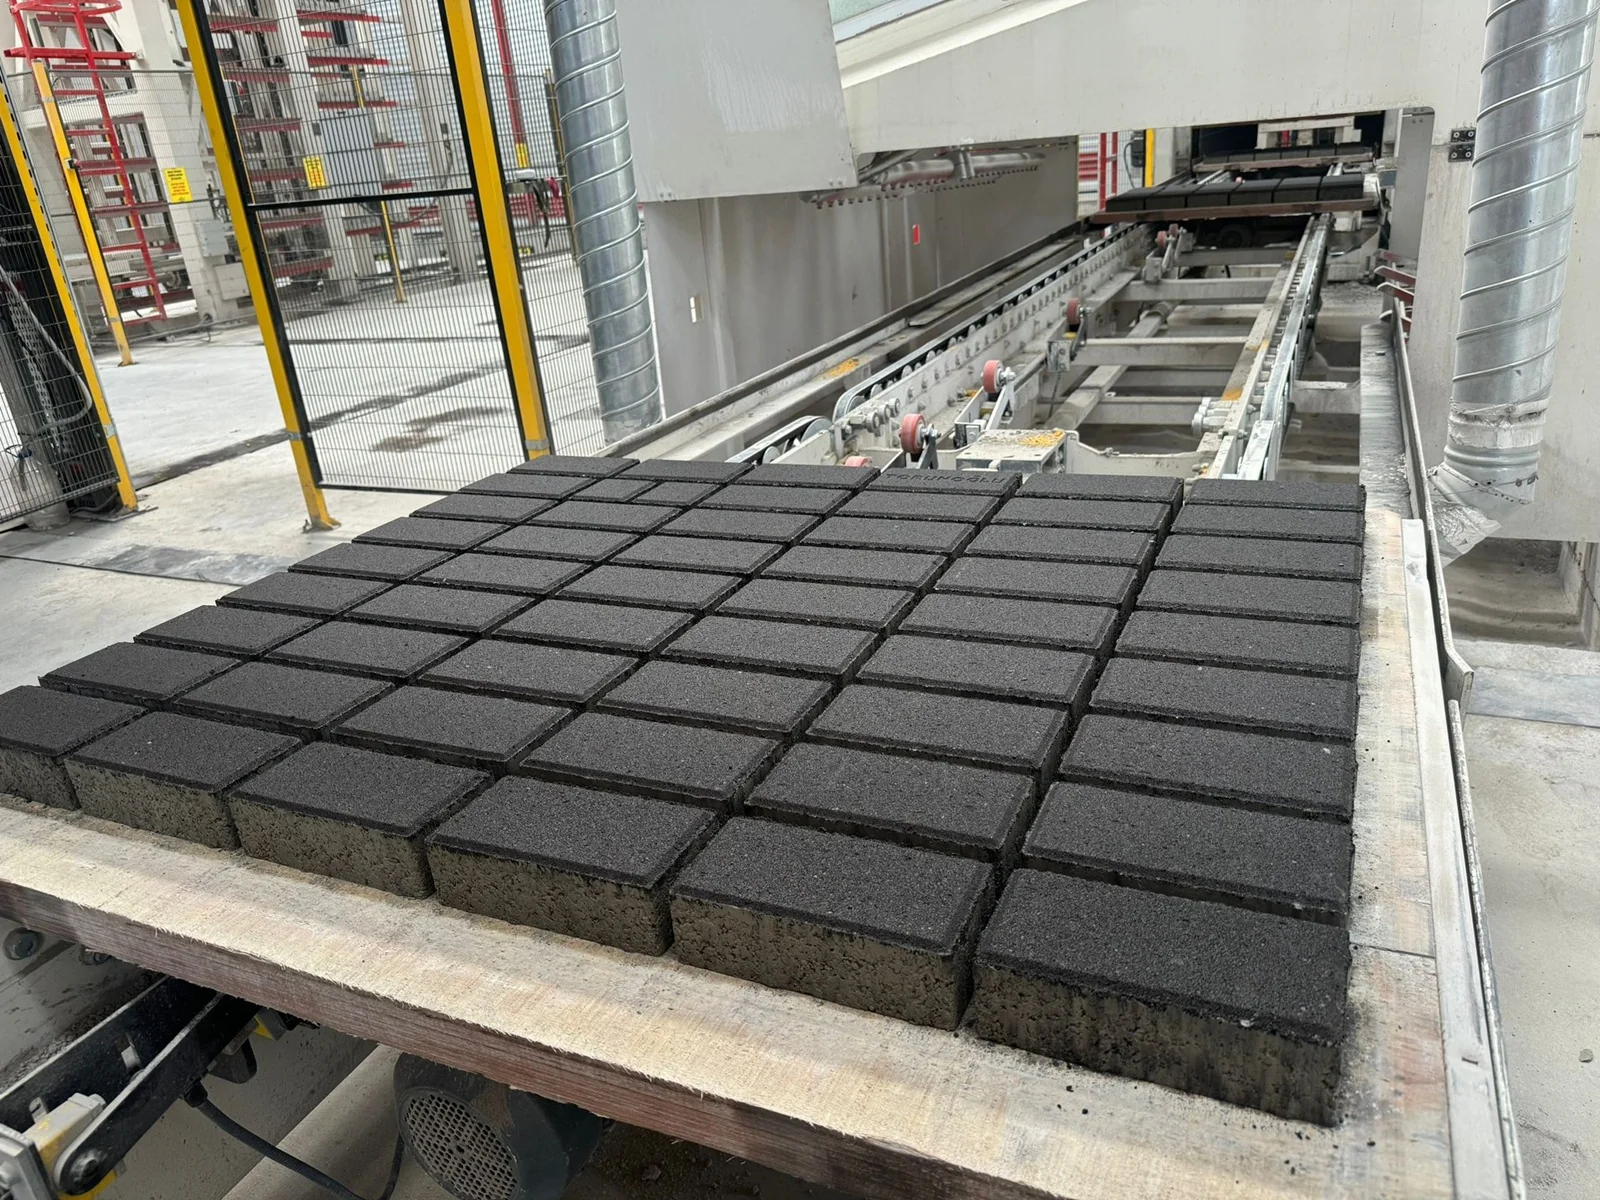
Kalıp gözlerinin birbirinden farklı olması halinde aynı üretim paleti üzerindeki ürünlerde dahi ölçü farkları görülebilir. Bu durum özellikle birbirine geçmeli parke taşlarında daha önemli hale gelir.
Parke taşının bir tarafındaki kilit geometrisi diğer ürünle doğru şekilde birleşmezse döşeme sırasında boşluklar oluşabilir veya ürünlerin yerleşimi zorlaşabilir. Tek bir taş üzerindeki küçük geometrik sapma, geniş bir meydan veya yürüyüş yolu döşendiğinde daha belirgin hale gelebilir.
Beton bloklarda ise ölçü kararlılığı duvar uygulamasını etkiler. Aynı ürün grubundaki blokların farklı ölçülerde olması düzgün yüzey oluşturmayı zorlaştırabilir ve uygulama sırasında ilave düzeltme ihtiyacı yaratabilir.
Bu nedenle kalıp üretimindeki hassasiyet yalnızca fabrikanın kalite kontrolü için değil, ürünü sahada kullanacak müşteri açısından da önemlidir.
Aynı Kalıptaki Tüm Gözlerin Birbirine Yakın Olması Gerekir
Bir parke veya blok kalıbında çoğu zaman tek bir ürün gözü bulunmaz. Makine kapasitesine ve ürün ölçüsüne göre aynı çevrimde birden fazla ürün üretilir.
Bu durumda yalnızca kalıbın genel dış ölçüsünün doğru olması yeterli değildir. Kalıp içerisindeki her gözün birbirine mümkün olduğunca yakın geometrik özellik taşıması gerekir.
Örneğin bir kalıpta aynı çevrimde sekiz ürün çıkıyorsa sekiz ürünün de benzer ölçü ve forma sahip olması beklenir. Bir göz diğerlerinden farklıysa bu fark her çevrimde tekrar eder.
Vardiya sonunda söz konusu tek göz binlerce farklı ürün üretmiş olabilir.
Hassas kalıp üretiminin seri üretimdeki asıl değeri de burada ortaya çıkar. Amaç yalnızca ilk ürünü doğru üretmek değil, aynı ürün geometrisini binlerce çevrim boyunca tekrar edebilmektir.
Parke Taşında Kilitlenme Geometrisi Neden Hassastır?
Kilitli parke taşlarında ürün geometrisi yalnızca görsel bir tasarım değildir. Taşların birbirleriyle nasıl birleşeceğini de belirler.
Birbirine geçmeli parke sistemlerinde kenarların ve kilit bölgelerinin doğru ölçülerde olması gerekir. Ürünler gereğinden sıkı üretilirse döşeme zorlaşabilir. Fazla boşluklu üretimde ise yüzey bütünlüğü ve döşeme düzeni olumsuz etkilenebilir.
Özellikle yüksek adetli belediye, peyzaj ve altyapı projelerinde farklı üretim partilerinden gelen parke taşlarının birbirleriyle uyumlu olması beklenir.
Bu nedenle bugün üretilen kalıpla birkaç ay sonra üretilen yedek veya yeni kalıbın da aynı ürün geometrisini koruyabilmesi önemlidir.
Kalıp üretiminde dijital tasarım, hassas işleme ve düzenli ölçüm süreçleri bu tekrar edilebilirliği destekler.
Ürün Yüksekliğinin Dengesi Kalıpla İlişkilidir
Beton blok veya parke taşının yalnızca eni ve boyu değil, yüksekliği de önemlidir.
Özellikle aynı palet üzerinde bulunan ürünlerin birbirinden farklı yüksekliklerde çıkması paketleme ve döşeme sırasında sorun oluşturabilir.
Ürün yüksekliğini kalıp dışında beton dolumu, üretim paleti, baskı sistemi ve makine ayarları da etkiler. Bu nedenle yükseklik problemi görüldüğünde tek başına kalıbı sorumlu tutmak doğru değildir.
Ancak kalıp ve baskı elemanlarının geometrik uyumu bu sistemin önemli parçalarındandır.
Kalıp gövdesi ile baskı pabucunun birbirine doğru şekilde çalışması, betonun kalıp gözleri içerisinde dengeli sıkıştırılmasına yardımcı olur. Hassasiyet burada yalnızca milimetrik ölçü konusu değil, üretim sisteminin düzgün çalışması açısından da önem taşır.
Baskı Pabucu ile Kalıp Uyumu Neden Önemlidir?
Beton blok ve parke taşı üretiminde kalıp tek başına çalışmaz. Baskı pabucu, kalıp içerisindeki betonun sıkıştırılmasında önemli rol oynar.
Baskı elemanları kalıp gözleriyle doğru geometrik ilişkiye sahip olmalıdır. Aşırı boşluk bulunması veya bazı bölgelerde gereğinden fazla yakınlık oluşması hareket sırasında sorun yaratabilir.
Bu nedenle kalıp ile baskı grubunun birlikte tasarlanması ve kontrol edilmesi gerekir.
Hassas üretim sayesinde kalıbın farklı bölümlerindeki çalışma boşlukları daha kontrollü tutulabilir. Bu da mekanik temas riskinin azaltılmasına ve üretim sırasında daha dengeli hareket sağlanmasına yardımcı olur.
Uzun süre kullanılan kalıplarda ise bu uyum zaman içerisinde aşınma nedeniyle değişebilir. Bu nedenle yalnızca yeni kalıbın üretim kalitesi değil, kullanım süresince yapılan kontroller de önemlidir.
Kalıp Hassasiyeti Betonun Kalıp İçinde Dağılımını Etkiler
Beton blok makinesinde hazırlanan beton, kalıp gözlerinin tamamına dengeli şekilde dağıtılmalıdır.
Kalıp geometrisindeki belirgin farklılıklar bazı ürün gözlerinin diğerlerinden farklı miktarda beton almasına neden olabilecek koşullar oluşturabilir. Beton besleme sistemi ve reçete burada önemli olmakla birlikte kalıbın geometrik tutarlılığı da sürecin parçasıdır.
Aynı paletteki ürünlerin ağırlıkları arasında sürekli fark görülmesi halinde yalnızca beton mikserine veya besleme sistemine bakmak yeterli olmayabilir.
Kalıp, baskı grubu, vibrasyon ve besleme sistemi birlikte değerlendirilmelidir.
Seri üretimde kalite problemlerini doğru analiz edebilmek için bu sistemlerin birbirleriyle ilişkisini göz önünde bulundurmak gerekir.
Hassas Kalıp Yüzey Kalitesini Nasıl Etkiler?
Kalıbın iç yüzeyleri ürünün dış geometrisini doğrudan oluşturur. Bu nedenle kalıp yüzeyindeki işleme kalitesi nihai ürün üzerinde iz bırakabilir.
Özellikle dekoratif parke taşı üretiminde yüzey ve kenar detayları ürünün görünümünü doğrudan etkiler.
Keskin olması gereken bir geometrik detayın kalıpta yeterince düzgün işlenmemesi, ürünün de aynı şekilde çıkmasına neden olur. Benzer şekilde kalıp içerisindeki istenmeyen yüzey bozuklukları seri üretimde sürekli tekrar edebilir.
Bu nedenle kalıp üretiminde yalnızca ana ölçüler değil, yüzey detayları ve ürünün tasarım karakteri de dikkate alınmalıdır.
Bir ürün müşterinin eline ulaştığında kalıbı görmez. Ancak kalıbın kalitesini ürünün üzerinde görür.
Kalıp Aşınması Neden Kontrol Edilmelidir?
Beton karışımı içerisindeki agrega doğal olarak aşındırıcıdır. Kalıp da her üretim çevriminde betonla temas ettiği için zaman içerisinde aşınır.
Bu normal bir süreçtir.
Önemli olan aşınmanın takip edilmesi ve ürün kalitesini etkilemeye başlamadan önce gerekli bakım veya yenileme kararının verilmesidir.
Kalıp aşındıkça ürün ölçülerinde değişiklik görülebilir. Kenarlar ilk tasarımdaki keskinliğini kaybedebilir ve yüzey geometrisi değişebilir.
Aşınma her bölgede aynı hızda gerçekleşmeyebilir. Üretim şekline ve beton dağılımına bağlı olarak bazı kalıp gözleri diğerlerinden daha hızlı aşınabilir.
Bu nedenle kalıp kontrolü yalnızca toplam üretim adedine göre değil, ortaya çıkan ürünlerin düzenli ölçümüyle de yapılmalıdır.
Kalıp Malzemesi ve Isıl İşlem Neden Önemlidir?
Hassas işleme kalıp kalitesinin önemli bölümüdür ancak tek başına yeterli değildir. Kullanılan malzemenin de uzun süreli üretime uygun olması gerekir.
Beton ve agrega ile sürekli temas eden yüzeyler aşınmaya maruz kalır. Bu nedenle kalıp malzemesinin özellikleri ve gerekli bölgelerde uygulanan sertleştirme yöntemleri kullanım ömrünü etkileyebilir.
Amaç kalıbı mümkün olan en sert malzemeden üretmek değildir. Malzemenin üretim koşullarına uygun mekanik özelliklere sahip olması gerekir.
Hassas işlenmiş ancak kısa sürede aşınan bir kalıp üretim kararlılığını koruyamaz. Aynı şekilde dayanıklı malzemeden üretilmiş fakat geometrik hassasiyeti düşük bir kalıp da istenen ürün kalitesini sağlayamaz.
Dolayısıyla başarılı kalıp üretiminde tasarım, işleme hassasiyeti, malzeme ve yüzey dayanımı birlikte değerlendirilmelidir.
Kalıp Makineyle Tam Uyumlu Olmalıdır
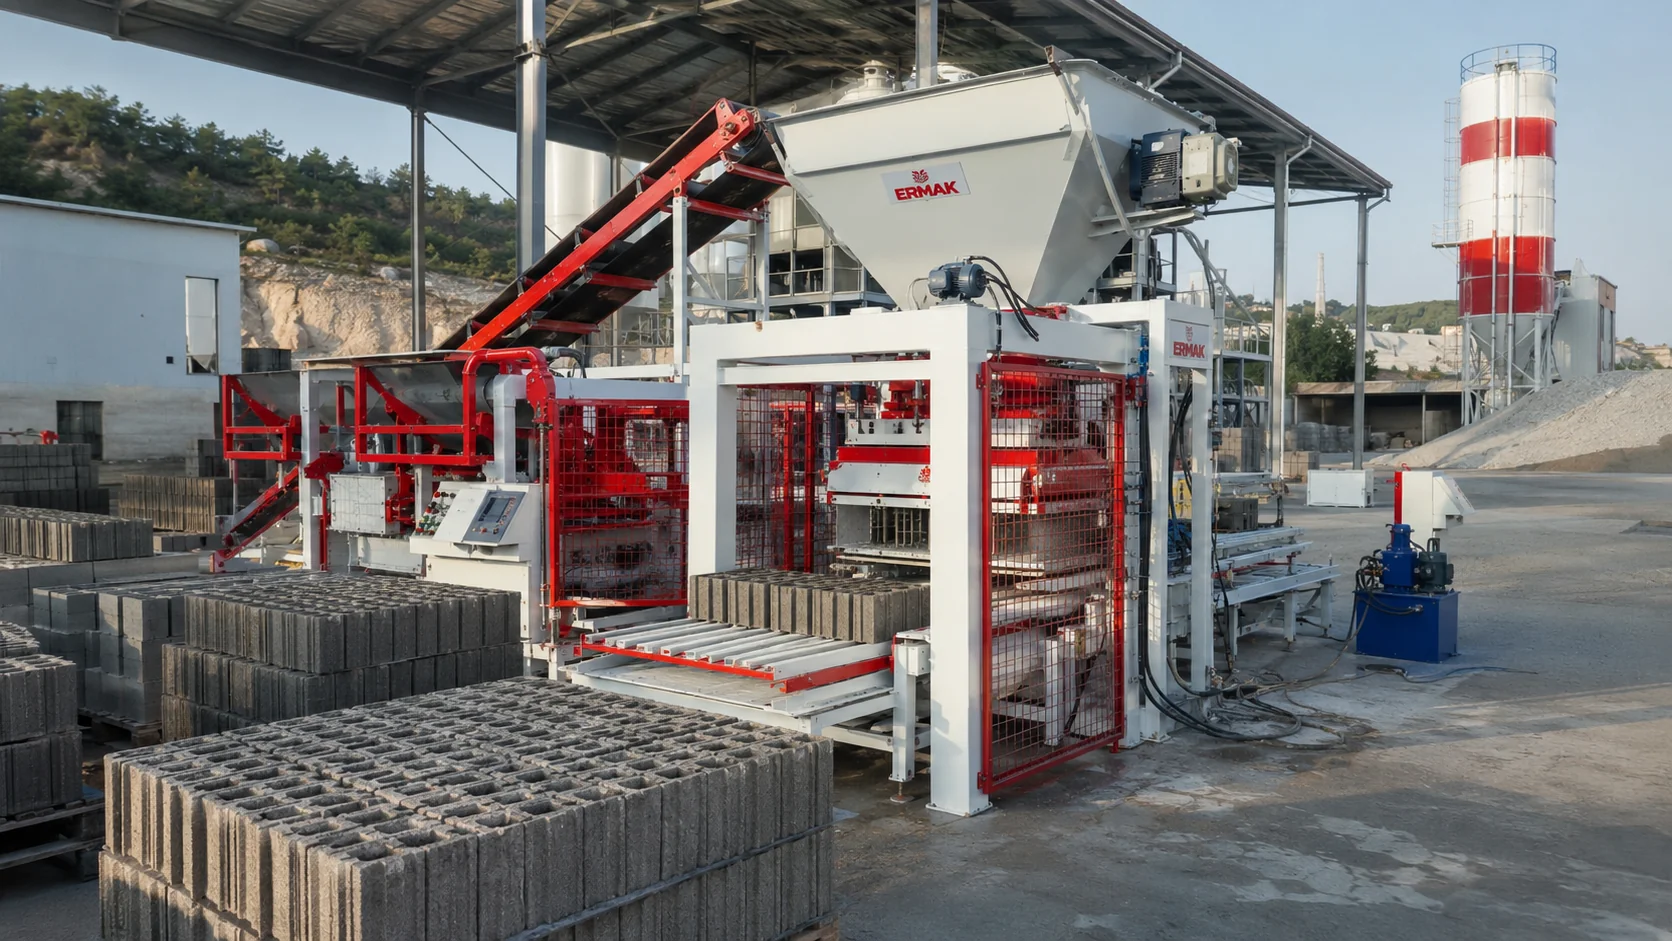
Beton blok makinesi kalıbı bağımsız bir ekipman değildir. Kullanılacağı makineyle mekanik ve üretim açısından uyumlu olması gerekir.
Kalıbın dış ölçüleri, bağlantı noktaları, çalışma yüksekliği ve baskı sistemi makinenin yapısına uygun olmalıdır.
Uyumsuz bir kalıbı makineye adapte etmeye çalışmak üretim sırasında zaman kaybına veya istenmeyen mekanik sorunlara yol açabilir.
Özellikle hızlı kalıp değişimi hedeflenen tesislerde bu uyum daha da önemlidir. Yeni kalıbın makineye alınması, bağlantılarının yapılması ve üretim ayarlarının tamamlanması mümkün olduğunca düzenli ilerlemelidir.
Bu nedenle yeni ürün geliştirilirken kalıp tasarımının kullanılan beton blok makinesinin teknik yapısıyla birlikte değerlendirilmesi gerekir.
Hassas Kalıp Üretim Süresini de Etkileyebilir
Kalıp kalitesi yalnızca nihai ürün üzerinde değil, günlük operasyon üzerinde de etkisini gösterir.
Makineye doğru oturmayan veya sürekli ayar gerektiren bir kalıp, ürün değişim süresini uzatabilir. Operatörlerin her üretim başlangıcında uzun süre mekanik ayar yapması gerekiyorsa vardiyanın önemli bölümü kaybedilebilir.
Doğru üretilmiş ve kayıtlı üretim parametreleri bulunan kalıpta ürün değişimi daha kontrollü ilerler.
Özellikle çok sayıda farklı ürün üreten tesislerde bu avantaj önemlidir. Fabrika bir gün standart briket, ertesi gün parke taşı ve daha sonra farklı bir peyzaj ürünü üretiyorsa kalıp değişimlerinin düzenli yapılabilmesi tesisin esnekliğini artırır.
Hassasiyet Fire Oranını Nasıl Etkiler?
Ürünün satılabilir olması için yalnızca makineden çıkması yeterli değildir.
Ölçüleri tolerans dışında kalan, kenarları bozuk veya diğer ürünlerle uyumsuz parçalar fire olarak ayrılabilir.
Kalıp kaynaklı geometrik bir problem her çevrimde tekrar ettiği için fire çok hızlı büyüyebilir.
Örneğin aynı kalıp gözünde sürekli problem bulunuyorsa tek vardiyada yüzlerce veya binlerce kusurlu ürün ortaya çıkabilir.
Bu nedenle kaliteli kalıba yapılan yatırım yalnızca daha güzel ürün elde etmek için değildir. Fire oranının kontrol altında tutulmasına da katkı sağlar.
Yüksek kapasiteli beton blok tesislerinde küçük kalite iyileştirmelerinin yıllık mali karşılığı önemli seviyeye ulaşabilir.
Paketleme ve Sevkiyat Kalıp Hassasiyetinden Etkilenir
Ürün ölçülerindeki kararlılık yalnızca üretim ve döşeme aşamasını etkilemez. Paketleme sistemi açısından da önemlidir.
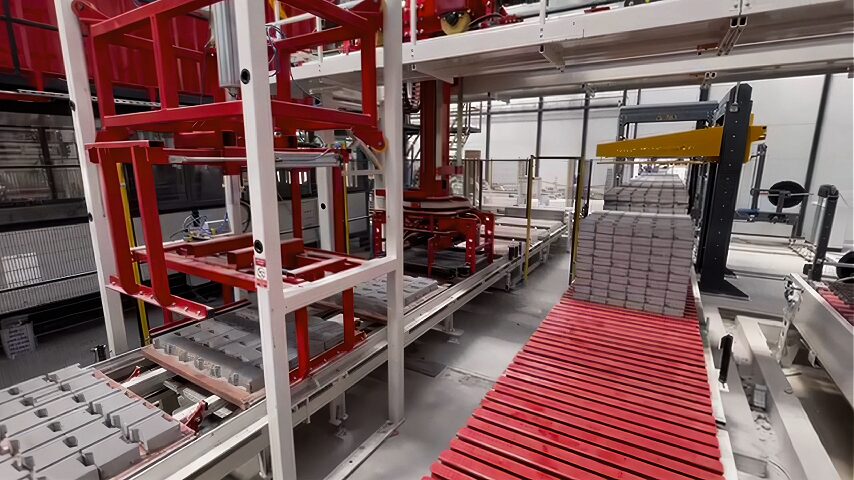
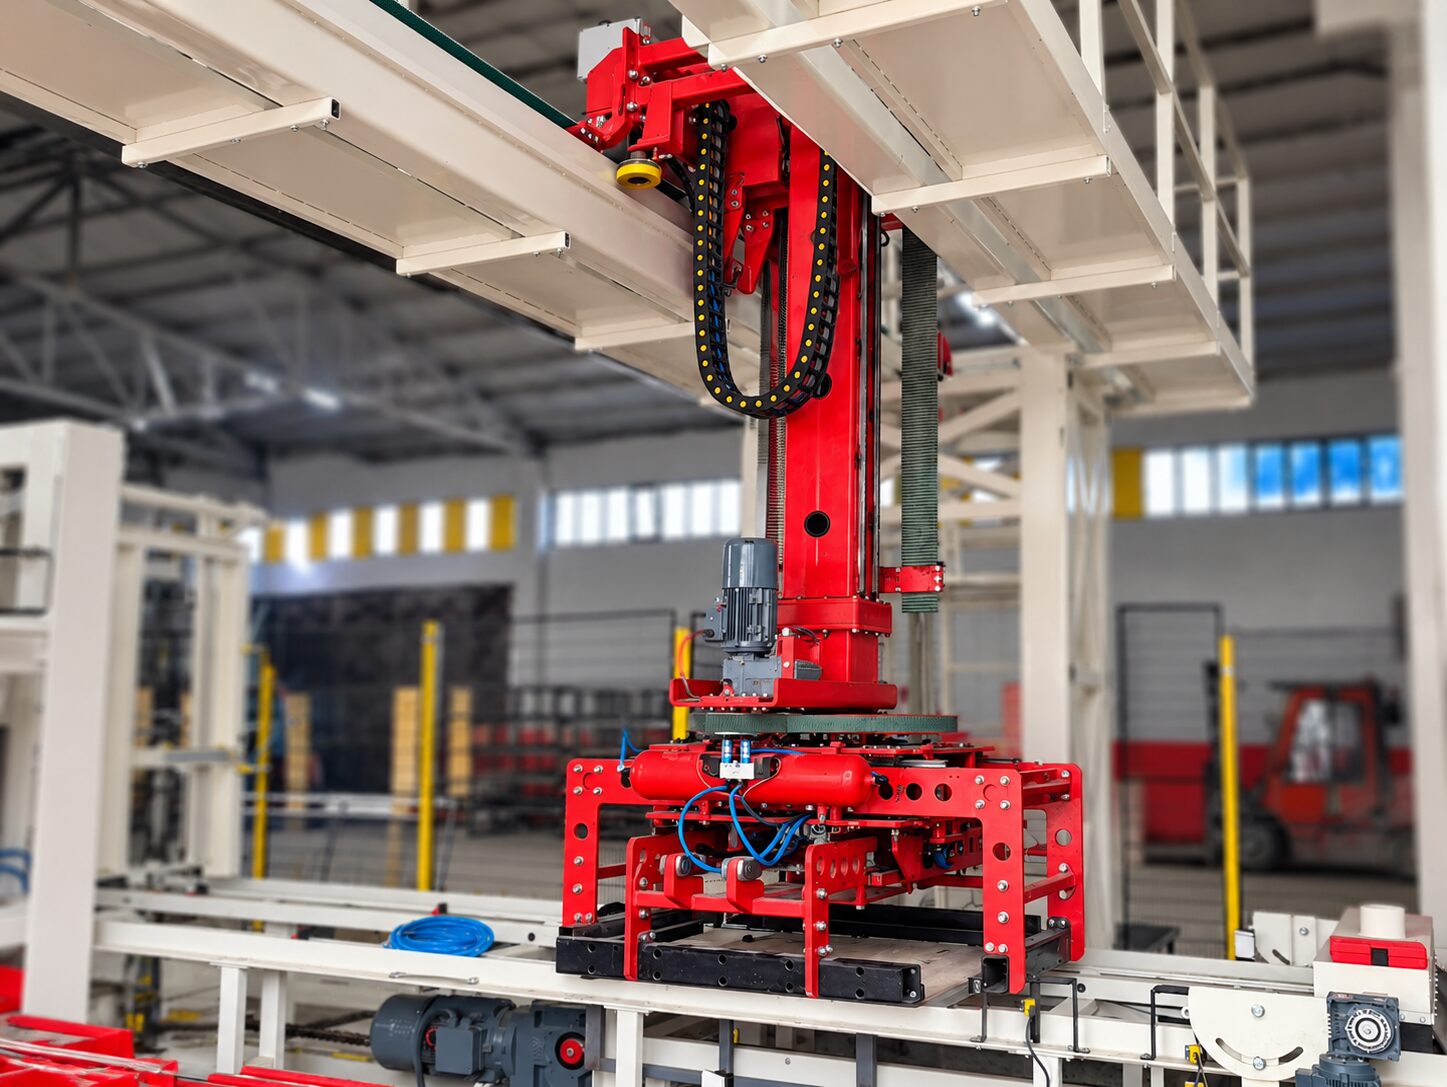
Otomatik küpleme veya robotik paletleme kullanılan tesislerde ürünlerin belirli geometrik aralıklar içerisinde olması beklenir.
Boyutları sürekli değişen ürünler otomatik kavrama ve istifleme sistemlerinin düzenini zorlaştırabilir.
Düzgün ve tekrar edilebilir ölçüler ise paket içerisinde daha dengeli istif oluşturulmasına yardımcı olur. Bu durum forklift taşıması, depolama ve sevkiyat sırasında da avantaj sağlar.
Dolayısıyla hassas kalıp üretimi, ana beton blok makinesinden başlayıp paketleme hattına kadar uzanan daha geniş bir üretim düzeninin parçasıdır.
Yeni Kalıp Tasarımında Numune Ürün Neden Önemlidir?
Yeni bir parke taşı veya blok modeli geliştirildiğinde yalnızca teknik çizime bakarak seri üretime geçmek her zaman ideal değildir.
Ürünün geometrisi bilgisayar ortamında doğru görünse bile gerçek üretimde kalıptan çıkışı, kenar yapısı ve döşeme uyumu ayrıca değerlendirilmelidir.
Bu nedenle yeni ürünlerde prototip veya ilk üretim numunelerinin kontrol edilmesi faydalıdır.
Parke taşı üretilecekse birkaç ürünün yan yana yerleştirilmesi, kilitlenme yapısının görülmesi ve gerçek döşeme deseninin kontrol edilmesi tasarımın doğrulanmasına yardımcı olur.
Gerekirse seri kalıp üretiminden önce küçük geometrik düzeltmeler yapılabilir.
Bu yaklaşım tasarım problemlerinin binlerce ürün üretildikten sonra fark edilmesini önlemeye yardımcı olur.
Yedek Kalıp Siparişlerinde Aynı Ürün Korunmalı
Uzun yıllar çalışan bir fabrikada aynı ürün için birden fazla kalıp gerekebilir.
İlk kalıp aşındığında yeni kalıp sipariş edilir veya üretim kapasitesini artırmak için aynı modelden ikinci kalıp alınabilir.
Burada önemli olan yeni kalıbın eski ürünle uyumlu olmasıdır.
Özellikle yıllardır pazarda satılan bir parke modelinde müşteriler eski ve yeni üretim ürünlerini aynı projede kullanabilir. Yeni kalıptan çıkan ürünün geometrisi belirgin şekilde değişirse uyumluluk problemi ortaya çıkabilir.
Bu nedenle kalıp tasarımlarının dijital olarak kayıt altında tutulması ve tekrar üretimlerde aynı temel geometrinin korunabilmesi önemlidir.
Hassas üretim yalnızca ilk kalıbı doğru yapmak değil, aynı kalıbı yıllar sonra da tekrar üretebilmek anlamına gelir.
Kalıp Fiyatı Tek Başına Seçim Kriteri Olmamalı
Beton blok makinesi yatırımlarında kalıp fiyatları zaman zaman ikinci planda değerlendirilir. Ancak ürün çeşitliliği yüksek bir fabrika yıllar içerisinde çok sayıda kalıp satın alabilir.
Bu nedenle kalıp maliyeti önemlidir.
Yine de yalnızca en düşük fiyatı seçmek uzun vadede daha ekonomik olmayabilir.
Kalıbın kullanım ömrü, üretim hassasiyeti, bakım ihtiyacı, makineyle uyumu ve ortaya çıkardığı fire miktarı toplam maliyeti belirler.
Daha düşük fiyatlı fakat kısa sürede ölçü kaybeden bir kalıp sık sık yenilenmek zorunda kalabilir. Üstelik bu süreçte oluşturduğu ürün kayıpları ilk satın alma farkından daha yüksek maliyet yaratabilir.
Kalıp yatırımı bu nedenle ürün başına toplam maliyet yaklaşımıyla değerlendirilmelidir.
Kalıp Bakımı Üretim Kalitesini Nasıl Korur?
Kalıp ne kadar kaliteli üretilirse üretilsin düzenli bakım gerektirir.
Üretim sonrasında kalıp üzerinde kalan beton kalıntılarının temizlenmesi, hareketli veya temas eden bölgelerin kontrol edilmesi ve aşınma belirtilerinin takip edilmesi gerekir.
Kalıbı temizlemek için yüzeylere zarar verebilecek kontrolsüz yöntemler kullanılmamalıdır.
Aynı zamanda kullanılmayan kalıpların uygun şekilde saklanması önemlidir. Uzun süre dış ortamda veya uygun olmayan şartlarda bırakılan kalıplarda korozyon ve yüzey problemleri oluşabilir.
Bakımın amacı yalnızca kalıbın ömrünü uzatmak değildir. Kalıbın üretim ömrü boyunca ilk tasarıma mümkün olduğunca yakın ürün çıkarmasını sağlamaktır.
Kalıp Kalitesi Nasıl Kontrol Edilmeli?
Kalıp değerlendirmesinde yalnızca gözle kontrol yeterli değildir.
Ana ölçüler, ürün gözleri ve kritik geometrik bölgeler uygun ölçüm yöntemleriyle kontrol edilmelidir. Ancak en önemli doğrulamalardan biri gerçek üretim sonucudur.
İlk deneme üretiminde aynı paletteki farklı gözlerden çıkan ürünlerin ölçüleri karşılaştırılabilir. Yükseklik, en, boy ve ürünün kilit bölgeleri kontrol edilebilir.
Aynı zamanda ürünlerin yan yana geldiğinde nasıl davrandığı gözlemlenmelidir.
Böylece kalıp yalnızca tezgah üzerinde değil, gerçek çalışma koşullarında doğrulanmış olur.
Ermak Makine’de Kalıp ve Makine Uyumu
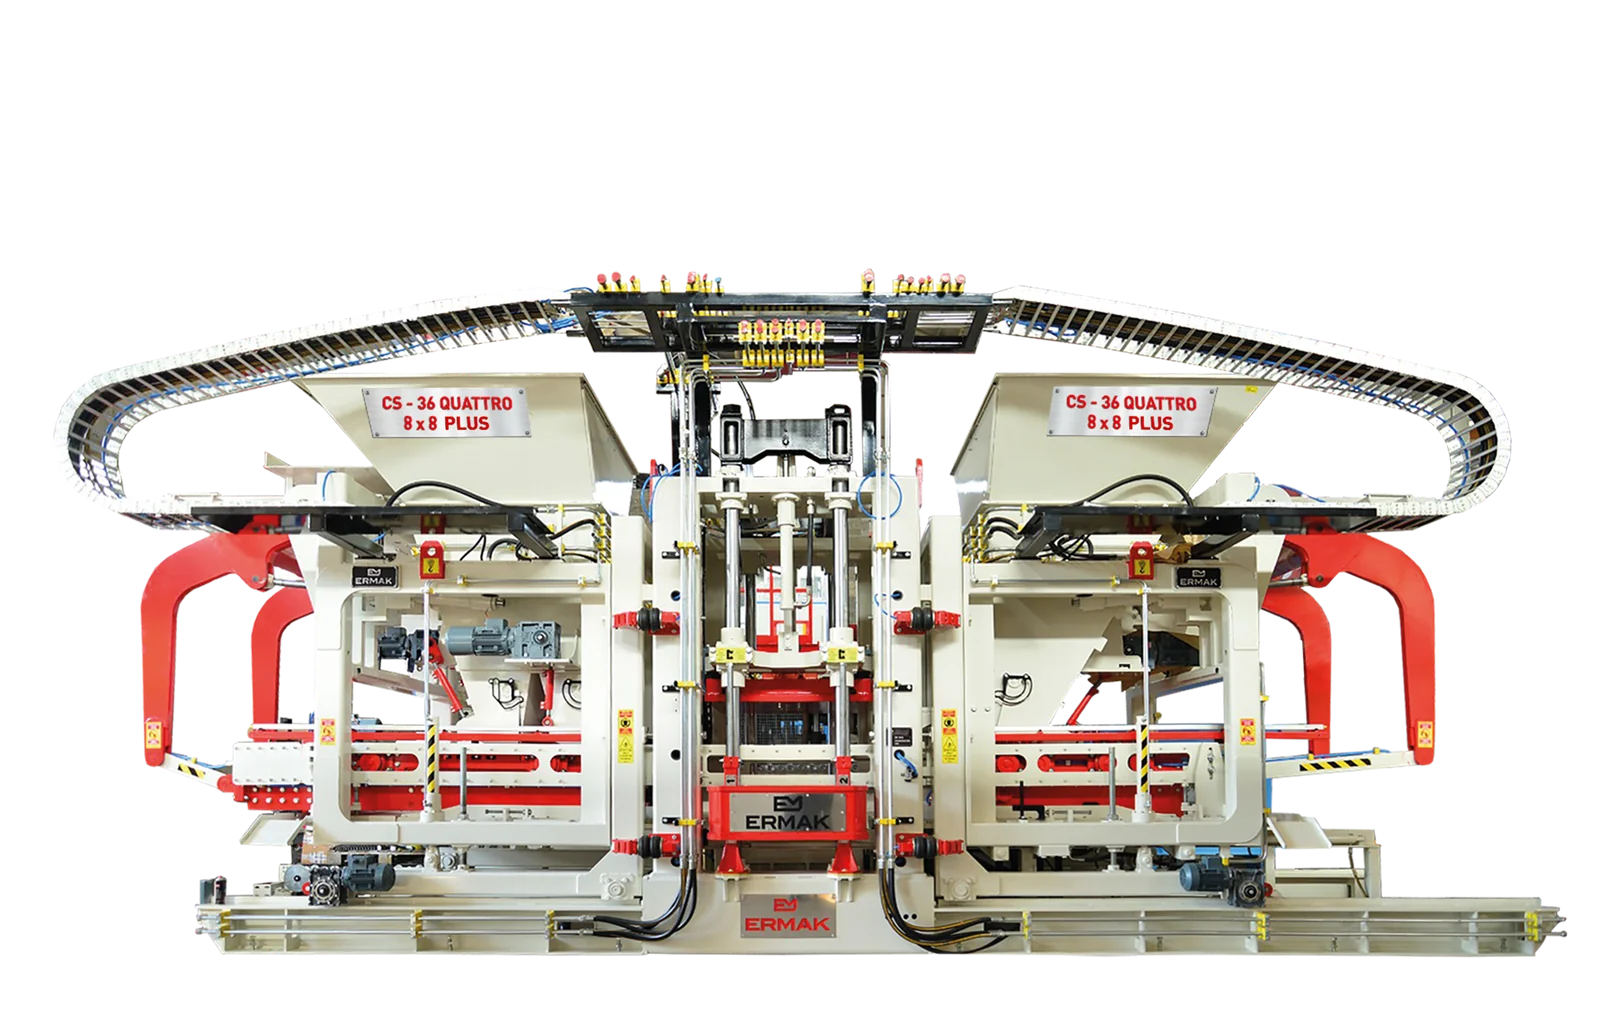
Beton blok ve parke taşı üretiminde kalıp, ana üretim makinesinden ayrı değerlendirilmemesi gereken temel ekipmanlardan biridir. Ermak Makine’de kalıp tasarımında ürün geometrisi kadar kullanılacağı makine, üretim paleti, baskı sistemi ve hedeflenen ürün çeşidi de dikkate alınır.
Özellikle yüksek kapasiteli üretimlerde amaç yalnızca ilk birkaç üründe doğru ölçüyü elde etmek değildir. Üretim devam ettikçe aynı geometrinin mümkün olduğunca korunması gerekir.
Parke taşı, bordür, briket, çim taşı veya farklı özel beton ürünleri için geliştirilen kalıplarda ürün tasarımı ile üretim sürecinin birlikte değerlendirilmesi bu nedenle önemlidir.
Doğru kalıp, beton blok makinesinin kapasitesini kaliteli ve satılabilir ürüne dönüştüren temel parçalardan biridir.
Hassas Kalıp Üretiminin Gerçek Değeri Nedir?
Beton blok ve parke taşı kalıbındaki hassasiyet ilk bakışta birkaç milimetrelik teknik bir konu gibi görünebilir. Ancak etkisi üretim hattının tamamına yayılır.
Kalıp hassasiyeti ürün ölçülerini, kilitlenme uyumunu, kenar yapısını, paketlemeyi, döşeme kolaylığını ve fire oranını etkileyebilir. Kalıbın makineyle uyumu ise ürün değişim süreleri ve üretim sürekliliği üzerinde rol oynar.
Bu nedenle kalıp seçimi yalnızca bir aksesuar satın alma kararı değildir.
Yüksek kaliteli bir beton blok veya parke taşı üretim hattında ana makine, beton reçetesi, vibrasyon sistemi ve kalıp aynı kalite hedefinin parçalarıdır.
Hassas kalıp üretiminin temel amacı da budur: aynı ürünü yalnızca bir kez doğru üretmek değil, uzun üretim dönemleri boyunca aynı geometriyi ve kaliteyi tekrar edebilmek.
Sık Sorulan Sorular
Beton blok kalıbında hassasiyet neden önemlidir?
Kalıbın hassasiyeti ürünün eni, boyu, yüksekliği ve geometrik detaylarının daha tutarlı üretilmesine yardımcı olur. Seri üretimde aynı ürün kalitesinin korunması açısından önemlidir.
Parke taşı kalıbında ölçü farkı neye neden olur?
Özellikle kilitli parke taşlarında ölçü farkları ürünlerin birbirine geçmesini ve döşeme düzenini olumsuz etkileyebilir.
Aynı kalıptaki bütün ürün gözleri aynı olmalı mı?
Mümkün olduğunca birbirine yakın geometrik özelliklere sahip olmalıdır. Bir gözde bulunan sürekli ölçü farkı her çevrimde tekrar ederek yüksek miktarda hatalı ürün oluşturabilir.
Kalıp ürün yüksekliğini etkiler mi?
Evet, ancak ürün yüksekliği yalnızca kalıba bağlı değildir. Beton dolumu, üretim paleti, baskı sistemi ve makine ayarları da birlikte değerlendirilmelidir.
Kalıp ile baskı pabucu neden uyumlu olmalıdır?
İki sistem üretim sırasında birlikte çalışır. Doğru geometrik uyum, mekanik temas riskinin azaltılmasına ve betonun daha dengeli sıkıştırılmasına yardımcı olur.
Kalıp zamanla aşınır mı?
Evet. Beton içerisindeki agrega aşındırıcı olduğu için kalıp yüzeyleri zaman içerisinde aşınabilir. Bu nedenle düzenli ölçüm ve kontrol yapılmalıdır.
Aşınmış kalıp ürün kalitesini etkiler mi?
Aşınma ilerledikçe ürün ölçüleri, kenar yapısı ve geometrik detaylarında değişiklik görülebilir.
Kalıp malzemesi neden önemlidir?
Doğru malzeme ve uygun yüzey işlemleri kalıbın aşınmaya karşı dayanımını ve kullanım ömrünü etkiler. Ancak malzeme kadar işleme hassasiyeti de önemlidir.
Kalıp makineye özel mi üretilmelidir?
Kalıbın kullanılacağı beton blok makinesinin bağlantıları, çalışma alanı, üretim paleti ve baskı sistemiyle uyumlu olması gerekir.
Hassas kalıp fire oranını azaltabilir mi?
Kalıp kaynaklı ölçü ve geometri problemlerinin azaltılması satılamayan ürün miktarının düşürülmesine yardımcı olabilir.
Kalıp hassasiyeti otomatik paketlemeyi etkiler mi?
Evet. Ölçüleri daha tutarlı ürünler robotik paletleme ve otomatik küpleme sistemlerinde daha düzenli işlenebilir.
Aynı kalıptan yıllar sonra yeniden üretilebilir mi?
Kalıp tasarım bilgilerinin doğru şekilde kayıt altında tutulması ve hassas üretim yöntemlerinin kullanılması aynı ürün geometrisinin yeniden üretilmesine yardımcı olur.
En ucuz kalıp tercih edilmeli mi?
Yalnızca satın alma fiyatına göre karar vermek doğru değildir. Kalıbın kullanım ömrü, ürün hassasiyeti, bakım ihtiyacı ve oluşturduğu fire toplam maliyetle birlikte değerlendirilmelidir.
Beton blok ve parke taşı kalıbında en önemli kalite kriteri nedir?
En önemli kriter yalnızca ilk üründe doğru ölçüyü elde etmek değildir. Kalıbın aynı geometrik kaliteyi yüksek adetli seri üretimde uzun süre boyunca tekrarlayabilmesidir.